WhatsApp:
 E-mail:

X
Заказ звонка, проконсультируем


- Home
- Продукция
- Решения
- Химическая промышленность
- Нефтеперерабатывающая промышленность
- Целлюлозно‑бумажной промышленности
- Деревообрабатывающая промышленность
- Пищевая и напиточная промышленность
- Сахарная промышленность
- Пивоваренная промышленность
- Фармацевтическая промышленность
- Текстильная промышленность
- Стройматериалы и пропарка бетона
- Комбикормовая промышленность
- Проекты
- Сервисы
- О нас
- Новости
- Контакты
- CN |EN

Текстиль присутствует во всех сферах жизни. Это повседневная одежда, домашний текстиль и технические ткани для разных отраслей промышленности. Ткани различаются по свойствам и назначению, для каждого вида используется своя технология производства, но все они не обходятся без промышленного пара.
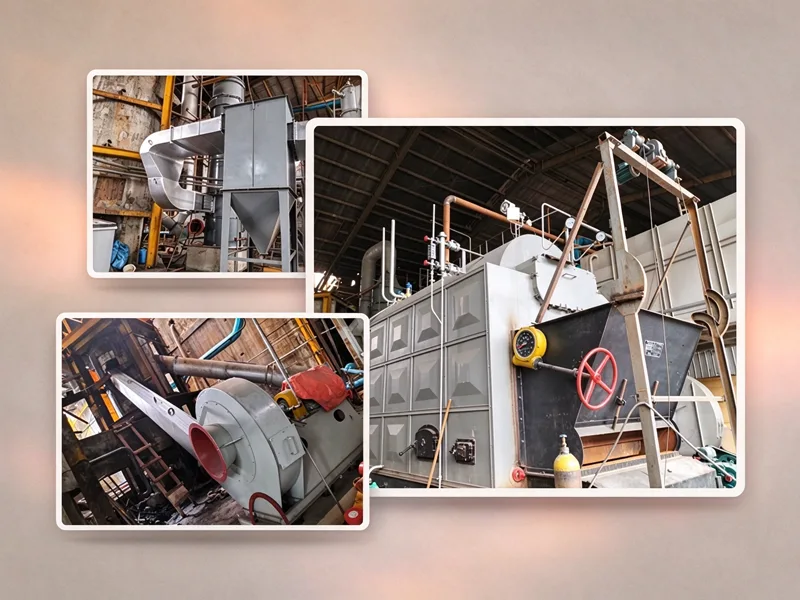
Котельные системы серии DZL на биотопливе
Поставки для текстильных предприятий России и стран СНГ
Особенности производства
Особенности производственных циклов и требования к инфраструктуре
- Полный цикл от сырья до готового полотна с последовательными технологическими операциями
- Для каждого вида ткани и каждого этапа обработки действуют свои температурные и влажностные режимы
- В общей структуре производственного процесса преобладают влажно-термические операции
- Массовое поточное производство с длительными непрерывными циклами
С учётом этих особенностей к стабильности и непрерывности теплоснабжения предъявляют высокие требования.
За каждым видом готовой продукции стоит отработанный производственный процесс. Сырье проходит последовательные стадии переработки. Стабильный пар лежит в основе всех ключевых технологических операций при выпуске качественных тканей. При массовом производстве стабильность качества и себестоимость продукции напрямую зависят от параметров пара.
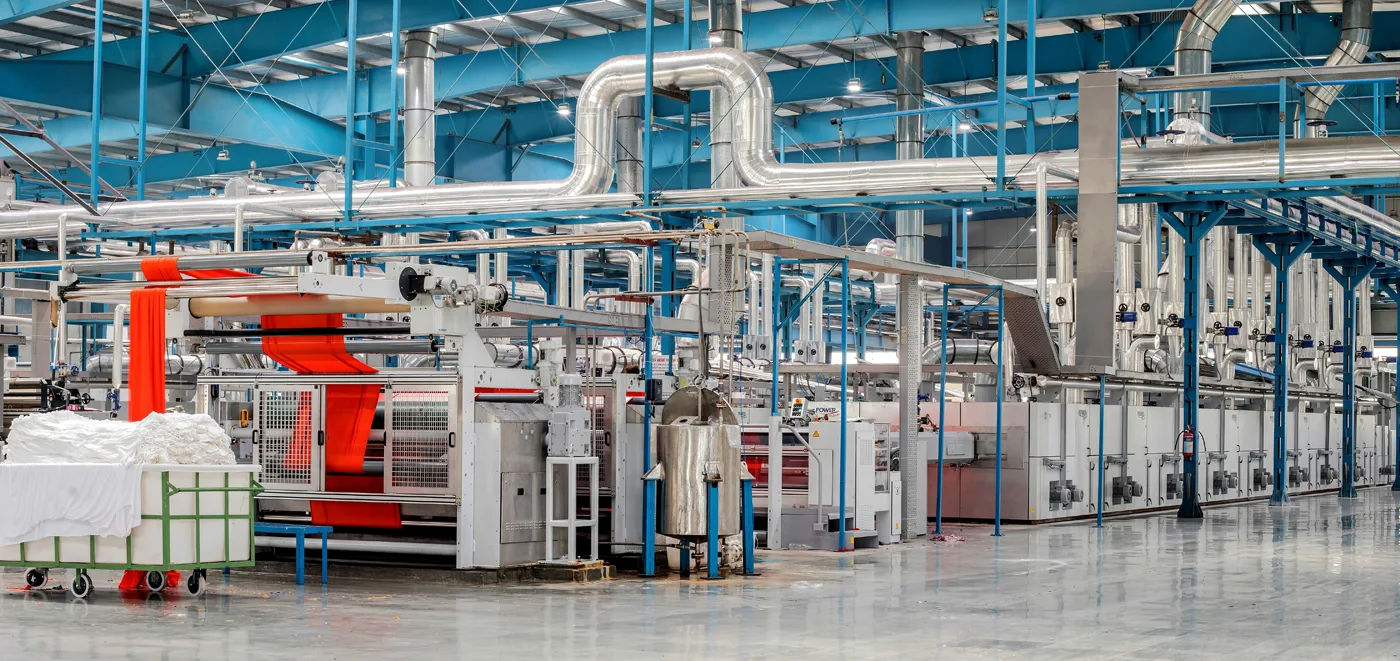
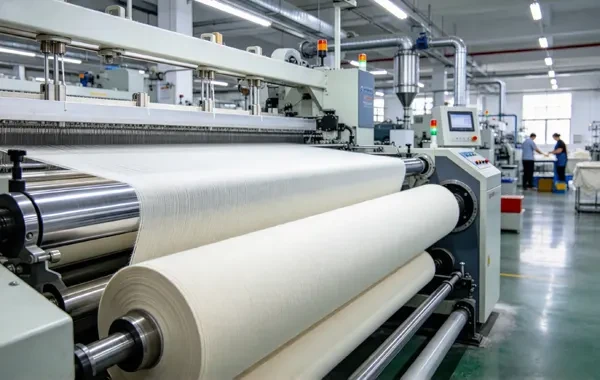
Линии влажно-термической обработки тканей
Паровые технологии для полного производственного цикла
Предварительная обработка и отбеливание
Крашение и печать на полотне
Термофиксация и стабилизация
Сушка и увлажнение ткани
Непрерывность производственного процесса
Большинство линий влажной обработки тканей работают в непрерывном поточном режиме. Прекращение подачи пара останавливает весь технологический тракт. Полуфабрикат, задержанный в рабочих камерах, подвергается избыточной обработке реагентами или перегреву. После возобновления подачи пара требуется повторная калибровка оборудования и выпуск пробных партий, которые идут в брак.
Экономические показатели производства
Нестабильные параметры пара удлиняют длительность каждой технологической операции. Расход красителей и вспомогательных веществ выходит за расчетные нормы. Число операций по перекрашиванию и доработке брака растет. Смещаются сроки выполнения производственных программ и отгрузки готовой продукции. При низком качестве пара ускоряется износ технологического оборудования и трубопроводов.
Стабильность технологических параметров и качества продукции
Все этапы влажно-термической обработки тканей проходят при строго выдержанных температурах. При отклонениях параметров пара на стадии предварительной обработки нарушается равномерность варки и отбеливания, ухудшаются капиллярные свойства полотна. При крашении изменяется скорость накрашивания красителя, появляются разнооттеночность, цветные полосы и разница оттенков между партиями. При термофиксации отклонения температуры приводят к нарушению геометрических размеров ткани, отклонениям по массе квадратного метра и нестабильности усадки при эксплуатации.
Применение пара в отраслях текстильной промышленности
Чем сложнее технологический процесс, тем строже требования к пару. У каждого направления производства свои нюансы по температуре, давлению и непрерывности подачи.
Хлопчатобумажная промышленность
Основной сегмент отрасли. Цикл включает ткачество суровых тканей, варку, отбеливание, крашение и термофиксацию полотна. Все влажно-термические операции ведут на насыщенном паре низкого давления.
Точность поддержания температуры и давления пара определяет равномерность окраски, геометрическую стабильность ткани и отсутствие усадочных дефектов при эксплуатации готовых изделий.
Шерстяная промышленность
Цикл включает промывку шерсти, карбонизацию, валку, крашение и финишную обработку суконных и камвольных тканей. Большинство операций требуют точного поддержания температурного режима.
Равномерный прогрев волокна по всему объему рабочих камер даёт стабильное качество обработки. При нарушении режима происходит порча сырья, ухудшение прочности и появление неустранимых дефектов внешнего вида.
Льняная промышленность
Технологическая цепочка включает дегельминацию волокна, варку полотна, отбеливание, крашение и термообработку. Льняное волокно отличается повышенной жесткостью и чувствительностью к режимам обработки.
Качественное раскрытие волокна и равномерная пропитка красителями возможны при стабильном прогреве паром по всей длине технологических линий. При отклонениях режимов падает прочность ткани и ухудшаются гигроскопические свойства.
Шелковая промышленность
Производство охватывает обезклеивание шелка-сырца, варку нитей, крашение полотна и финишные операции. Шелковое волокно отличается высокой чувствительностью к перепадам температуры.
Подачу пара ведут с точными допусками по давлению и температуре. При превышении режимов происходит ослабление волокна, потеря блеска и искажение цветовых оттенков готовой ткани.
Трикотажная промышленность
Выпуск трикотажного полотна и готовых изделий включает крашение, сушку, разводку и термофиксацию. Трикотаж отличается высокой растяжимостью и чувствительностью к режимам тепловой обработки.
На этапе фиксации стабильные параметры пара сохраняют геометрические размеры полотна и готовых изделий. При отклонениях параметров появляется усадка и потеря товарного вида.
Производство химических волокон
Цикл включает полимеризацию прядильной массы, формование нитей, вытяжку, термообработку и намотку готовой продукции. Производство ведут в непрерывном круглосуточном режиме.
Пар поддерживает температурные режимы на всех этапах переработки. Остановка подачи пара на несколько минут влечет за собой остановку всей технологической линии и выпуск большого объема брака.
Производство технических тканей
Выпуск фильтровальных, транспортерных, армированных и специальных тканей включает пропитку, покрытие, вулканизацию и термофиксацию. Готовые ткани предъявляют высокие требования к прочности и стабильности эксплуатационных характеристик.
Пар создает заданные температурные режимы пропитки и отверждения составов. При нестабильности параметров ткань не соответствует эксплуатационным требованиям.
Швейное производство
Процесс пошива включает предварительную усадку тканей, влажно-тепловую обработку швов, дублирование материалов и финишное влажно-тепловое прессование готовых изделий.
Пар применяют на участках предварительной подготовки тканей и финишной обработки. Стабильные параметры исключают усадку изделий после стирки и поддерживают ровный товарный вид.
Региональное размещение текстильной промышленности и потребности в котельном оборудовании
Российская Федерация
Республика Беларусь
Республика Казахстан
Республика Узбекистан
Другие страны СНГ
Размещение производственных мощностей
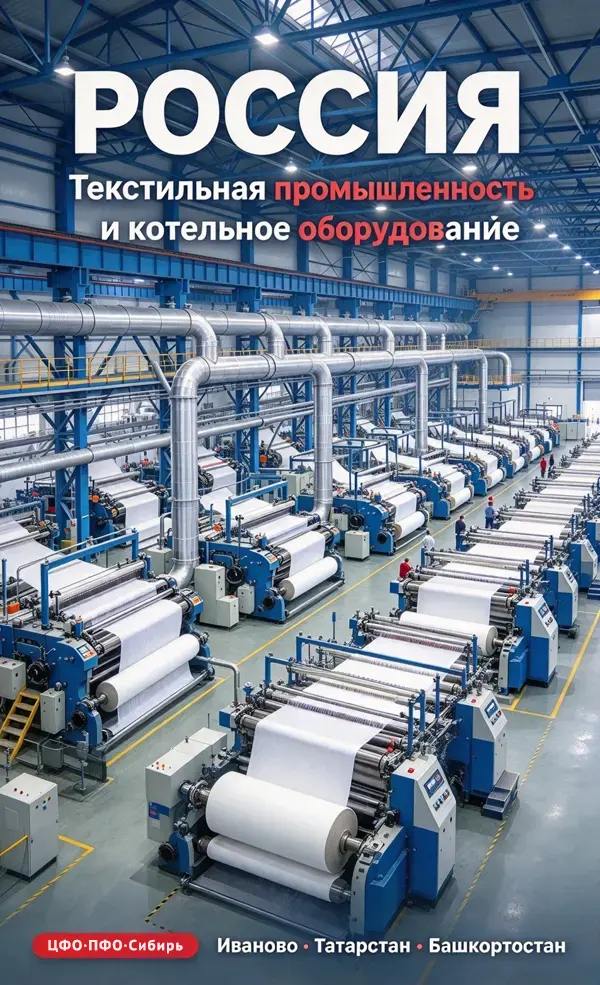
Основные текстильные мощности сосредоточены в Центральном федеральном округе, Приволжском федеральном округе и на юге Сибири. Ивановская область выступает традиционным центром выпуска хлопчатобумажных и льняных тканей. Трикотажные производства представлены в Московской и Владимирской областях. Выпуск технического текстиля сосредоточен в республиках Татарстан и Башкортостан.
Состояние котельной базы
Большинство действующих котельных введены в эксплуатацию в советский период. Оборудование выработало нормативный ресурс. Эффективность сжигания топлива не соответствует современным экологическим нормам. Предприятия проводят поэтапную модернизацию теплоснабжающих комплексов. Часть производств используют разрозненные котельные установки разной мощности.
Потребности в котельном оборудовании
В регионах с развитой газовой инфраструктурой востребованы газовые паровые котлы. На территориях с запасами древесного сырья используют котлы на биотопливе. Производства работают на насыщенном паре низкого давления. Оборудование эксплуатируется в длительных непрерывных циклах с переменной нагрузкой в течение суток.
Размещение производственных мощностей
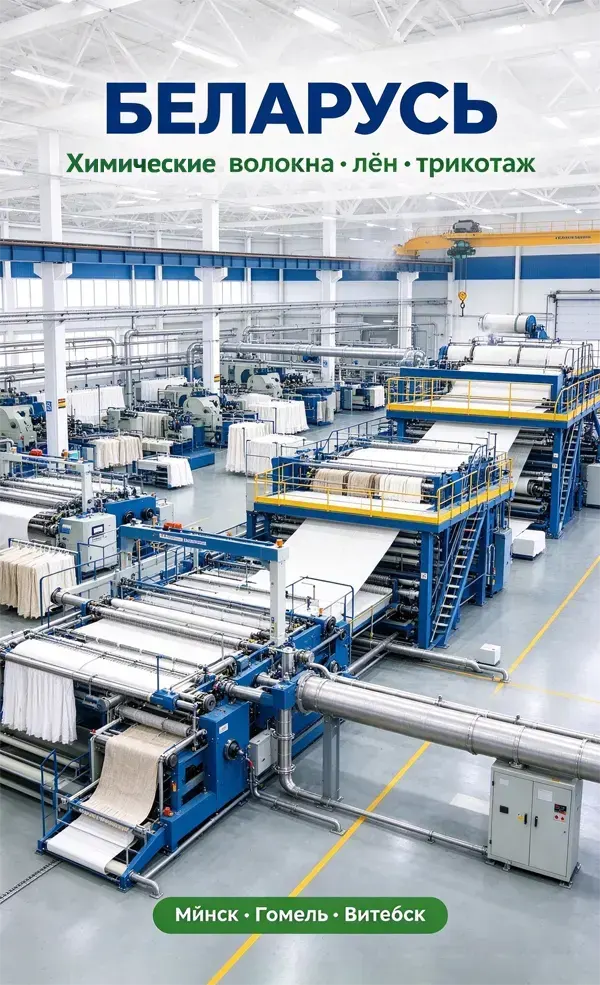
Производственные площадки сконцентрированы в Минской и Гомельской областях. Предприятия перерабатывают химические волокна и выпускают готовые текстильные изделия. Льняное производство представлено в Витебской области. Трикотажные фабрики расположены в крупных городах республики.
Состояние котельной базы
Действующие котельные в основном работают на природном газе. Часть предприятий используют твердотопливные котлы на древесных отходах. Оборудование имеет среднюю степень износа. Предприятия обновляют парогенераторный парк в рамках программ модернизации производства.
Потребности в котельном оборудовании
Основной спрос приходится на газовые паровые котлы средней мощности. Предприятия подбирают оборудование под стабильную нагрузку в течение рабочей смены. Значение имеют показатели энергоэффективности и соответствие экологическим нормам республики.
Размещение производственных мощностей
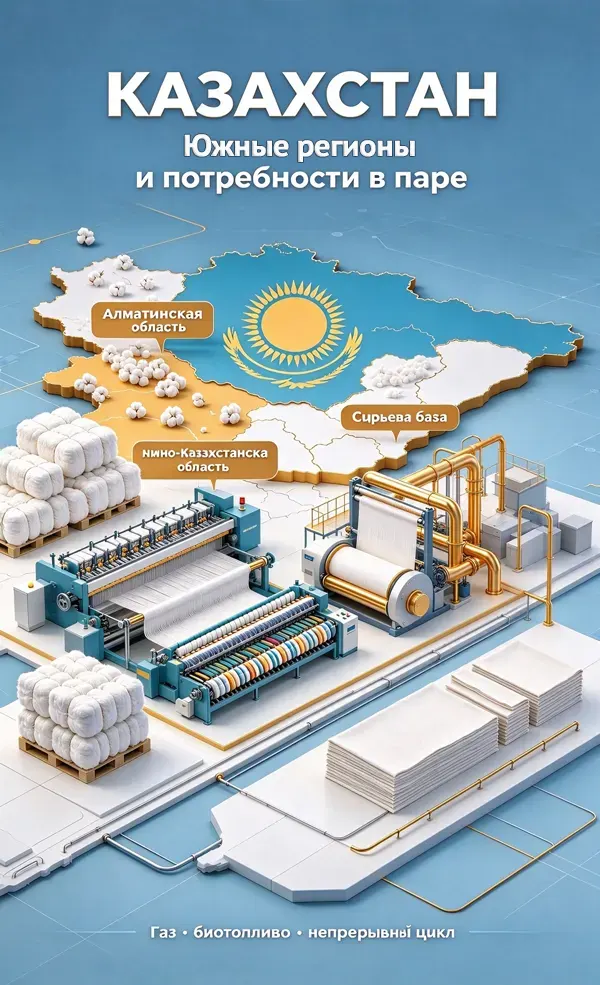
Текстильные производства развиваются в южных регионах с собственной сырьевой базой хлопка. Основная доля мощностей приходится на первичную обработку сырья и крашение полотна. Выпуск готовых изделий сосредоточен в Алматинской и Южно-Казахстанской областях.
Состояние котельной базы
Котельное оборудование на предприятиях имеет разный год выпуска. Часть производств использует устаревшие твердотопливные котлы. При реконструкции предприятия переходят на современное газовое и биотопливное оборудование. Развитие собственной сырьевой базы стимулирует обновление котельного парка.
Потребности в котельном оборудовании
Востребованы котлы на биотопливе и газовые паровые установки. Оборудование подбирают под длительные непрерывные циклы работы. Требуется стабильное поддержание параметров пара на всех этапах обработки хлопчатобумажных тканей.
Размещение производственных мощностей
Основные производственные зоны расположены в Ферганской, Бухарской и Самаркандской областях. Республика располагает собственной сырьевой базой хлопка. Мощности охватывают первичную обработку сырья, прядение, ткачество и крашение полотна. Швейные производства развиваются в Ташкенте и прилегающих территориях.
Состояние котельной базы
Большая часть котельного оборудования введена в эксплуатацию в советский период. Предприятия используют угольные и биотопливные котлы на отходах хлопчатника. Новые производственные комплексы оснащают газовыми паровыми котлами. Масштабная модернизация затрагивает линии крашения и отделки тканей.
Потребности в котельном оборудовании
Востребованы котлы на биотопливе из хлопковых отходов и газовые паровые установки. Оборудование работает в непрерывном режиме на прядильных и ткацких производствах. Для линий крашения требуется точное поддержание температурного режима пара низкого давления.
Размещение производственных мощностей
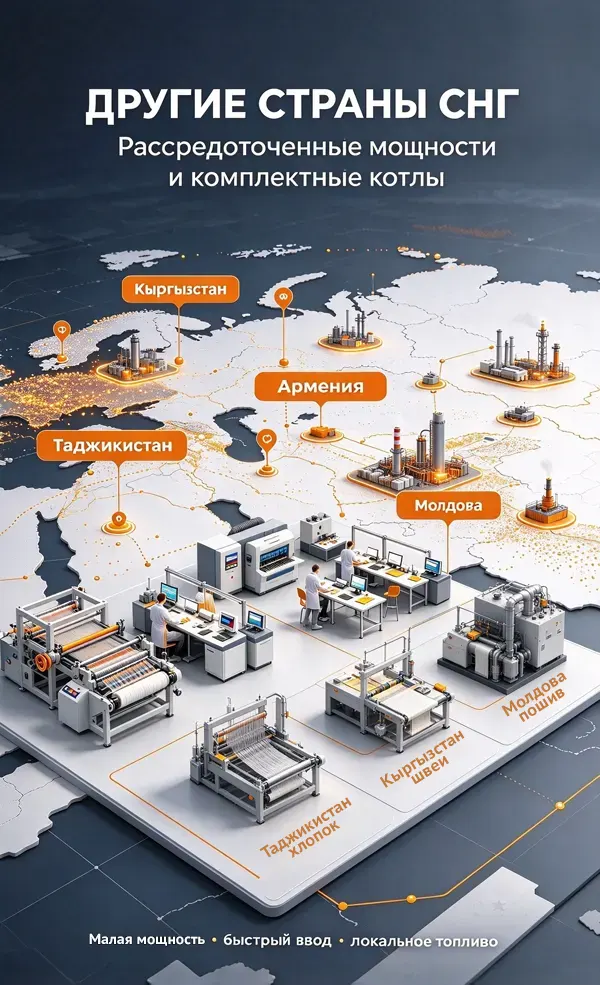
В Кыргызстане преобладают швейные производства с импортным сырьем. В Таджикистане развита первичная обработка хлопка и прядение. В Армении представлены трикотажные производства и выпуск технического текстиля. В Молдове работают предприятия малой и средней мощности по пошиву готовых изделий. Все производства отличаются небольшими масштабами и рассредоточенным размещением.
Состояние котельной базы
Котельное оборудование имеет разный год выпуска и техническое состояние. Малые предприятия используют отдельные котельные установки малой мощности. Топливная база формируется из доступных локальных видов топлива. Централизованное теплоснабжение производственных зон развито слабо.
Потребности в котельном оборудовании
Спрос формируется на паровые котлы малой и средней мощности. Предпочтение отдают модульным решениям с быстрым вводом в эксплуатацию. Оборудование подбирают под прерывистый режим работы и небольшие объемы производства. Значение имеют доступная стоимость поставки и обслуживания.
Тепловые решения XINLI для текстильного производства
Компания XINLI разрабатывает индивидуальные тепловые решения для текстильных производств любой мощности. Оборудование подбирают под полный производственный цикл, вид доступного топлива и режим работы технологических линий. Большинство влажно-термических операций выполняются одним паровым котлом соответствующей производительности. Для отдельных высокотемпературных процессов подбирают специализированное котельное оборудование.
Предварительная обработка сырья
Первый этап влажно-термической обработки полотна перед отправкой на крашение.
- Варка и отбеливание полотна
- Шелкование и подготовка к крашению
- Промывка и отжим после реагентной обработки
Выполняются паровыми котлами серии WNS, SZS, SZL или DZL. Выбор модели зависит от суммарной паровой нагрузки предприятия и вида топлива.
Крашение и печать
Ключевой этап формирования цвета и рисунка готового полотна.
- Крашение полотна и пряжи
- Печатание рисунков и узоров
- Многостадийная промывка после крашения
Требуют стабильного давления пара для равномерного окрашивания. Решаются паровыми котлами с плавной регулировкой мощности из модельного ряда XINLI.
Термофиксация и сушка
Этап стабилизации геометрических размеров и эксплуатационных свойств ткани.
- Термофиксация окраски и структуры волокна
- Сушка полотна после влажной обработки
- Лавсание и стабилизация размеров
Сушка полотна работает от общего парового котла. Для высокотемпературной термофиксации синтетических и шерстяных тканей используют термомасляные котлы серии YYQW или YLW.
Заключительные операции и вспомогательные участки
Финальная обработка готовой продукции и вспомогательные производственные площадки.
- Отделочные операции с готовым полотном
- Лабораторные участки и отработка образцов
- Мелкосерийные производства и пошивочные цеха
Основные участки питаются от общей паровой котельной. Для лабораторий, опытных участков и мелких цехов предусмотрены компактные паровые котлы и электрические модели серии WDR.
Мы подготовили для вас широкий выбор котельного оборудования
WNS
SZS
SZL
DZL
YYQW
YLW
WDR
Область применения
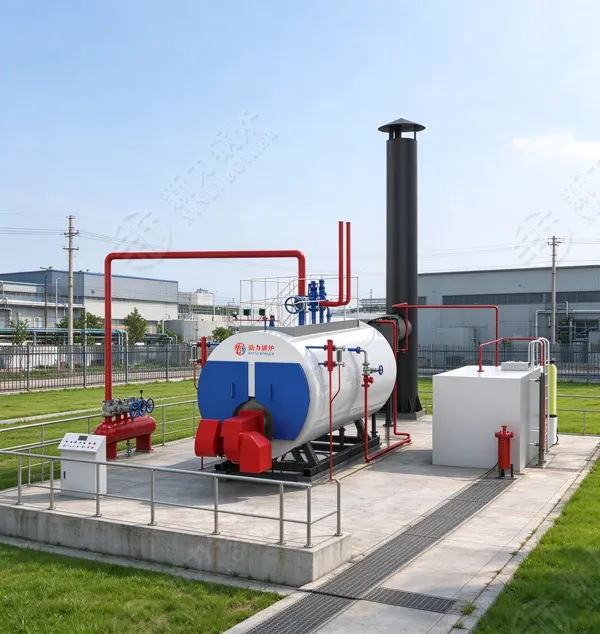
Малые и средние текстильные предприятия. Линии крашения, термофиксации и сушки тканей. Производства в регионах с развитой газовой инфраструктурой.
Особенности эксплуатации
Быстрый выход на рабочие параметры при запуске. Автоматическая регулировка мощности при изменении производственной нагрузки. Низкий уровень выбросов в атмосферу.
Технические параметры
Производительность по пару от 1 до 20 т/ч. Рабочее давление от 1,0 до 2,5 МПа. КПД оборудования 95 % при работе на природном газе.
Критерии выбора
Выбирают для предприятий на природном газе, работающих в одну или две смены. Подходят при неравномерной нагрузке в течение суток. Для непрерывной работы 24/7 лучше рассмотреть модель SZS.
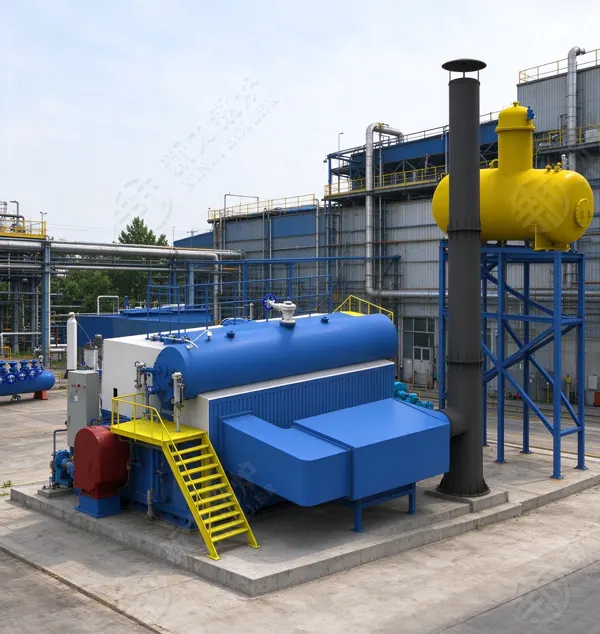
Область применения
Крупные текстильные комбинаты с централизованным теплоснабжением. Одновременная подача пара на несколько технологических линий. Полные производственные циклы от прядения до готовых изделий.
Особенности эксплуатации
Двухбарабанная конструкция. Длительные непрерывные циклы работы без остановок на обслуживание. Стабильные параметры пара при переменной нагрузке.
Технические параметры
Производительность по пару от 6 до 35 т/ч. Рабочее давление от 1,25 до 2,5 МПа. КПД оборудования 93 % при работе на природном газе.
Критерии выбора
Выбирают для крупных комбинатов на природном газе с круглосуточным производственным циклом. Подходят при одновременном обслуживании нескольких участков и стабильно высокой нагрузке.
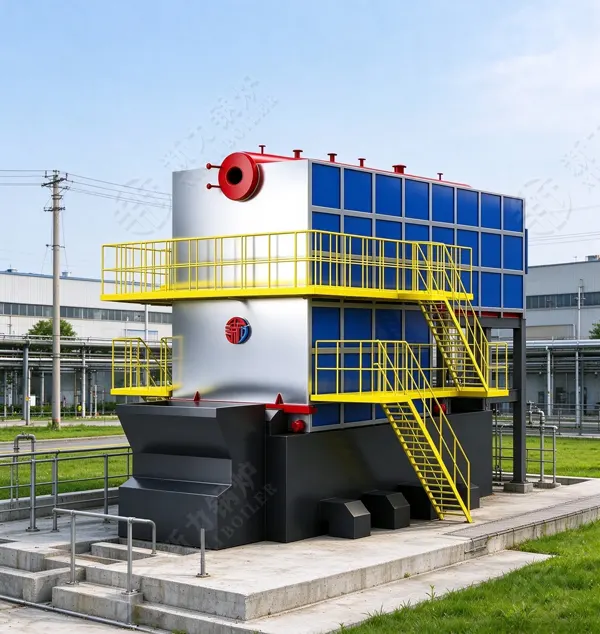
Область применения
Средние и крупные текстильные предприятия. Линии предварительной обработки, крашения и сушки. Производства в регионах с запасами твердого топлива и биотоплива.
Особенности эксплуатации
Послойное сжигание на цепной колосниковой решетке. Адаптация к разным фракциям твердого топлива. Широкий диапазон регулировки нагрузки.
Технические параметры
Производительность по пару от 4 до 25 т/ч. Рабочее давление от 1,0 до 1,6 МПа. КПД оборудования 88 % при работе на стандартном биотопливе.
Критерии выбора
Выбирают для средних и крупных предприятий на угле или биотопливе с длительными циклами работы. Подходят при стабильно высокой паровой нагрузке и приоритете низкой себестоимости тепла.
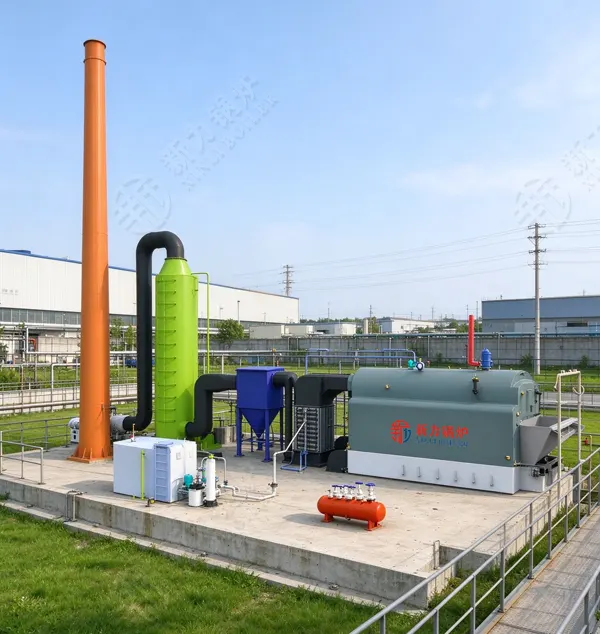
Область применения
Малые и средние текстильные производства. Первичная обработка хлопка и льна, сушка заготовок. Предприятия в сельскохозяйственных регионах с доступом к растительным отходам.
Особенности эксплуатации
Однобарабанная продольная конструкция. Простой монтаж и техническое обслуживание. Адаптация к мелкодисперсному биотопливу и отходам хлопчатника.
Технические параметры
Производительность по пару от 1 до 10 т/ч. Рабочее давление от 1,0 до 1,6 МПа. КПД оборудования 86 % при работе на биотопливе.
Критерии выбора
Выбирают для небольших производств в сельских регионах с доступом к растительным отходам. Подходят при работе в одну смену и небольшой паровой нагрузке.
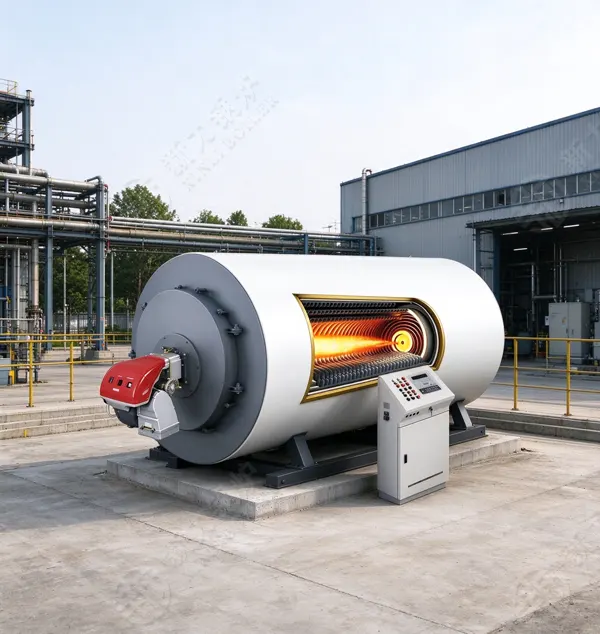
Область применения
Линии термофиксации и сушки тканей. Производства химических волокон и шерстяных тканей. Технологические процессы с низким давлением и высокой температурой теплоносителя.
Особенности эксплуатации
Работа в режиме низкого давления при высокой температуре теплоносителя. Равномерный прогрев по всему контуру. Высокая точность поддержания температурного режима.
Технические параметры
Тепловая мощность от 0,7 до 14 МВт. Максимальная рабочая температура 320 °С. КПД оборудования 92 % при работе на природном газе.
Критерии выбора
Выбирают только для линий высокотемпературной термофиксации синтетических и шерстяных тканей. Паровой котел не заменяет оборудование этого типа.
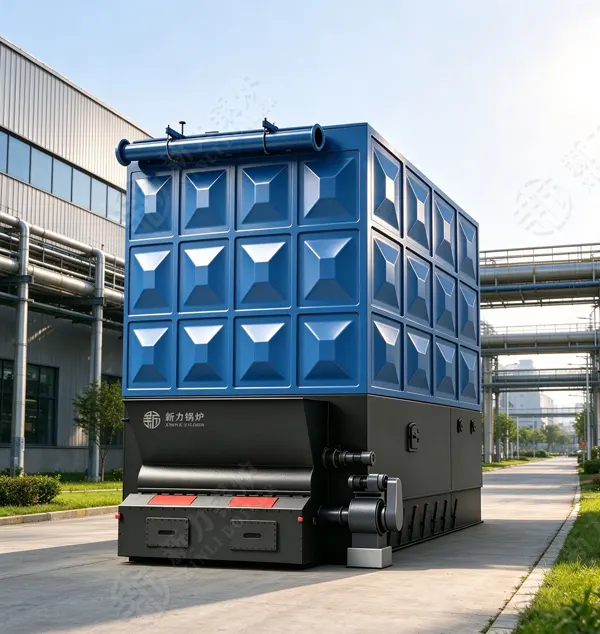
Область применения
Крупные линии сушки тканей и заготовок. Производства в регионах с запасами твердого топлива и растительных отходов. Хлопчатобумажные и льняные производства.
Особенности эксплуатации
Цепная колосниковая решетка для сжигания твердого топлива. Длительные непрерывные циклы работы. Адаптация к углю, древесным отходам и отходам хлопчатника.
Технические параметры
Тепловая мощность от 1,4 до 29 МВт. Максимальная рабочая температура 320 °С. КПД оборудования 85 % при работе на твердом биотопливе.
Критерии выбора
Выбирают для крупных сушильных линий на предприятиях с твердым топливом. Подходят при длительных непрерывных циклах работы и большой тепловой нагрузке.
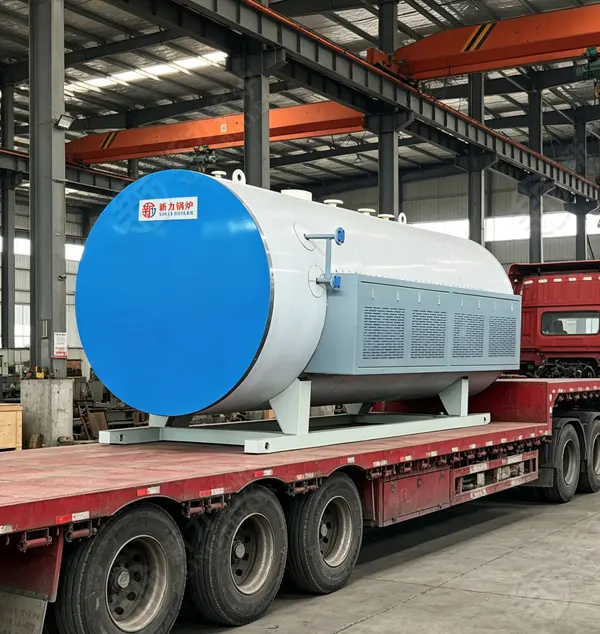
Область применения
Малые текстильные и швейные производства. Лабораторные участки для отработки образцов, локальные линии сушки и термофиксации. Предприятия в городских зонах с жесткими экологическими требованиями.
Особенности эксплуатации
Отсутствие выбросов и продуктов сгорания. Полная автоматизация рабочих процессов. Простой монтаж без организации дымоудаления. Высокая точность поддержания температуры и давления пара.
Технические параметры
Производительность по пару от 0,1 до 4 т/ч. Рабочее давление от 1,0 до 1,6 МПа. КПД оборудования 98 %. Работа без постоянного присутствия обслуживающего персонала.
Критерии выбора
Выбирают для городских предприятий, лабораторных участков и мелких производств с жесткими экологическими требованиями. Для основной производственной нагрузки не используют из-за высокой стоимости электроэнергии.
Рекомендации по выбору котельного оборудования
| Серия оборудования | Вид топлива | Масштаб предприятия | Производительность котла | Годовая мощность производства | Рабочие параметры | Сценарий применения |
|---|---|---|---|---|---|---|
| WNS | Природный газ, сжиженный газ | Малое | 1–4 т/ч (пар) | 300–1200 тыс. м² крашеного полотна | Давление 1,0–2,5 МПа | Предприятия на газу, работа в 1–2 смены, неравномерная нагрузка |
| Среднее | 6–10 т/ч (пар) | 1800–3000 тыс. м² крашеного полотна | ||||
| Крупное | 15–20 т/ч (пар) | 4500–6000 тыс. м² крашеного полотна | ||||
| SZS | Природный газ | Среднее | 6–10 т/ч (пар) | 2000–3500 тыс. м² крашеного полотна | Давление 1,25–2,5 МПа | Крупные комбинаты на газу, работа 24/7, централизованное теплоснабжение |
| Крупное | 15–25 т/ч (пар) | 5000–8500 тыс. м² крашеного полотна | ||||
| Крупнейшее | 30–35 т/ч (пар) | 10000–12000 тыс. м² крашеного полотна | ||||
| SZL | Уголь, биотопливо, древесные отходы | Среднее | 4–10 т/ч (пар) | 1200–3000 тыс. м² крашеного полотна | Давление 1,0–1,6 МПа | Предприятия на твердом топливе, длительные циклы работы |
| Крупное | 15–25 т/ч (пар) | 4500–7500 тыс. м² крашеного полотна | ||||
| DZL | Биотопливо, отходы хлопчатника, уголь | Малое | 1–4 т/ч (пар) | 300–1200 тыс. м² крашеного полотна | Давление 1,0–1,6 МПа | Небольшие производства в сельских регионах, работа в одну смену |
| Среднее | 6–10 т/ч (пар) | 1800–3000 тыс. м² крашеного полотна | ||||
| YYQW | Природный газ | Малое | 0,7–2 МВт (тепло) | 300–800 тыс. м² термофиксации ткани | Температура до 320 °С, низкое давление | Линии высокотемпературной термофиксации синтетических и шерстяных тканей |
| Среднее | 3–7 МВт (тепло) | 1200–2800 тыс. м² термофиксации ткани | ||||
| Крупное | 10–14 МВт (тепло) | 4000–5500 тыс. м² термофиксации ткани | ||||
| YLW | Уголь, биотопливо, растительные отходы | Среднее | 1,4–5 МВт (тепло) | 500–1800 тыс. м² термофиксации ткани | Температура до 320 °С, низкое давление | Крупные сушильные линии на предприятиях с твердым топливом |
| Крупное | 7–15 МВт (тепло) | 2500–5500 тыс. м² термофиксации ткани | ||||
| Крупнейшее | 20–29 МВт (тепло) | 7000–10000 тыс. м² термофиксации ткани | ||||
| WDR | Электроэнергия | Лаборатория | 0,1–0,5 т/ч (пар) | — | Давление 1,0–1,6 МПа | Городские предприятия, лабораторные участки, мелкие производства |
| Малое | 1–2 т/ч (пар) | 100–600 тыс. м² ткани | ||||
| Среднее | 3–4 т/ч (пар) | 900–1200 тыс. м² ткани |
Что вы получите после внедрения котельного оборудования XINLI
Котельные установки XINLI учитывают технологические особенности текстильного производства. Решения учитывают специфику красильных отделов, термофиксационных машин и режимов нагрузки текстильных предприятий.
Стабильность качества продукции
Алгоритмы регулирования пара настроены под режимы непрерывного крашения и термофиксации. Отклонения расхода пара на красильных линиях не превышают ±5%. Перепад температур в зонах термофиксации составляет не более ±2 °С. Равномерный температурный режим поддерживается по всей ширине обрабатываемого полотна.
Снижение расхода топлива
Система утилизации тепла связана с контурами сушильных камер и термофиксационных машин. Конструкция системы рассчитана под температурный режим отходящих газов текстильного оборудования. Тепло отходящих газов используется для подогрева питательной воды котла без промежуточных теплообменников. Экономия топлива при эксплуатации на текстильных производствах составляет 8–12 %.
Снижение затрат на обслуживание
Конструкция оборудования предусматривает защиту от текстильной пыли и волокон. Фильтрующие элементы и воздушные каналы учитывают повышенную запыленность производственных помещений. Предусмотрены системы автоматической очистки рабочих поверхностей от загрязнений. Интервалы между плановыми техническими обслуживаниями расширены.
Соответствие экологическим нормам
Системы очистки отходящих газов рассчитаны под нормативы выбросов для текстильных промышленных зон. Комплексная обработка твердых частиц, оксидов серы и азота выполняется в соответствии с отраслевыми требованиями. Показатели выбросов стабильны при штатной эксплуатации оборудования.
Надёжность производственного процесса
Система управления поддерживает интеграцию с автоматизированными системами управления текстильным производством. Производительность котла регулируется автоматически под изменение нагрузки на производственных линиях. Оборудование рассчитано на непрерывную работу в три смены при полной нагрузке. Предусмотрены резервные контуры и многоуровневые системы защиты.
Часто задаваемые вопросы по котельному оборудованию для текстильных производств
Здесь собраны распространённые вопросы по подбору, эксплуатации и модернизации котельного оборудования на предприятиях текстильной отрасли.
Как рассчитать требуемую производительность котельной установки для текстильного предприятия?
Расчёт ведут по суммарной нагрузке всех технологических цехов с учётом коэффициента одновременности работы. Дополнительно закладывают запас на пиковые режимы и потери в трубопроводах.
Для расчёта достаточно передать данные о количестве производственных линий и суточной производительности предприятия.
Какой тип котла выгоднее для текстильного производства: газовый или на биотопливе?
Выбор зависит от наличия и стоимости топлива в регионе, а также от режима работы предприятия.
Для непрерывных производств с большой нагрузкой часто выгоднее газовые агрегаты. Для предприятий с доступом к отходам собственного производства биотопливные котлы сокращают общие расходы.
Сколько времени занимает модернизация действующей котельной?
Сроки зависят от объёма работ. При замене оборудования с сохранением существующих трубопроводов работы занимают от трёх до семи рабочих дней.
При полной реконструкции сроки рассчитывают индивидуально по проекту.
Какой срок службы котельного оборудования?
Номинальный срок службы основного оборудования составляет от 10 до 15 лет при соблюдении регламентов эксплуатации и своевременном обслуживании.
Срок службы отдельных элементов зависит от условий эксплуатации и вида топлива.
Соответствует ли оборудование нормам безопасности и экологии?
Все серии оборудования проходят сертификацию в соответствии с действующими техническими регламентами.
Системы очистки отходящих газов рассчитаны под нормативы выбросов для промышленных предприятий.
Можно ли организовать дистанционный контроль параметров пара?
В комплект автоматизации входит модуль дистанционного мониторинга. Система передаёт данные о давлении, температуре и расходе пара в режиме реального времени.
Возможна настройка оповещений при отклонениях параметров от заданных значений.
Как подобрать оборудование под ваше производство
Среди существующих серий оборудования можно предварительно определить подходящий тип агрегатов. Окончательную конфигурацию формируют с учётом особенностей конкретного производства. При расчётах учитывают количество цехов, режим работы смен, вид доступного топлива, распределение нагрузок по технологическим зонам и условия размещения оборудования.
Расчёт паровых нагрузок
Вы передаёте данные о количестве производственных линий, суточной производительности и графике работы смен.
Мы выполняем расчёт базовой часовой производительности паровых агрегатов для непрерывных линий. Рассчитываем коэффициенты пиковых нагрузок для партионных процессов окраски и термофиксации. Разделяем нагрузки по контурам с разным рабочим давлением. Определяем необходимый резерв мощности и возможности регулирования нагрузки.
Индивидуальные схемы теплоснабжения
Разрабатываем схемы теплоснабжения для новых производственных площадок и модернизации действующих систем.
Проект включает компоновку тепловых агрегатов и распределительных коллекторов. Проектируем контуры возврата конденсата и точки утилизации остаточного тепла. Выполняем расчёт гидравлического сопротивления трубопроводов и распределения расходов по цехам. Формируем варианты автоматизации системы с разным уровнем детализации.
Техническое сопровождение проекта
Сопровождаем проект на всех этапах от подбора оборудования до монтажа и пусконаладки.
Предоставляем полный комплект конструкторской документации, включая сборочные чертежи оборудования и аксонометрические схемы трубопроводов. Передаём регламенты пусконаладочных работ и технические требования к приёмке. В комплект поставки входят руководства по эксплуатации и рекомендованные перечни запасных частей. В период запуска оказываем дистанционную техническую поддержку.
Индивидуальные решения для промышленных котлов
Свяжитесь с нами по электронной почте: [email protected], или через WhatsApp, либо заполните форму ниже.
Порядок оказания услуг:

Уточнение требований заказчика

Разработка технического решения

Изготовление и отгрузка оборудования

Монтаж на месте эксплуатации

Ввод оборудования в эксплуатацию
Пожалуйста, опишите ваши потребности с учетом следующих пунктов:
- 1. Тип и производительность котла (паровой / водогрейный / котел‑теплообменник, т/ч или МВт)
- 2. Вид топлива (природный газ, сжиженный газ, дизтопливо, биомасса, уголь и т.д.)
- 3. Требования к рабочему давлению и температуре
- 4. Срок начала реализации проекта и условия площадки
- 5. Дополнительные специальные требования (взрывозащита, низкие выбросы NOₓ, индивидуальная компоновка)
*Мы гарантируем конфиденциальность ваших данных и не передаем личную информацию третьим лицам.