X

Заказ звонка, проконсультируем

Стройматериалы и пропаривание бетона

Пар создаёт влажную тепловую среду и ускоряет твердение бетона.
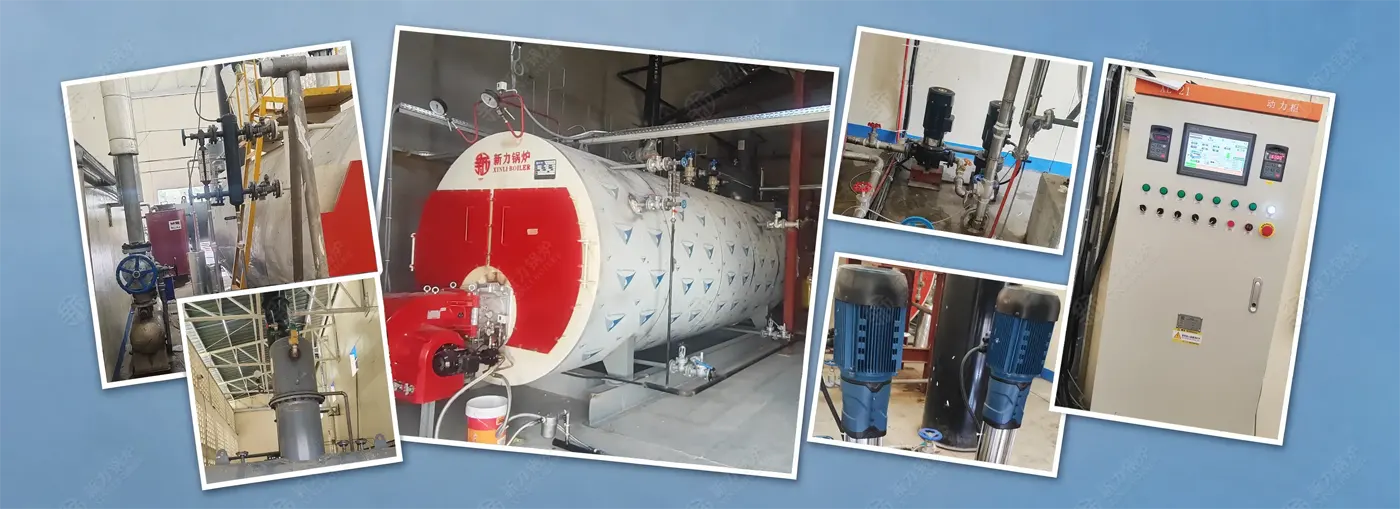
Паровые котлы для производства строительных материалов и бетона

На этапе пропаривания строительных и бетонных изделий тепло является одной из основных статей затрат и ключевым фактором, определяющим прочность готовой продукции. Автоклавные газобетонные блоки, бетонные сваи, сборные железобетонные плиты и балки, легкие стеновые панели проходят четырехстадийную кривую пропаривания: выдержка, подъем температуры, термостатирование, снижение температуры. На одной производственной линии одновременно подают и отводят пар в десятках автоклавов или камер пропаривания. Расход пара может увеличиться более чем в два раза за несколько десятков минут.

Котельные системы для пропаривания бетона и стройматериалов

Промышленные котлы XINLI разработаны для работы при переменной нагрузке. Давление насыщенного пара регулируется в диапазоне 1,0–1,6 МПа, степень сухости насыщенного пара остается стабильной. Скорость подъема температуры регулируется системой управления в соответствии с технологической кривой. Это исключает появление трещин на поверхности изделий и разброс по прочности. В корпусе котла предусмотрен достаточный объем воды и запас тепловой инерции. При пиковом расходе пара давление не падает. Тепло конденсата и отходящих газов полностью возвращается в систему. Расход топлива поддается помесячному учету. В качестве топлива могут использоваться природный газ, биотопливные гранулы, уголь или электричество. Показатели выбросов соответствуют местным экологическим нормам.

Далее по каждому виду производства приведены схемы пароснабжения, варианты комплектации, расчетные параметры и сравнение энергозатрат. Информация подойдёт для предварительной оценки под собственную производственную линию.

Области применения промышленных котлов в производстве строительных материалов и пропаривании бетона

На производственной линии строительных материалов существует несколько точек потребления пара и тепла. Ниже приведены отдельные этапы потребления пара и тепла по технологическим процессам. Для каждого варианта указаны рабочая среда, диапазоны температуры и давления, а также принципы комплектации котельной установки. По этим параметрам можно оценить соответствие собственной производственной линии.
Газобетон автоклавного твердения
Напряженные железобетонные сваи
Сборные железобетонные изделия
Кирпич пропарочный
Легкие стеновые панели и плиты
Сушка сырья для сухих смесей
Керамический кирпич и черепица
Теплоснабжение территории

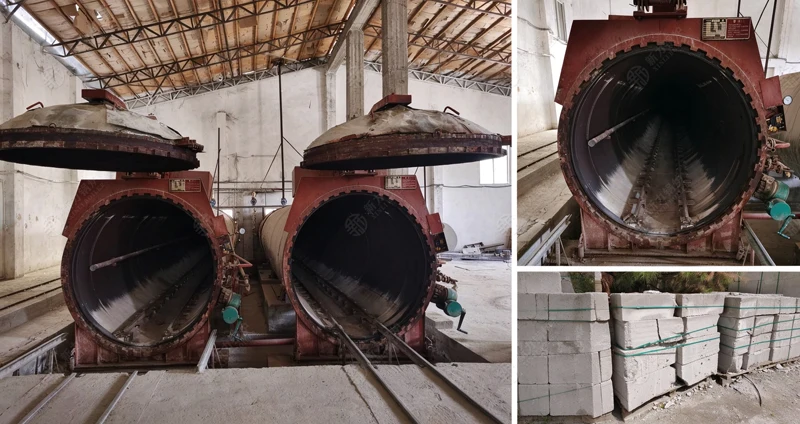
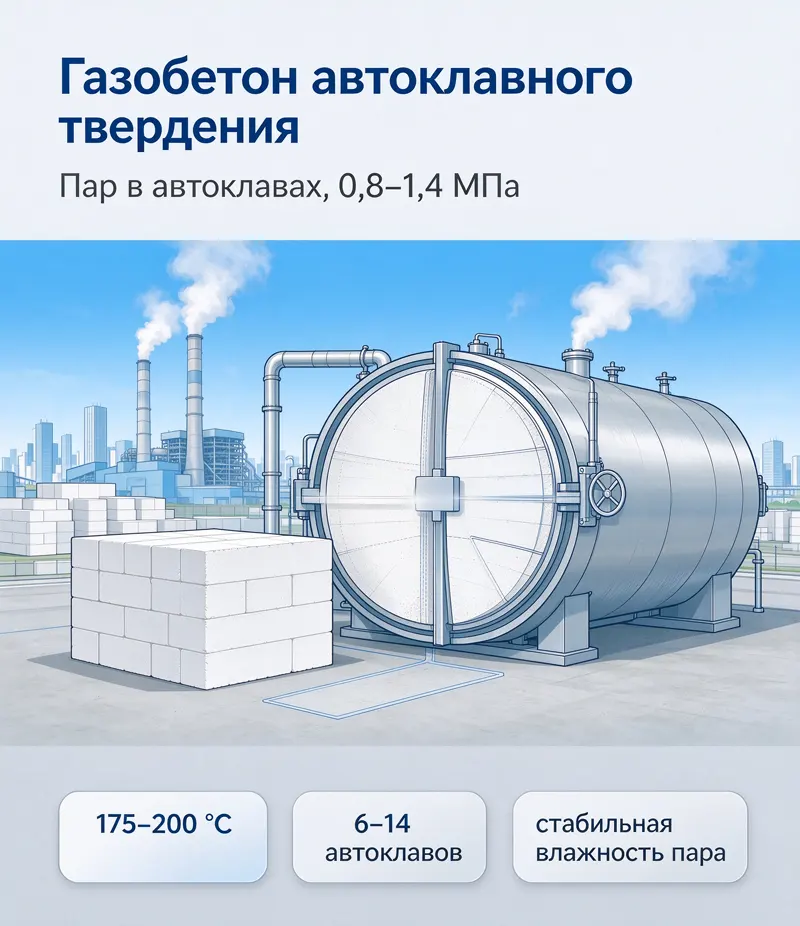
Газобетон автоклавного твердения (AAC, блоки и панели)

После резки сырец подают в автоклавы. Режим работы включает три стадии: подъем температуры, термостатирование, снижение температуры. Давление в автоклаве составляет 0,8–1,4 МПа, температура насыщенного пара составляет около 175–200 °С. На одну производственную линию обычно устанавливают от 6 до 14 автоклавов. Подачу пара осуществляют партиями, пиковые нагрузки часто совпадают по времени.

Номинальную производительность котлов по пару рассчитывают по максимальному количеству автоклавов с одновременной подачей пара, с запасом 10–15 %. Степень сухости пара должна быть стабильной. Повышенное содержание влаги приводит к локальному переохлаждению в автоклаве, появлению трещин и разбросу прочности изделий. Конденсат после централизованного сбора возвращают в деаэратор. Расход пара на подогрев питательной воды при этом падает.

Теплоснабжение автоклавов для газобетона

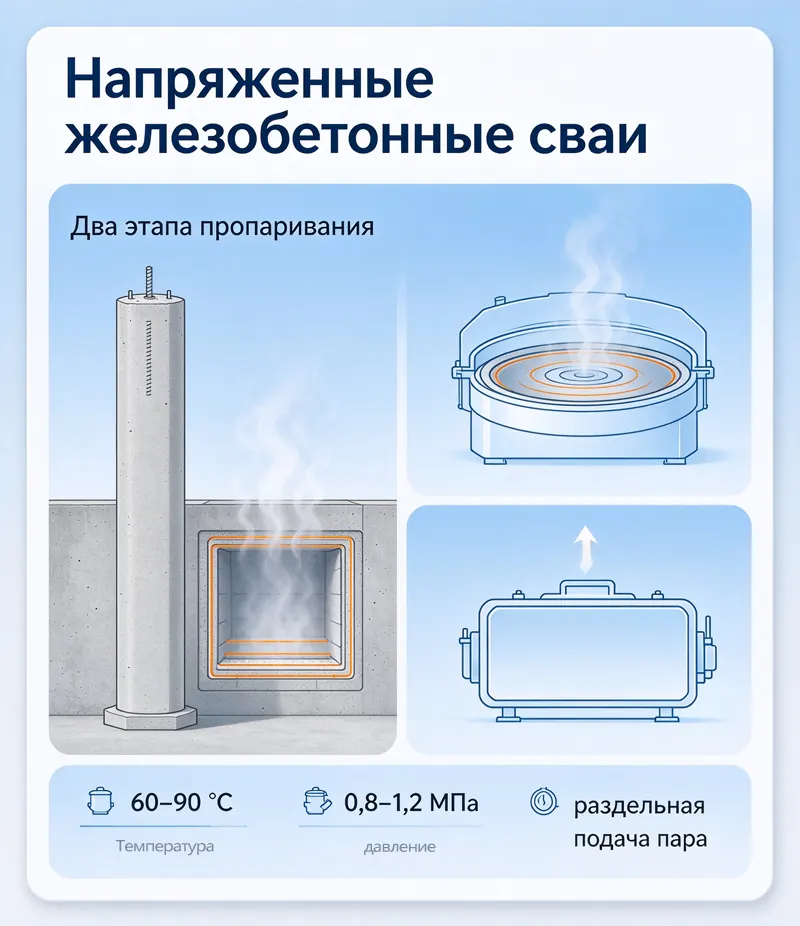
Напряженные железобетонные сваи и опоры ЛЭП (сваи PHC)

После центрифугирования изделия сначала пропаривают при атмосферном давлении, затем направляют на вторичную выдержку в автоклавы высокого давления. На этапе атмосферного давления используют пар низкой температуры или горячую воду при температуре 60–90 °С. На этапе высокого давления рабочее давление составляет 0,8–1,2 МПа.

Ритмы потребления пара на двух этапах различаются. В моменты массовой распалубки мгновенный расход пара резко растёт. Для этого организуют раздельную подачу пара на этапы атмосферного и высокого давления. На линии атмосферного давления устанавливают редукционные установки и узлы дренажа. Перетек пара высокого давления в трубопроводы низкого давления при этом исключается.

Камеры пропаривания для напряженных бетонных свай

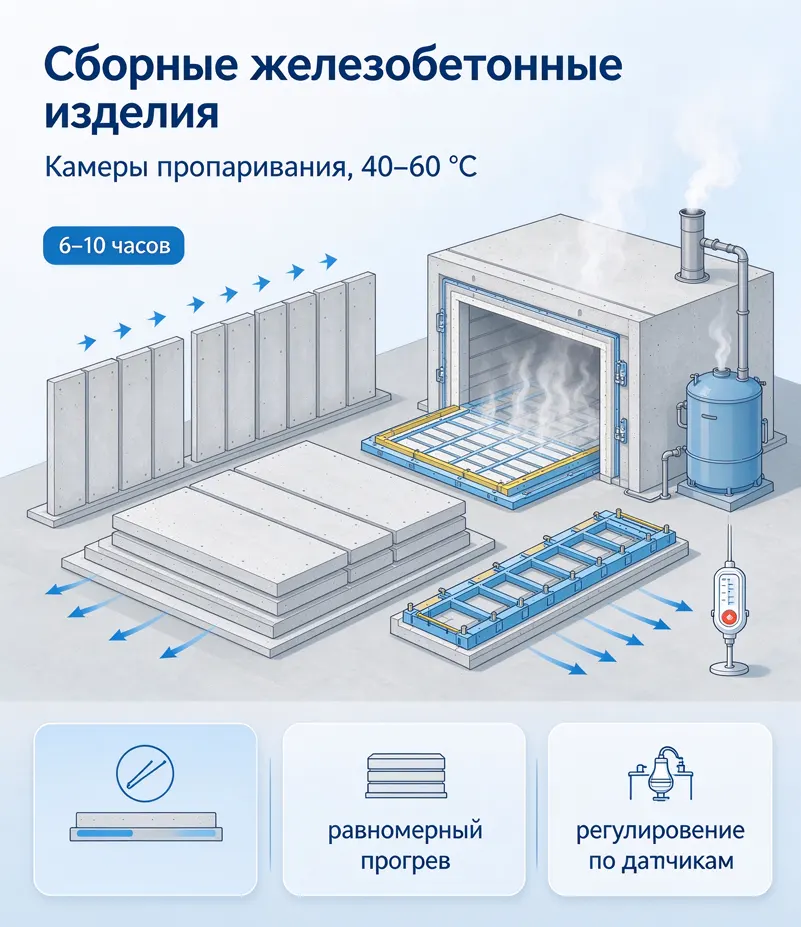
Сборные железобетонные изделия (плиты перекрытия, стеновые панели, плиты с монолитным слоем, шпалы, тюбинги)

После выдержки в зоне предварительного твердения формы с изделиями перемещают в камеры пропаривания. Температура в камерах обычно поддерживают на уровне 40–60 °С. Скорость подъема температуры не превышает 15–20 °С в час. Длительность термостатирования составляет 6–10 часов.

При таких режимах потребление тепла небольшое, но процесс длится долго. Также требуется равномерное распределение температуры по объему камеры. При большой разнице температур по высоте камеры изделия коробятся. Для подачи тепла используют насыщенный пар низкого давления в сочетании с отопительными регистрами или теплообменниками с вентиляторами. По зонам камеры устанавливают терморегулирующие клапаны. Регулирование происходит в замкнутом цикле по показаниям температурных датчиков внутри камеры. Ручное управление клапанами не требуется.

Камеры пропаривания для сборных железобетонных изделий

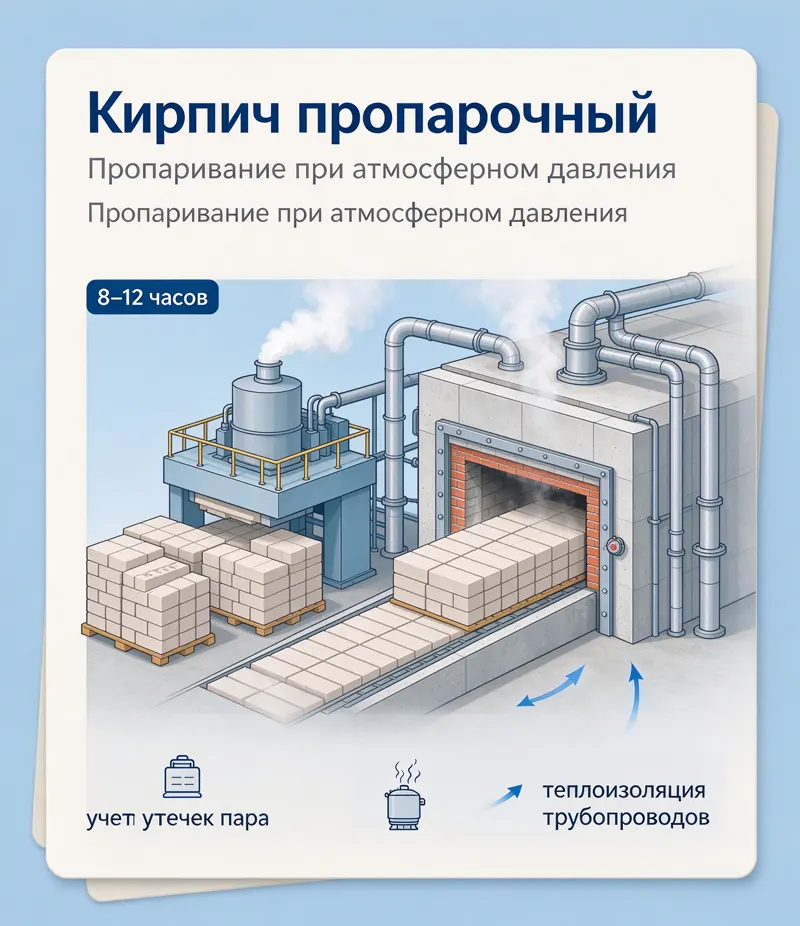
Кирпич пропарочный (силикатный кирпич, кирпич на зольном заполнителе)

После прессования сырец кирпича укладывают в штабеля и направляют в камеры пропаривания или туннельные пропарочные каналы. Пропаривание проводят при атмосферном или незначительном избыточном давлении в течение 8–12 часов. Герметичность таких производственных помещений обычно средняя. Утечки пара значительные, поэтому фактический расход пара часто превышает расчетные значения.

При подборе котлов удельный расход пара на единицу сырца умножают на коэффициент 1,2–1,3. В состав проекта также включают теплоизоляцию трубопроводов и системы дренажа. Без этого при достаточной установленной мощности котлов давление на конечных точках не выходит на расчетный уровень.

Пропарочные камеры для силикатного кирпича

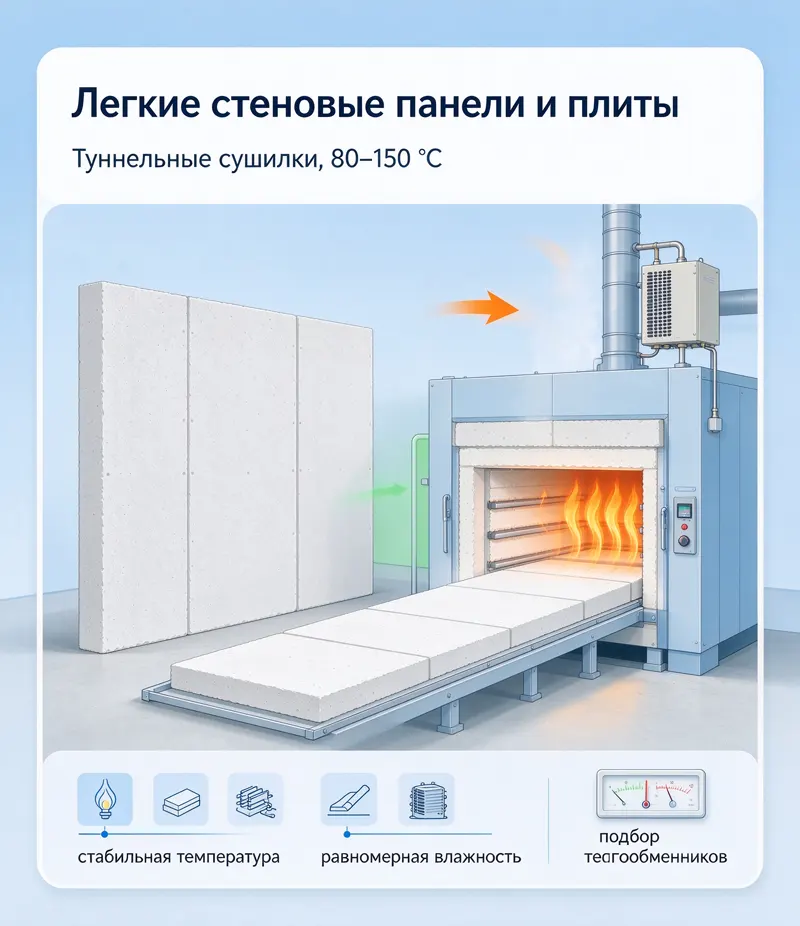
Легкие стеновые панели, силикатно-кальциевые плиты, фиброцементные плиты

После формования изделия проходят обезвоживание и твердение. Для этого обычно используют туннельные сушилки с горячим воздухом или камерные сушилки. В качестве источника тепла чаще всего используют паровоздушные теплообменники, реже применяют прямой нагрев дымовыми газами. Температура приточного воздуха составляет 80–150 °С.

Температура воздуха должна быть стабильной. При ее колебаниях плиты коробятся, влажность по объему изделия распределяется неравномерно. Ключевым фактором здесь является соответствие производительности теплообменников и расхода воздуха, а не простое увеличение мощности котла. Со стороны котельной производительность по пару рассчитывают по величине теплопередачи. Также предусматривают возможность работы при низких нагрузках в летний период.

Сушка легких стеновых панелей и силикатно-кальциевых плит

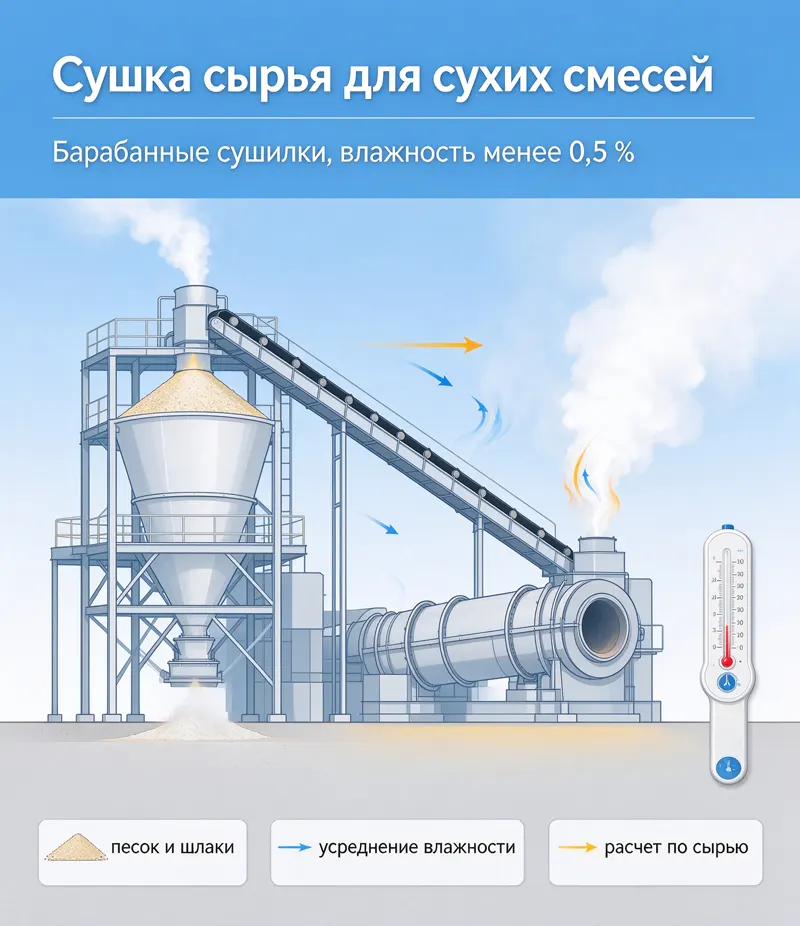
Сухие строительные смеси, теплоизоляционные растворы, клеи для плитки. Сушка сырья

Речной песок, кварцевый песок и шлаки сушат до влажности менее 0,5 %. Для этого используют барабанные сушилки или вертикальные сушильные башни. В качестве источника тепла применяют прямой нагрев дымовыми газами или косвенный нагрев через пар. Расход тепла на тонну высушенного песка зависит от исходной влажности сырья.

При увеличении влажности на 1 % расход тепла растёт примерно на 6–7 %. Если склады песка находятся на открытом воздухе и влажность сырья сильно колеблется в дождливый период, нагрузку котлов рассчитывают по самому влажному режиму работы. На участке загрузки сырья организуют усреднение по влажности.

Барабанная сушилка для песка в производстве сухих смесей

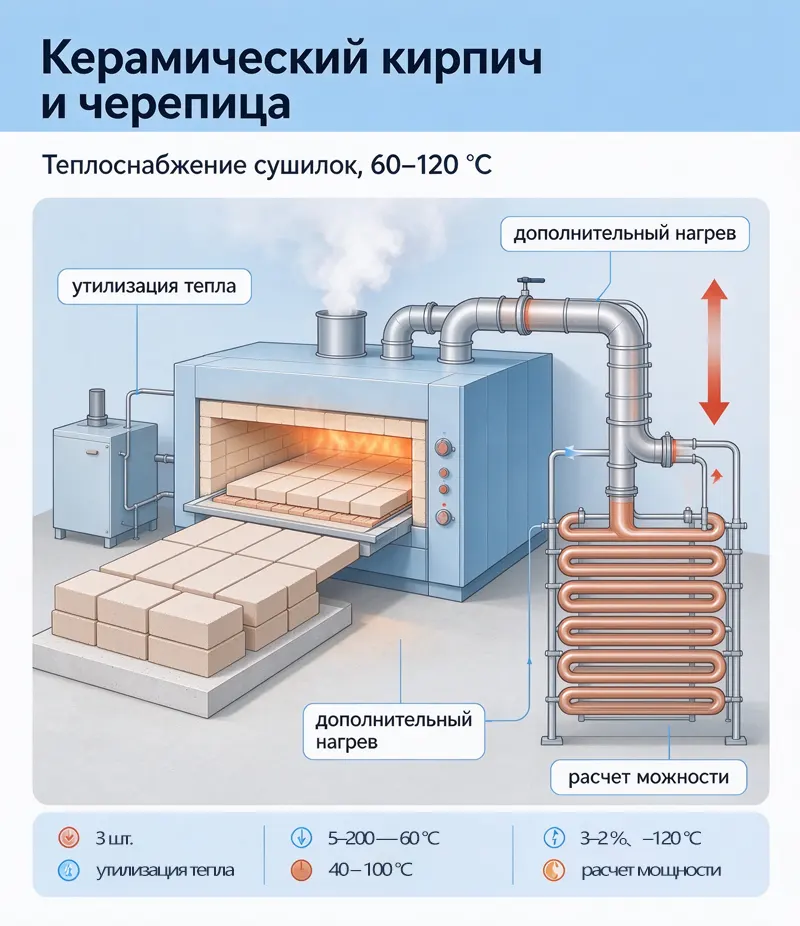
Керамический кирпич и черепица. Теплоснабжение сушилок и рекуперация тепла

Для сушилок кирпича-сырца требуется горячий воздух с температурой 60–120 °С. Традиционно для этого используют тепло отходящих газов печей обжига. При недостатке тепла его дополняют за счет котельной установки. Со стороны котельной обычно используют горячую воду или пар низкого давления в сочетании с воздухонагревателями.

При низкой температуре наружного воздуха зимой длительность сушки растёт, потребность в дополнительном тепле ощутимо растёт. При разработке проекта сначала определяют количество утилизируемого тепла от печей обжига, затем рассчитывают необходимую дополнительную мощность котлов. Таким образом можно избежать завышения установленной мощности на основе эмпирических значений.

Рекуперация тепла отходящих газов в производстве керамического кирпича

Теплоснабжение территории, горячее водоснабжение помещений, тепловая защита при зимнем строительстве

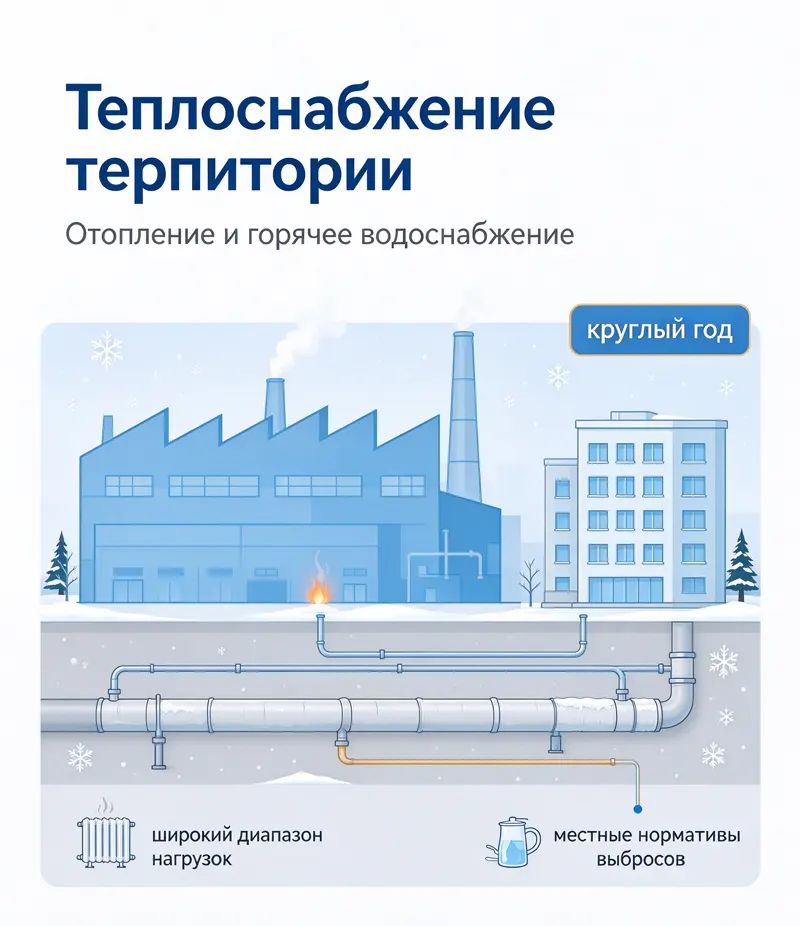
В странах СНГ отопительный период длительный. Теплоснабжение производственных территорий и горячее водоснабжение являются постоянной нагрузкой в течение всего года. Часто для этого используют общую котельную с производственным потреблением пара. После окончания производственных смен расход пара резко падает.

При этом отопительная нагрузка небольшой мощности нет возможности остановить котёл. В таких случаях котлы должны работать в широком диапазоне регулирования нагрузки. Есть ещё вариант с отдельным котлом малой производительности для покрытия базовой нагрузки. По выбору топлива приоритет отдают природному газу. В районах без газовых сетей используют биотопливные гранулы или уголь. Для очистки отходящих газов устанавливают оборудование для улавливания пыли и сероочистки в соответствии с местными нормативами выбросов.

Теплоснабжение территории и зимнее строительство

Восемь перечисленных вариантов могут работать как отдельные системы или объединяться в единую котельную для централизованной подачи пара и воды. В следующем разделе приведены таблицы параметров для подбора котлов под каждый вариант и типовые комплектации. Их можно использовать для расчетов по точкам потребления пара на собственной производственной линии.
Типичные проблемы пароснабжения при пропаривании бетона

С ними сталкиваются почти все заводы газобетона, железобетонных свай и сборных конструкций в странах СНГ, причём нередко сразу несколько из них. Если одна-две ситуации знакомы вам по собственному производству, текущая схема теплоснабжения ещё допускает оптимизацию.

01

Падение давления в паропроводе при одновременной подаче пара в несколько автоклавов

На одной линии десять и более автоклавов принимают пар по графику. Когда пики совпадают, мгновенный расход пара растёт более чем вдвое. При недостаточном объёме воды в котле и малом запасе тепловой инерции давление начинает колебаться, кривая разогрева в автоклаве сбивается, прочность изделий в одной партии становится неодинаковой, на поверхности появляются трещины, а доля брака растёт.

Расчёт паровой сети с учётом реальных пиковых нагрузок и подбор котла с необходимым запасом мощности решают эту проблему ещё на этапе проектирования.

02

Высокая влажность пара и неравномерный прогрев

Влажный пар с нестабильной степенью сухости попадает в автоклав или камеру пропаривания и образует локальную плёнку конденсата. Из-за этого возникает перепад температур между верхом и низом изделия, плиты коробятся, а в блоках появляется расслоение по прочности. Снаружи изделие выглядит нормально, а дефект проявляется через несколько дней после распалубки, когда потери уже понесены.

Двухступенчатая система сепарации пара в барабане котла держит сухость пара на стабильном уровне и устраняет причины дефектов на корню.

03

Конденсат и тепло уходящих газов просто выбрасываются

Горячий конденсат не возвращается в деаэратор, тепло уходящих газов не утилизируется. На бумаге КПД выглядит неплохо, а фактический расход пара на тонну продукции заметно выше проектного, и непонятно, на каком именно участке перерасходуется топливо.

Блок конденсатоотводчиков и утилизатор тепла в составе котельной установки возвращают энергию в контур без лишних затрат для заказчика.

04

В зимний период мощности теплоснабжения не хватает

В странах СНГ отопительный сезон длится долго, и отопление цехов вместе с горячим водоснабжением бытовых помещений часто работает от одной котельной с производственным паром. Когда смена заканчивается и потребление пара резко падает, поддерживать малую нагрузку сложно. Если розжиг холодного котла занимает много времени, утренняя смена простаивает, а на концах трубопроводов возможны замерзание и закупорка.

Независимый контур отопления с автономным управлением сохраняет температуру в цехах независимо от графиков смены и пиков потребления пара.

05

Старые котлы не укладываются в местные нормы выбросов

На заводе всё ещё работают небольшие угольные котлы советского или раннего периода выпуска, системы золоулавливания и сероочистки не успевают за требованиями, и при ужесточении проверок приходится сокращать нагрузку или останавливать котёл для модернизации. Перевод на газ ограничен наличием сети и подачей, поэтому выбор топлива надолго остаётся нерешённым.

Низкоэмиссионная горелка и укомплектованная с завода газоочистка обеспечивают соблюдение норм без остановки производства и поиска решений по частям.

06

Оборудование приходит без полного комплекта, а пусконаладка затягивается

Заказан только котёл, а паровой коллектор, редукционная станция, блок конденсатоотводчиков и шкаф управления приходится докупать отдельно. Стыки не совпадают, и трудно определить, кто отвечает за результат. Запчасти для импортного оборудования иногда ждут месяцами, линия стоит в ожидании мастера, а ежедневные простои обходятся дороже самой машины.

Поставка котельной установки единым комплектом с предпусковой наладкой на заводе исключает проблемы с стыковкой оборудования и задержки на площадке.

Решения Xinli для пароснабжения предприятий стройматериалов

В сфере пароснабжения производителей стройматериалов Xinli работает более десяти лет. Все эти ситуации нам знакомы по реальным объектам, и по каждой из них есть отработанное решение.

Система пароснабжения для предприятий стройматериалов
1

Расчёт мощности с запасом, стабильное давление в сети

На этапе проектирования учитывается пиковый одновременный приём пара всеми автоклавами линии. Номинальная паропроизводительность котла подбирается с запасом 15–20 % от пиковой нагрузки, объём парового барабана берут на ступень выше при том же режиме работы. Паровой коллектор размещается в наиболее близкой к потребителям точке, чтобы трубопровод был коротким и сопротивление потоку оставалось небольшим. При параллельной работе нескольких котлов они автоматически подключаются и отключаются по давлению в сети, колебания давления удерживаются в пределах ±5 % от заданного значения.

При проектировании также предусматривается резервирование по паропроизводительности: при выходе одного котла из строя нагрузка перераспределяется на оставшиеся агрегаты без остановки линии.

2

Двухступенчатое сепарирование в барабане, сухость пара не ниже 0,97

Внутри парового барабана установлены циклонные сепараторы и гофрированные сушильные пакеты. После двух ступеней сепарации сухость насыщенного пара стабильно держится на уровне не ниже 0,97. Низкое влагосодержание пара, поступающего в пропарочное оборудование, исключает неравномерный прогрев, ухудшение прочности изделий и коробление плит. Дефекты, способные проявиться позже, после распалубки остаются незамеченными.

Для контроля качества пара на выходе из барабана предусмотрены отборники проб, позволяющие в любое время убедиться в соответствии параметров требованиям производства.

3

Возврат конденсата и утилизация тепла уходящих газов

Горячий конденсат собирается блоком конденсатоотводчиков и возвращается в деаэратор. Температура питательной воды растёт, расход топлива падает. Температура уходящих газов поддерживается ниже 150 °C, тепло через утилизационный теплообменник передаётся питательной воде котла или системе заводского подогрева. После составления полного теплового баланса фактический расход пара на тонну продукции оказывается ниже, чем в схеме без рекуперации.

Конденсат собирается из всех точек вывода пара: автоклавов, трубопроводов отвода конденсата, теплообменников. Перед подачей в деаэратор он проходит через конденсатоотводчики паровоздушного типа, которые отводят воздух и не допускают попадания пара в систему возврата.

4

Регулирование в широком диапазоне нагрузок и независимый контур подогрева

Котёл рассчитан на работу в широком диапазоне нагрузок и плавно регулирует мощность от 30 до 110 %. Подогрев цехов и горячее водоснабжение выделены в отдельный контур и не влияют на параметры производственного пара. Когда смена заканчивается и потребление пара резко падает, контур подогрева продолжает стабильно работать, котёл не нужно часто запускать и останавливать.

Для разделения контуров применяется двухходовой регулирующий клапан с электроприводом, который дозирующе открывает подачу горячей воды в контур подогрева в зависимости от температуры на улице. Автоматика котла при этом ориентируется на давление в паровой сети и не реагирует на включение циркуляционного насоса.

5

Низкоэмиссионное горение и комплектация газоочисткой с завода

В системе горения используется низкоэмиссионная горелка, выбросы оксидов азота удерживаются ниже 30 мг/м³. Оборудование для очистки дымовых газов комплектуется вместе с котлом ещё на заводе. Заказчик получает готовый комплект, соответствующий действующим нормам, и ему не нужно собирать оборудование по частям у разных поставщиков.

На заводе-изготовителе каждый комплект проходит гидравлические испытания, проверку герметичности сварных швов и пусконаладочные работы в условиях, приближенных к эксплуатационным. Акт заводских испытаний прилагается к сопроводительной документации.

6

Поставка единым комплектом, монтаж без задержек

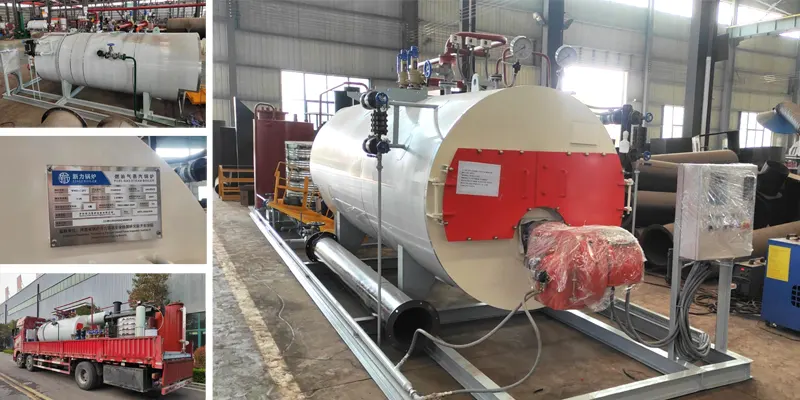
Котёл, паровой коллектор, редукционная станция, блок конденсатоотводчиков и шкаф управления собираются и проходят совместную наладку ещё до отгрузки. На площадке остаётся только подключить воду, газ, электричество и паропровод, после чего можно сразу запускать систему. Инженер сопровождает монтаж и пусконаладку на месте. Ввод в эксплуатацию происходит в срок.

Все узлы сопряжения, включая электрические схемы, трубопроводные обвязки и точки подключения коммуникаций, размечаются и маркируются ещё на этапе сборки на заводе. Монтажная схема и паспорт оборудования выдаются заказчику вместе с поставкой.

Оборудование для пароснабжения и автоклавной обработки предприятий стройматериалов

Заводы газобетона, силикатного кирпича, ЖБИ нуждаются в стабильном паре и автоклавном твердении. Мы подбираем котельное оборудование и автоклавы под конкретные задачи: тип продукции, масштаб производства, доступное топливо. Ниже представлены типовые комплектации, проверенные на реальных объектах.

  • Паровые котлы
  • Биотопливные котлы
  • Термомасляные котлы
  • Автоклавы

Газовые и жидкотопливные паровые котлы WNS

  • Топливо: природный газ, дизель, мазут
  • Паропроизводительность: 1–20 т/ч
  • Давление пара: 1–1,6 МПа
  • Конструкция: горизонтальная трёхходовая с внутренней камерой сгорания
  • Применение: газобетон, ЖБИ, кирпичные заводы
Подробнее
Газовый паровой котёл WNS

Водотрубные паровые котлы серии SZL

  • Топливо: уголь, биомасса, древесные отходы, биогранулы
  • Паропроизводительность: 2–40 т/ч
  • Давление пара: 1,25–2,5 МПа
  • Конструкция: двухбарабанная водотрубная с цепной решёткой
  • Применение: крупные заводы газобетона, комбинаты ЖБИ
Подробнее
Водотрубный паровой котёл SZL

Углотрубные котлы DHL на биотопливе

  • Топливо: опилки, щепа, кора, солома, биогранулы
  • Паропроизводительность: 20–35 т/ч
  • Давление пара: 1,25–2,5 МПа
  • Конструкция: самонесущая углотрубная с цепной решёткой
  • Применение: крупные комбинаты стройматериалов с собственными отходами
Подробнее
Углотрубный котёл DHL

Котлы DZL с цепной решёткой

  • Топливо: уголь, биомасса, древесные отходы
  • Паропроизводительность: 1–20 т/ч
  • Давление пара: 0,7–2,5 МПа
  • Конструкция: однобарабанная с цепной решёткой
  • Применение: средние заводы кирпича, ЖБИ, сушильные установки
Подробнее
Котёл DZL

Термомасляные котлы YLW

  • Топливо: уголь, биомасса, древесные отходы
  • Тепловая мощность: 1400~12000 кВт
  • Температура: до 350 °C
  • Давление: близкое к атмосферному
  • Конструкция: горизонтальная с принудительной циркуляцией
  • Применение: горячее прессование, сушка материалов, подогрев сырья
Подробнее
Термомасляный котёл YLW

Термомасляные котлы YYQW

  • Топливо: природный газ, дизель, мазут
  • Тепловая мощность: 120–10000 кВт
  • Температура: до 350 °C
  • Давление: близкое к атмосферному
  • Конструкция: горизонтальная с принудительной циркуляцией
  • Применение: средние предприятия с доступом к газу
Подробнее
Термомасляный котёл YYQW

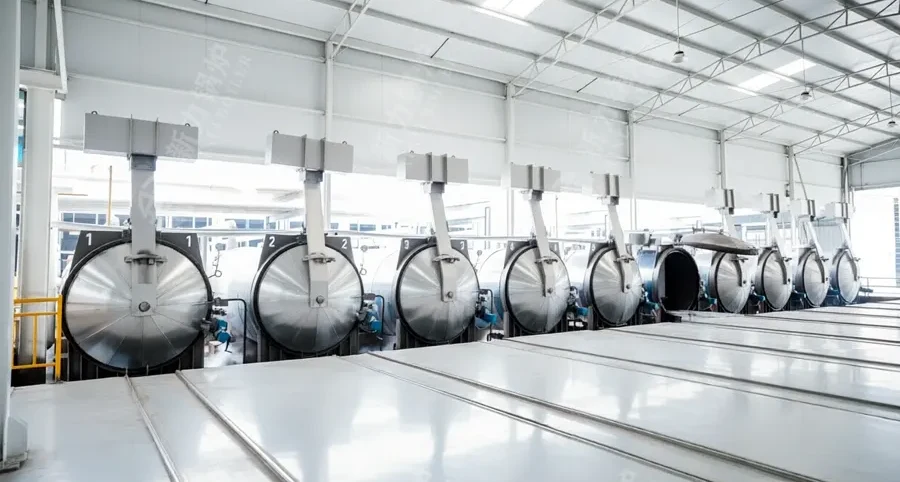
Автоклавы для производства газобетона и газосиликата

  • Внутренний диаметр: 2,5–3,6 м
  • Полезная длина: 6–24 м
  • Рабочее давление: 1,2–1,4 МПа
  • Рабочая температура: до 200 °C
  • Тип загрузки: горизонтальная, тележечная
  • Применение: автоклавное твердение газобетонных блоков
Подробнее
Автоклав для газобетона

Автоклавы для силикатного кирпича и блоков

  • Внутренний диаметр: 2,2–3,0 м
  • Полезная длина: 6–18 м
  • Рабочее давление: 1,0–1,4 МПа
  • Рабочая температура: до 190 °C
  • Тип загрузки: горизонтальная, тележечная
  • Применение: автоклавное твердение силикатного кирпича
Подробнее
Автоклав для силикатного кирпича

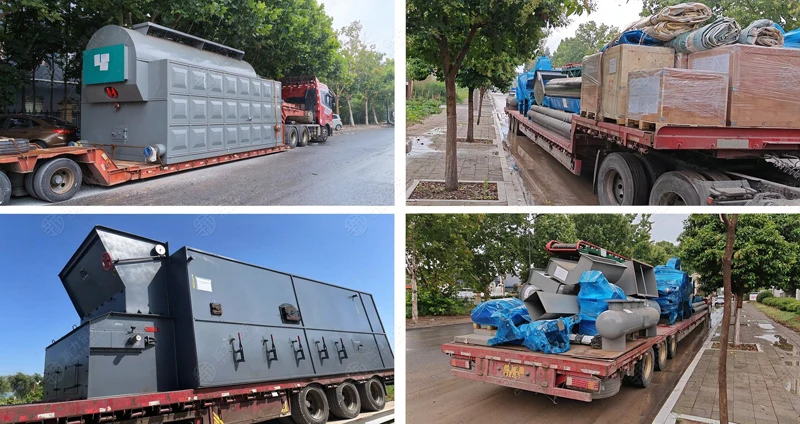
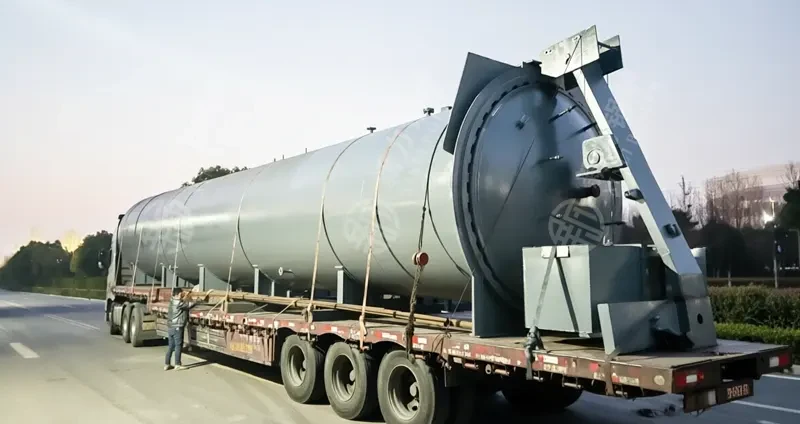
Оборудование поставляется готовыми блоками или разобранным комплектом для сборки на площадке. Доставка идёт железнодорожным транспортом с перегрузкой на автотранспорт до объекта. Для заказчиков в регионе Владивостока используется схема через морской порт с автодоставкой до предприятия.

Монтаж выполняет бригада заказчика или наши специалисты. Инженер сопровождает пусконаладку на месте и проводит инструктаж персонала. Вместе с поставкой передаются паспорта оборудования, акты заводских испытаний и схемы трубопроводных обвязок.

Что нужно знать о паровых котлах для стройматериалов

Собрали вопросы, которые чаще всего задают на заводах газобетона, ЖБИ и силикатного кирпича. Про количество автоклавов, давление, топливо, старую котельную и зимнее отопление. Коротко и по делу.

Линия автоклавов для газобетона в Казахстане Линия автоклавов после выхода на проектную мощность

Проект для завода газобетона в Казахстане

Десять автоклавов 2,5×21 м, рабочее давление 1,3 МПа, температура 190 °C. Пар подают партиями, одновременно до четырёх штук.

Котёл подобран по пиковому расходу пара. Давление в сети держится в пределах ±5 % на подъёме температуры и термостатировании.

Технолог завода: «После выхода на режим трещин на блоках стало меньше, партия идёт ровнее. Давление не проседает, даже когда открываем несколько автоклавов подряд».

Я делаю столько-то газобетона, свай и ЖБИ. Сколько нужно автоклавов?

Количество автоклавов считают не по тоннам, а по загрузке и оборотам. Например, для газобетона 300 м³ в сутки берут автоклав 2,5×21 м. В него заходит 15–20 м³ сырца. Если цикл занимает 10–12 часов, один автоклав даёт 2–3 загрузки в сутки. Значит, нужно 6–8 штук. Для свай и ЖБИ всё зависит от размеров изделий и формы. Одна и та же печь под газобетон не подойдёт под сваи.

Проще всего прислать суточную программу по каждому виду продукции и размеры имеющихся или планируемых автоклавов. Мы посчитаем необходимое количество и подберём котёл под пиковый разбор пара.

Один котёл на сколько автоклавов хватит? Давление не просядет, когда все откроются?

Просядет, если котёл подобран по средней нагрузке, а не по пиковой. На заводе газобетона пар в автоклавы подают партиями. Когда несколько штук открываются одновременно, расход подскакивает в два раза за несколько минут. Если у котла мало воды и тепловой инерции, давление падает, кривая прогрева ломается, блоки трескаются.

На практике один котёл 10 т/ч спокойно ведёт 4–6 автоклавов 2,5×21 м, но при условии, что его паропроизводительность взята с запасом 15–20 % от пика, а объём барабана достаточный. Давление в сети держим в пределах ±5 %. Если автоклавов больше десяти, ставят два котла или один большой с паровым аккумулятором.

Газ, уголь, биомасса или электричество? Что выбрать в моём регионе?

Смотрите на три вещи: цена топлива, наличие сети и требования экологов. Есть газ — берите газ. Это самый простой вариант: не надо чистить трубы, автоматика работает сама, выбросы низкие. Нет газа, но вокруг много опилок, щепы или соломы — ставьте биотопливный котёл. Топливо почти бесплатное, но придётся следить за влажностью и золой.

Уголь дешёвый, но во многих регионах его уже не согласуют по выбросам. Электричество удобно, но дорого в работе. Его берут, если есть ночной тариф или нужно совсем без выбросов. По деньгам чаще всего выигрывает газ, затем биомасса, потом уголь, а электричество на последнем месте.

Старую котельную можно оставить? Менять только котёл или всё под ключ?

Сначала нужно обследовать то, что уже стоит. Проверяют корпус старого котла, трубу, газовую линию, фундамент и водоподготовку. Если труба и помещение живые, их часто оставляют. На них уходит заметная часть денег при новом строительстве. Старый котёл с низким КПД и горелкой, которая не проходит по нормам, меняют.

Однозначно оставлять всё как есть нельзя. Новый котёл нельзя просто поставить на старое место и разжечь. Нужно пересчитать диаметры труб, предохранительные клапаны, автоматику. Часто дешевле заменить котёл и горелку, а трубу, деаэратор и конденсатоотводчики оставить после ревизии.

Автоклав работает на 1,2–1,4 МПа. Котла на 1,6 МПа хватит?

Хватит, но с оговоркой. Котёл выдаёт 1,6 МПа на выходе, а до автоклава доходит меньше. Пар теряет давление на коллекторе, фильтрах, сепараторе и трубах. Если линия длинная и извилистая, на входе в автоклав останется 1,3–1,4 МПа. Этого как раз достаточно для работы на 1,2–1,4 МПа.

Но если у вас десять автоклавов и они открываются одновременно, давление может просесть ниже. Тогда лучше взять котёл на 2,5 МПа, а перед автоклавами поставить редукционные клапаны. Запас по давлению даёт стабильность, но не забывайте: сам автоклав рассчитан на 1,4 МПа, больше в него давать нельзя.

Конденсат, деаэратор, экономайзер — это обязательно или можно сэкономить?

Конденсат и деаэратор — не роскошь, а необходимость. Если горячий конденсат сливать в канализацию, вы платите за воду, за топливо и за химподготовку. Возврат 60–80 % конденсата окупается за год-два. Деаэратор убирает кислород из воды, без него котёл ржавеет изнутри и живёт в разы меньше.

Экономайзер или воздухоподогреватель ставят, если температура уходящих газов выше 150 °C. Он забирает тепло и отдаёт его питательной воде. Прирост КПД 3–8 %. В сумме эти три вещи дают реальную экономику, а не просто красивые цифры в паспорте.

Зимой цеха отапливать и воду греть. Производственный пар не просядет?

Просядет, если отопление и горячая вода висят на том же котле, что и автоклавы. Зимой отопительная нагрузка большая, а после смены расход пара на производство падает. Котёл не может работать на малой мощности, приходится часто запускать и останавливать. В мороз это риск замерзания труб и срыва утренней смены.

Правильное решение — отдельный контур на отопление и ГВС. Это может быть второй котёл малой мощности или теплообменник. Производственный пар живёт своей жизнью, отопление своей. Если так сделать нельзя, при выборе котла сразу закладывайте отопительную нагрузку в общую мощность.

Что вам прислать, чтобы получить расчёт? И как быстро?

Нужны исходные данные: вид продукции, суточная или годовая производительность, размеры и количество автоклавов, сколько штук одновременно берут пар, рабочее давление в автоклаве, вид топлива, есть ли действующая котельная и что в ней стоит, площадь отопления, требования по выбросам.

Если есть планировка или генплан, тоже присылайте. Этого хватит, чтобы за сутки подготовить предварительную конфигурацию: мощность котла, тип, комплектацию, количество автоклавов и ориентировочную стоимость. Обычно расчёт занимает 24 часа.

Почему стоит работать именно с нами?

За десятилетнюю работу мы помогли сотням предприятий в разных странах наладить бесперебойное пароснабжение. Теперь расскажем, какие особенности отличают нас от других производителей, и почему клиентам удобно сотрудничать именно с нашей компанией.

2002 Год основания
40k+ м² Производственная база
200+ Сотрудников
>25% Персонал R&D

Собственное производство

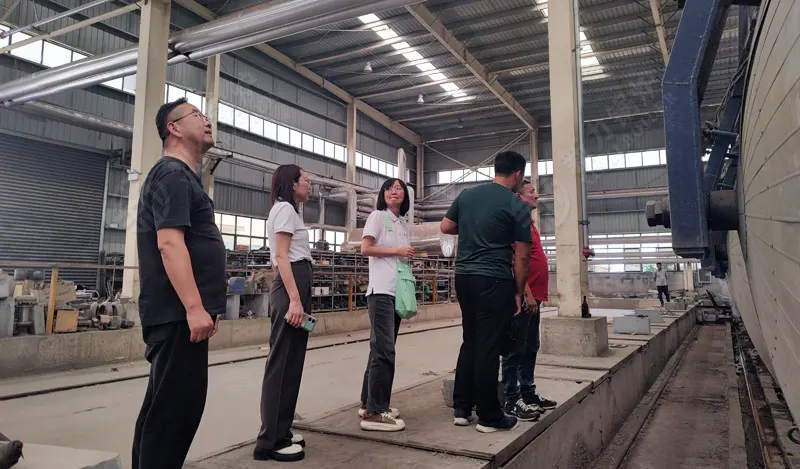
Наш завод занимает площадь более 30 000 м², у нас есть собственные линии сборки и испытаний. Мы держим качество под контролем от сварки каждого узла до готового изделия. Как прямые производители, мы полностью отвечаем за каждую деталь.

Индивидуальный подход к проекту

Сначала считаем реальную нагрузку, а потом подбираем оборудование именно под ваши задачи. Если нужно, изготавливаем дополнительные компоненты. Каждый проект делаем с учётом конкретных требований заказчика.

Сертификаты и стандарты

Наше оборудование прошло сертификацию ISO 9001, соответствует стандартам CE и ГОСТ. Уровень выбросов полностью отвечает нормам вашей страны. Мы готовим полный пакет документов для прохождения таможни и надзорных органов.

Опыт работы в странах СНГ

Мы отлично знаем специфику этого региона, суровые зимы, изношенные тепловые сети и нехватку квалифицированного персонала. Наши котельные успешно работают в этих реальных условиях эксплуатации.

Гибкие условия сотрудничества

Готовы обсуждать удобную для вас схему оплаты, предлагаем лизинг или рассрочку. У нас есть опыт участия в тендерах и госзакупках, работаем по прямому договору с полным пакетом документов.

Возможность кастомизации

Настраиваем параметры оборудования под ваши требования, будь то давление, температура или тип топлива. Если стандартной модели не хватает, создадим котёл специально под ваши задачи.

Посмотрите наши объекты в строительной отрасли

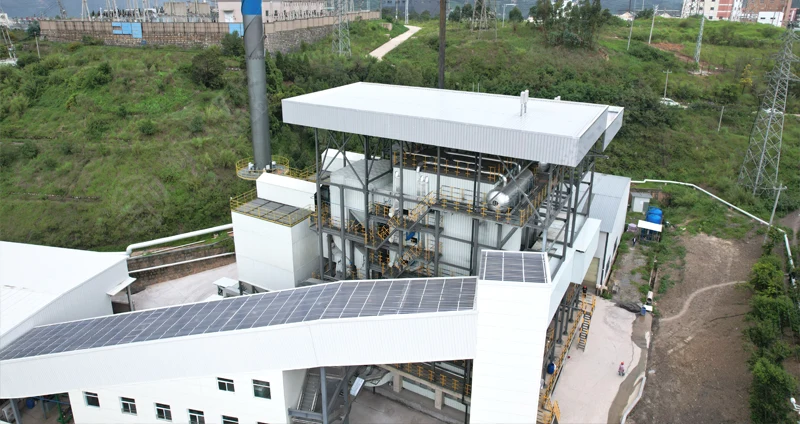
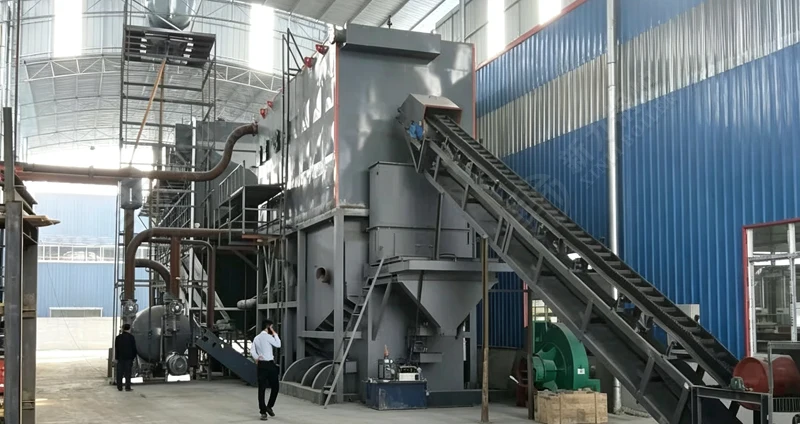
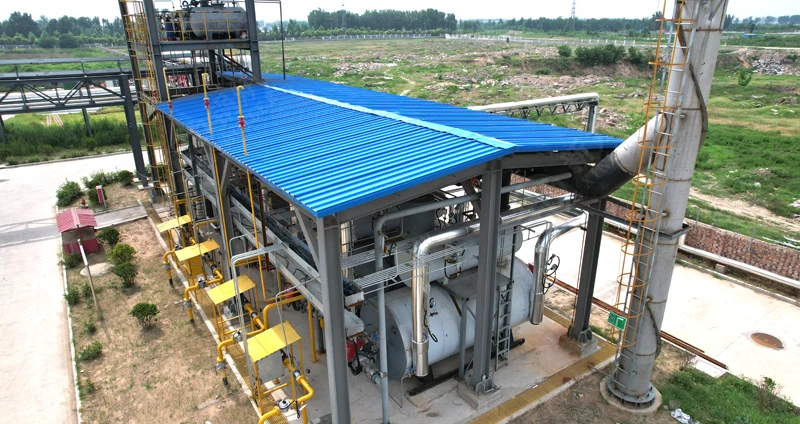
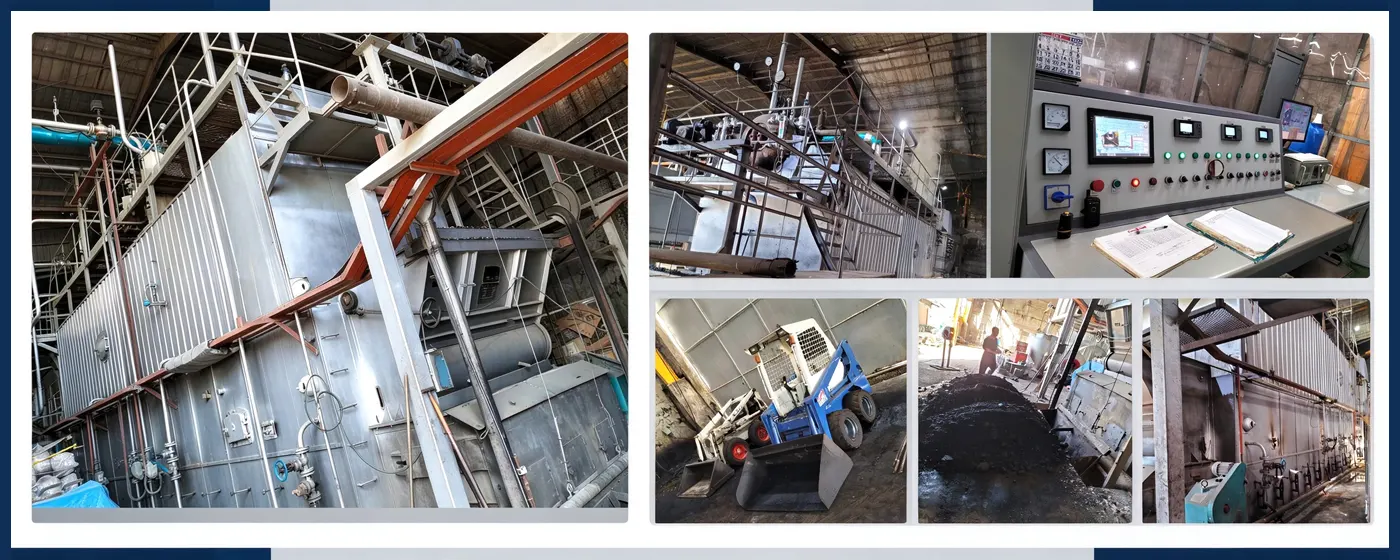
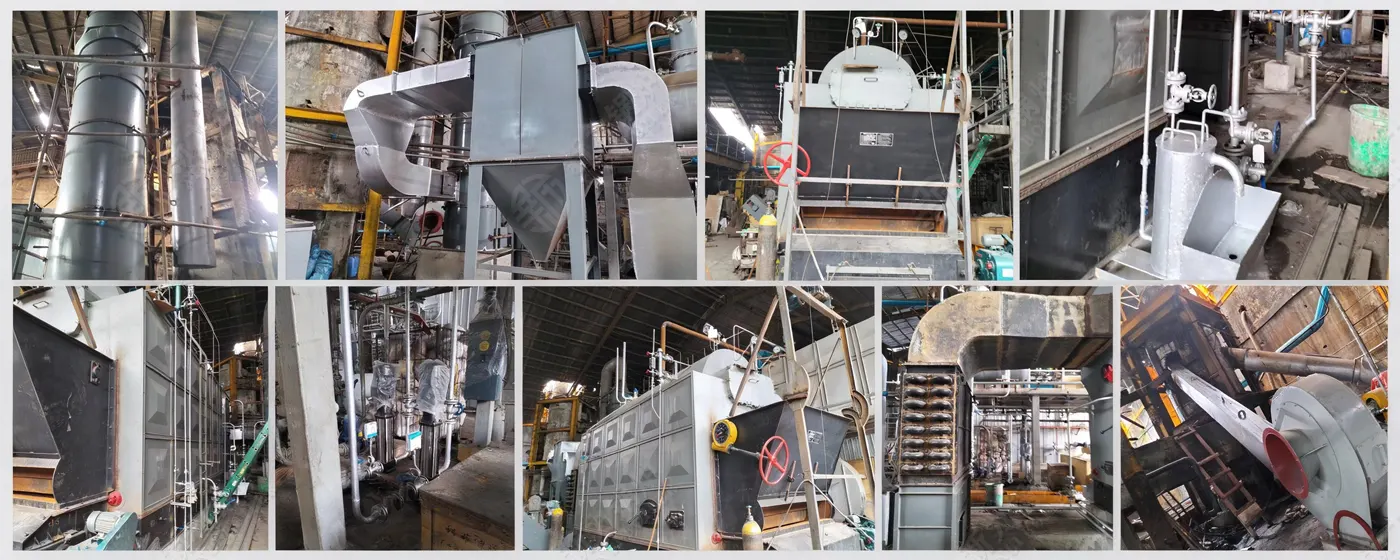
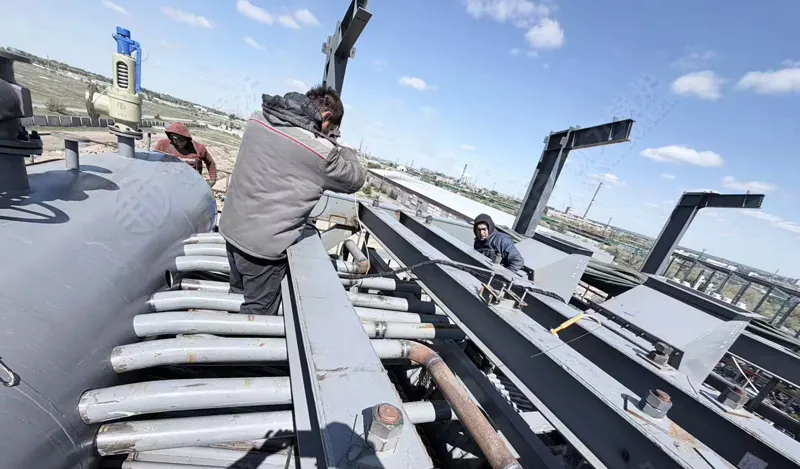
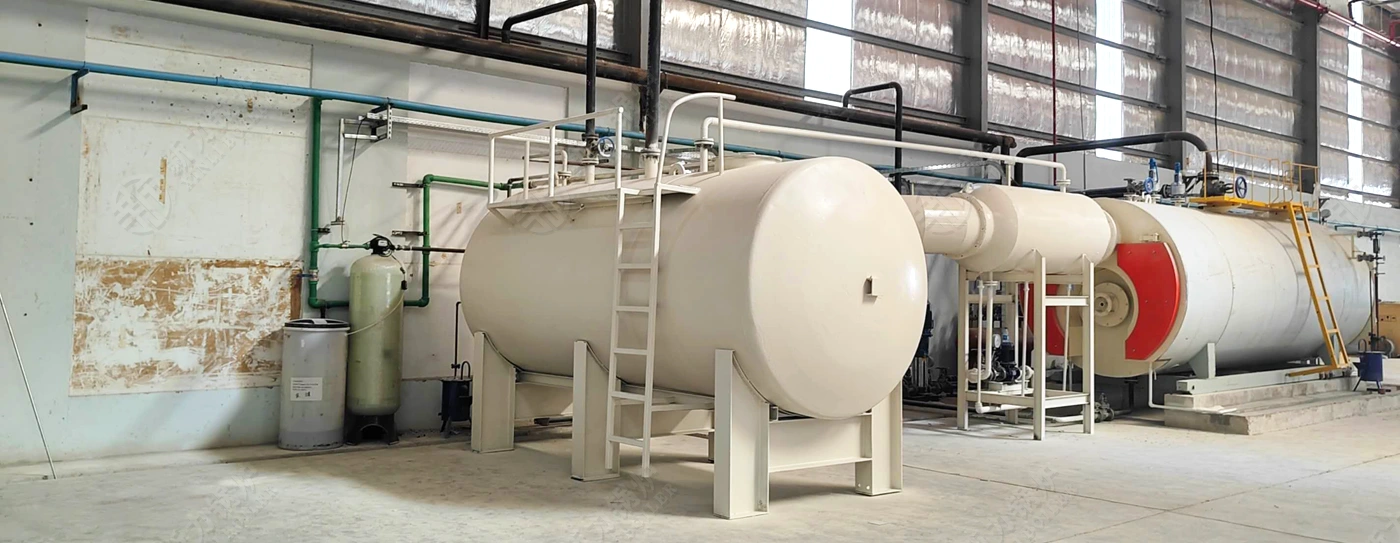
Мы поставляем паровое оборудование для предприятий по производству строительных материалов, а также для других промышленных отраслей. Ниже показаны реальные примеры наших котельных, которые сейчас используются для производства бетона и ухода за бетоном.

ЖБК в Кыргызстане
Кыргызстан

Завод ЖБИ, полная реконструкция котельной

Водотрубный котёл SZL с горелкой низкого NOx заменил старый угольный котёл советского производства. Дополнительно установлены системы пылеудаления и десульфурации. Выбросы теперь соответствуют новым нормам, производство не останавливалось. От подписания контракта до запуска прошло три месяца.

Завод бетона в Узбекистане
Узбекистан

Завод товарного бетона, пропаривание ЖБК

Установили паровые котлы для обеспечения тепловлажностной обработки бетонных конструкций. Система автоматизации позволила поддерживать точную температуру и влажность в пропарочных камерах. Проект реализован в сжатые сроки с учётом сезонности производства.

Давайте начнём наше сотрудничество вместе!

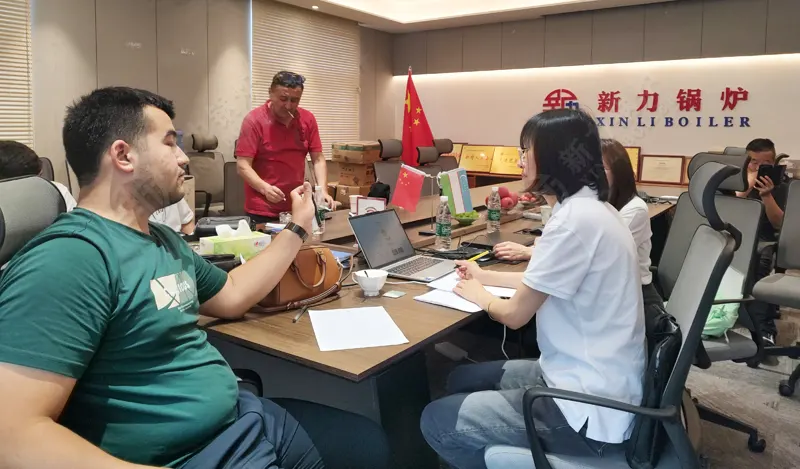
Для нас поставка котла это не просто отгрузка железа, а начало долгой совместной работы. Мы выстраиваем отношения так, чтобы вы чувствовали поддержку на каждом шаге. Всё начинается с того, что мы внимательно слушаем ваши задачи, потом вместе проектируем схему, собираем и тестируем оборудование на заводе. Даже когда котельная уже запущена и работает, мы остаёмся на связи, следим за стабильной работой и всегда готовы помочь.

Консультация до договора
01

Консультация и расчёт нагрузки

Приедем на ваш объект, лично изучим технологический процесс производства и посчитаем реальную паровую нагрузку. Составим индивидуальное техническое предложение и подготовим предварительную схему пароснабжения ещё до подписания договора.

Подбор оборудования
02

Проектирование и комплектация

Четко планируем каждый этап работ, подбираем оптимальное оборудование и согласовываем итоговую схему. Все необходимые компоненты и запчасти включены в наше предложение, так что вам не придётся тратить время на поиск комплектующих.

Контроль на заводе
03

Производство и контроль качества

Каждый котёл проходит строгие гидравлические испытания перед отгрузкой. В комплекте вы получите паспорт оборудования, акты испытаний и полный пакет технической документации, оформленной на русском языке.

Запуск объекта
04

Поставка, монтаж и обучение

Берём на себя все вопросы логистики и доставки. Наши инженеры монтируют оборудование, настраивают систему автоматики и запускают её в работу. Также проводим обучение вашего персонала и передаём подробные инструкции на русском языке.

Гарантия и сервисное обслуживание

Предоставляем гарантию 12 месяцев с момента успешного монтажа. На нашем складе всегда в наличии все необходимые запчасти. Также оказываем услуги дистанционной диагностики и отвечаем на любые технические запросы в течение 24 часов.

Получить консультацию

Давайте обсудим ваш проект, подберём оборудование и посчитаем стоимость

Вы уже видели наше оборудование и примеры работ. Если вы планируете установку или замену котельного оборудования на своём производстве, расскажите нам о вашем проекте. Мы подберём котёл под ваши задачи, рассчитаем комплектацию и скажем примерную стоимость. Всё это бесплатно и без обязательств. Ответим в течение 24 часов, обычно быстрее.

Производство паровых котлов

Оставьте заявку ниже, и наш инженер свяжется с вами, чтобы уточнить детали и подготовить предложение. Мы на связи в рабочие дни с 9:00 до 18:00 по вашему часовому поясу.

Индивидуальные решения для промышленных котлов

Свяжитесь с нами по электронной почте: [email protected], или через WhatsApp, либо заполните форму ниже.

Порядок оказания услуг:
Уточнение требований

Уточнение требований заказчика

Разработка решения

Разработка технического решения

Изготовление и отгрузка

Изготовление и отгрузка оборудования

Монтаж на объекте

Монтаж на месте эксплуатации

Ввод в эксплуатацию

Ввод оборудования в эксплуатацию

Пожалуйста, опишите ваши потребности с учетом следующих пунктов:
  • 1. Тип и производительность котла (паровой / водогрейный / котел‑теплообменник, т/ч или МВт)
  • 2. Вид топлива (природный газ, сжиженный газ, дизтопливо, биомасса, уголь и т.д.)
  • 3. Требования к рабочему давлению и температуре
  • 4. Срок начала реализации проекта и условия площадки
  • 5. Дополнительные специальные требования (взрывозащита, низкие выбросы NOₓ, индивидуальная компоновка)
Контактные данные:
Производительность / Мощность
*Мы гарантируем конфиденциальность ваших данных и не передаем личную информацию третьим лицам.