 WhatsApp:
 E-mail:


Автоклав, также называемый камерой автоклавной обработки, относится к крупным сосудам под давлением с большими габаритами и весом. В Китае данное оборудование входит в перечень специального технического оборудования под государственным контролем.
X
Заказ звонка, проконсультируем

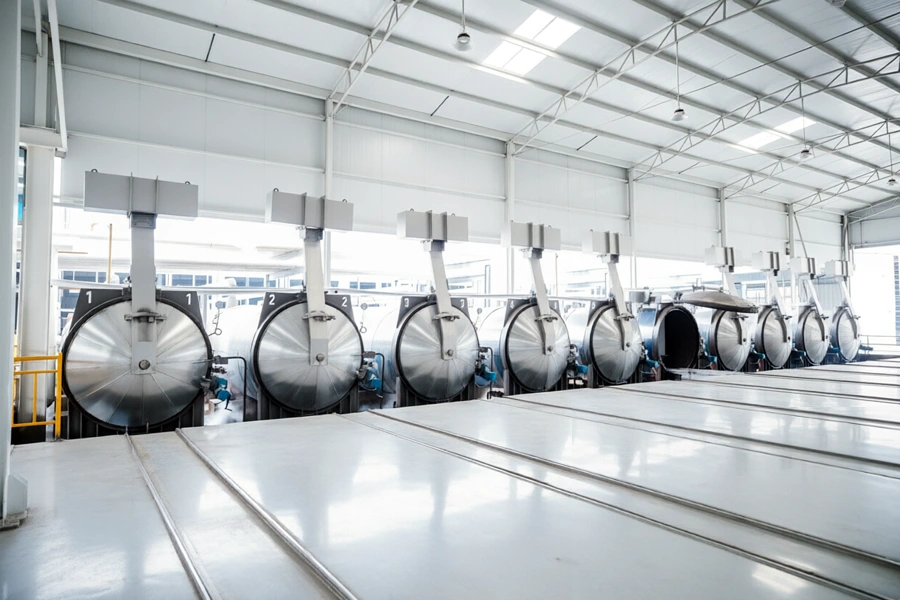
Десять автоклавов изготовлены по заказу завода газобетонных блоков Казахстана
Крышка и корпус автоклава Xinli изготавливаются вальцовкой из листовой стали Q345R для сосудов под давлением. Фланец корпуса выполняется методом цельной ковки из стали 16Mn, проходит обработку на станках с ЧПУ и общую термообработку для снятия ковочных и сварочных напряжений.
Варианты исполнения входа бывают сквозными и тупиковыми. Крышка автоклава имеет зубчатую быстросъемную конструкцию, доступны ручной, электрический, пневматический и гидравлический приводы, в комплектацию входит блокировочное устройство крышки.
На оборудовании установлены три группы узлов безопасности: предохранительный клапан, манометр и датчик температуры‑давления. Данные узлы обеспечивают физическую защиту сосуда от перегрева и перепадов давления. Регулировка температуры и давления осуществляется оператором или системой управления.
При повседневной эксплуатации автоклав подвергается регулярным тепловым и силовым нагрузкам. Сварные швы, фланцевые узлы и защитные механизмы должны выдерживать такие режимы на протяжении всего срока службы оборудования.
Общий вид и компоновка автоклава
Автоклав поставляется собранными крупными блоками. При проектировании компоновки мы исходим из реальных условий работы на производстве, учитываем тепловые смещения при нагреве‑охлаждении, нагрузки от собственного веса узлов и необходимые пространства для обслуживания. Это позволяет избежать проблем уже на этапе установки и последующей эксплуатации.
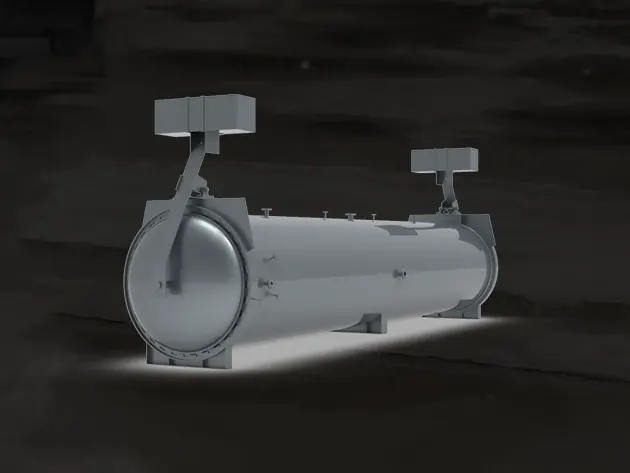
Вид спереди
Вся масса крышки ложится на несущие кронштейны, а не на фланцевое кольцо. При частых циклах открывания и закрывания это снимает избыточные нагрузки с соединения, снижает риск износа контактных поверхностей. Все элементы узла остаются доступными для осмотра и ремонта без полной разборки.
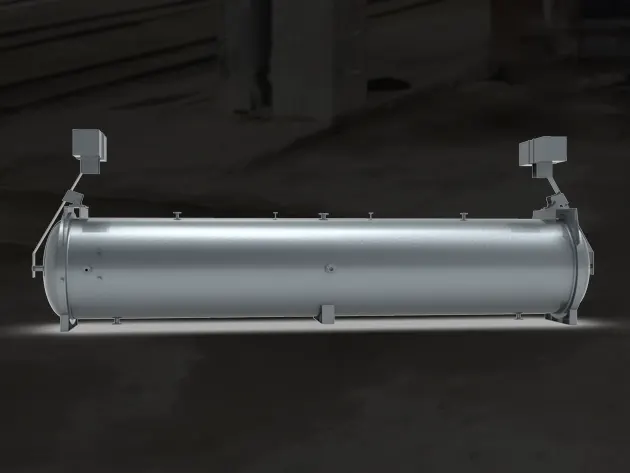
Горизонтальный корпус на опорах
Корпус лежит на комплекте опор. Одна из них жёстко зафиксирована, остальные могут скользить. При нагреве металл удлиняется, подвижные опоры компенсируют это смещение. Если не предусмотреть такой механизм, в стенках сосуда возникают внутренние напряжения, которые со временем могут привести к деформациям.
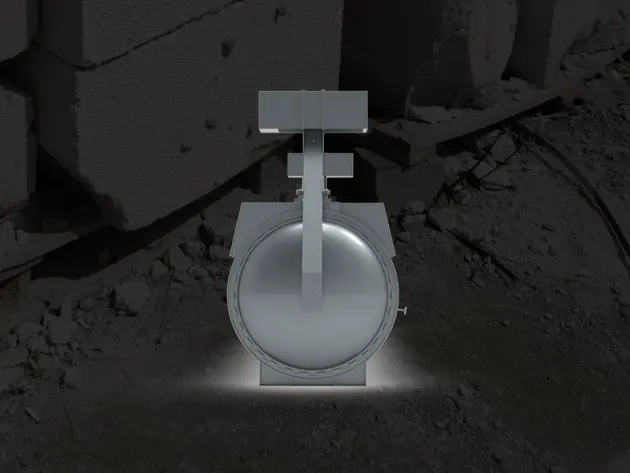
Крышка со стороны торца
Зубчатое зацепление крышки требует свободного места для полного поворота при открывании. Многие заказчики допускают ошибку на стадии планирования цеха, не оставляя нужный зазор. Компоновка автоклава изначально учитывает этот момент, мы подсказываем требуемые габариты рабочего пространства ещё до отгрузки оборудования.
Принцип работы промышленного автоклава
Автоклав представляет собой герметичный сосуд под давлением, в котором термообработка материалов осуществляется за счет насыщенного пара высокой температуры. Процесс протекает в три последовательных этапа и позволяет сформировать заданные физико-химические свойства готовой продукции.
Основной механизм работы
Оборудование создает замкнутую среду с регулируемыми параметрами температуры и давления, где рабочим теплоносителем выступает насыщенный пар. Под воздействием этих условий материалы внутри камеры претерпевают направленные физические и химические изменения. Стандартный цикл автоклавной обработки включает три последовательных этапа: плавный нагрев, изотермическая выдержка при заданных параметрах и постепенное охлаждение.
Реакция при производстве строительных материалов
В производстве силикатных стройматериалов основная роль автоклава сводится к стимуляции гидротермической реакции в системе CaO—SiO₂—H₂O. Под действием высокотемпературного насыщенного пара под давлением кальциевые и кремнистые компоненты сырья вступают в химическое взаимодействие, в результате которого формируется кристаллическая структура материала, обеспечивающая его конечную прочность и эксплуатационные характеристики.
Принцип действия в контроле качества цемента
В лабораторной практике автоклавы используются для испытаний на объемную стабильность цемента. Принцип основан на ускоренной гидратации свободного оксида кальция (f-CaO) и периклаза (MgO) в цементном камне под действием высокого давления насыщенного пара. Это позволяет выявить потенциальную отсроченную деформацию изделий и оценить соответствие цемента нормативным требованиям для обеспечения безопасности строительных конструкций.
Режим автоклавной обработки подбирается индивидуально с учетом состава исходного сырья, рабочих параметров давления пара и требуемых прочностных характеристик готовой продукции.
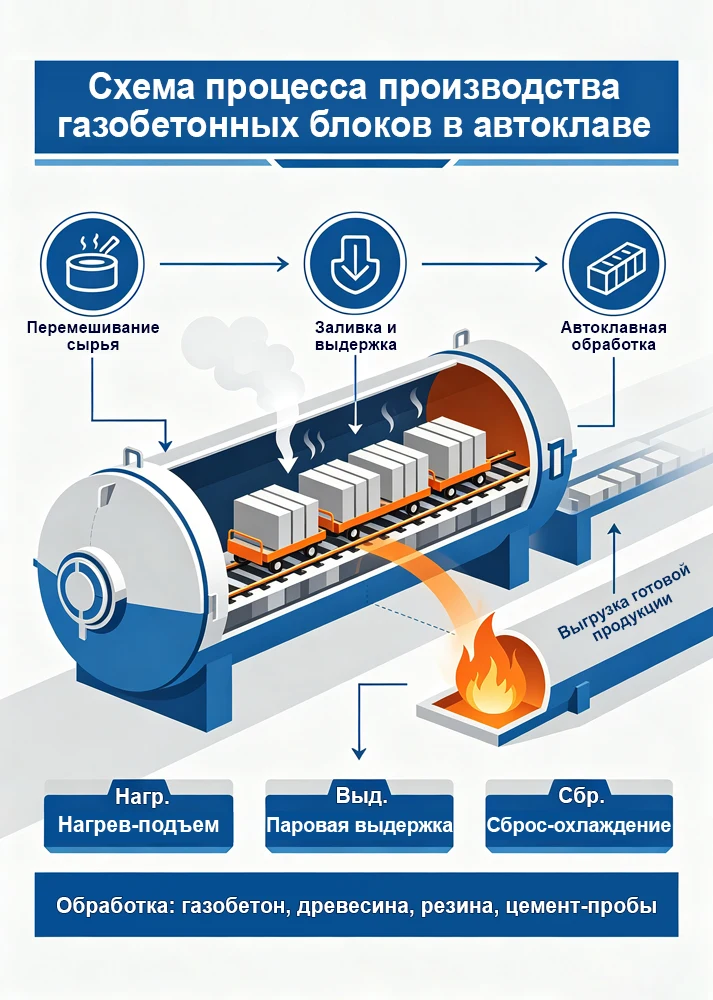
Три этапа стандартного рабочего цикла
01
Нагрев
Плавное повышение температуры и давления внутри камеры до заданных рабочих значений
02
Изотермическая выдержка
Поддержание стабильных параметров для полного протекания химических реакций
03
Охлаждение
Постепенное снижение давления и температуры для предотвращения деформаций изделий
Сравнение автоклавов: проходной и тупиковый тип, какой вариант выбрать
Проходной и тупиковый автоклав — две распространённые конструктивные разновидности сосудов под давлением. Основные различия затрагивают дверные узлы, схему загрузки‑выгрузки, построение производственной линии, пропускную способность и требования к площадке. Вы можете выбрать подходящую модель исходя из режима работы производства, суточной производительности и свободной площади производственного участка.
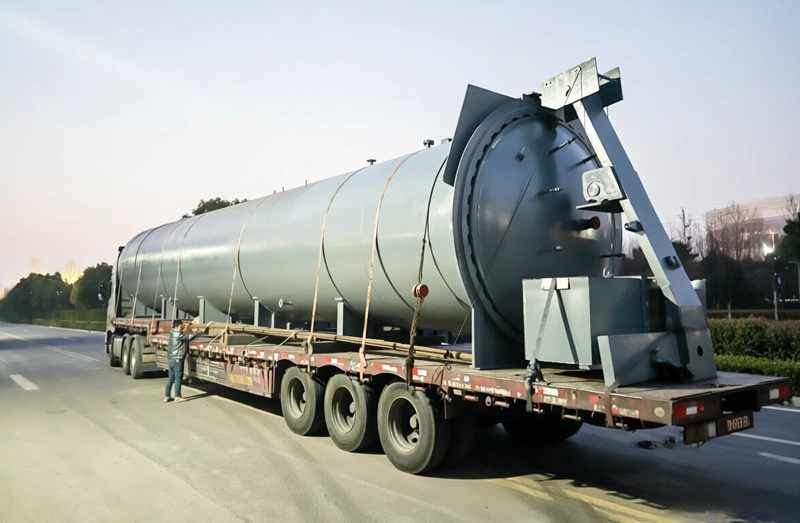
Тупиковый автоклав (одна дверь, загрузка‑выгрузка с одной стороны)
VS
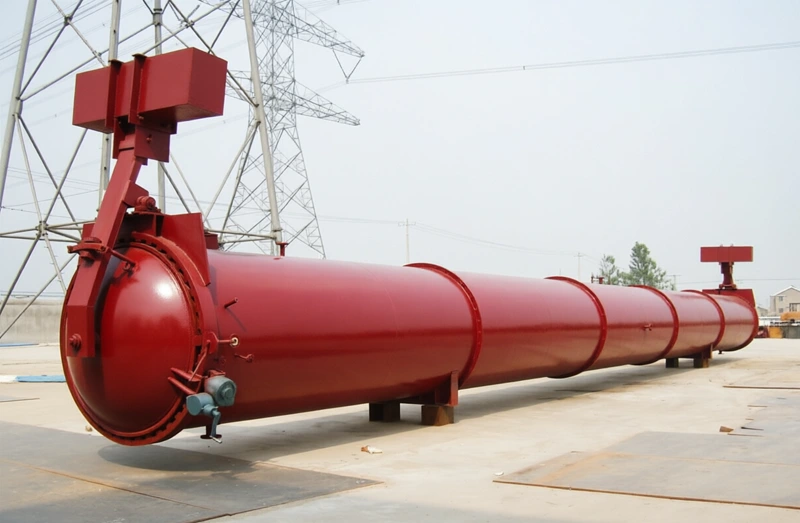
Проходной автоклав (две двери, проходная загрузка‑выгрузка насквозь)
Одна дверь с одного торца Загрузка и выгрузка тележек выполняются через одну и ту же дверь. Тележки въезжают в камеру, после завершения цикла возвращаются обратно тем же путём.
Конструкция дверей и схема движения тележек
Две двери на противоположных торцах Загрузка осуществляется через одну дверь, выгрузка готовой продукции через вторую. Тележки проходят камеру насквозь без возврата по старому пути.
Циклическая работа с возвратом тележек Операции загрузки и выгрузки не могут идти параллельно. После завершения технологического цикла требуется вывести все тележки перед следующей загрузкой камеры.
Организация рабочего цикла
Поточная последовательная работа Допускается параллельная загрузка со входа и выгрузка с выхода. Процесс вписывается в непрерывную поточную линию предприятия без простоев на возврат тележек.
Меньшие требования к длине производственной зоны Не требуется свободного пространства с противоположной стороны сосуда. Подходит для площадок с ограниченной длиной цеха, существующих производств при модернизации.
Требования к производственному помещению
Требуется свободная зона с двух торцов автоклава Необходимо место для размещения рельсов и тележек как со стороны входа, так и со стороны выхода. Требуется большая общая длина производственного участка.
Нижние капитальные вложения Одна дверная группа с приводом и блокировочным узлом. Конструкция проще, стоимость оборудования ниже. Часто выбирается для небольших и средних производств с циклическим режимом работы.
Стоимость и сфера применения
Более высокая цена комплекса Две независимые дверные группы с приводами и системами блокировки. Используется на крупных предприятиях с непрерывным потоком продукции, где важна высокая суточная производительность линии.
Основные конструктивные особенности загрузочной системы
Автоклав представляет собой вытянутую герметичную камеру, загрузка и выгрузка продукции в которой осуществляется по рельсовому полотну с помощью грузовых вагонеток. Усиленная конструкция узлов рассчитана на работу с многотоннажными партиями в режиме повторяющихся производственных циклов.
Усиленные рельсы и грузовые вагонетки
В стандартную комплектацию входят направляющие рельсы усиленного сечения и промышленные грузовые вагонетки с расчетной грузоподъемностью под максимальную загрузку камеры. Перемещение вагонеток осуществляется внешним тяговым механизмом. Параметры рельсового полотна подбираются с учетом интенсивности эксплуатации и собственного веса загруженных тележек.
Система фиксации вагонеток
Внутри рабочей камеры предусмотрены стопорные механизмы, фиксирующие положение грузовых вагонеток на период технологического цикла. Механизмы удерживают тележки в заданном положении при движении паровых потоков и температурных расширениях конструктивных элементов внутри сосуда.
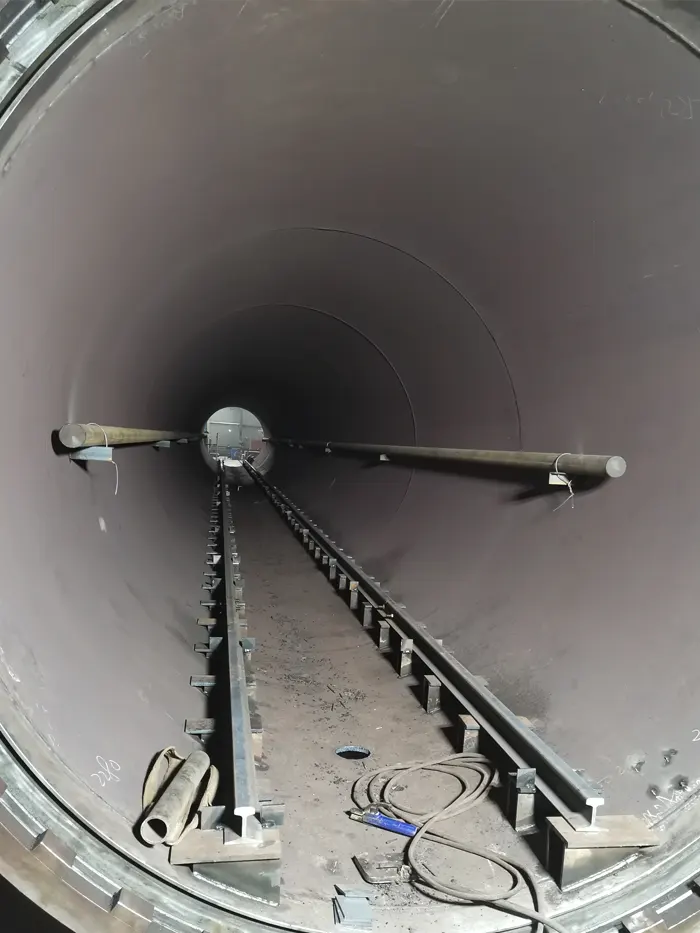
Внутренние направляющие рельсы автоклава
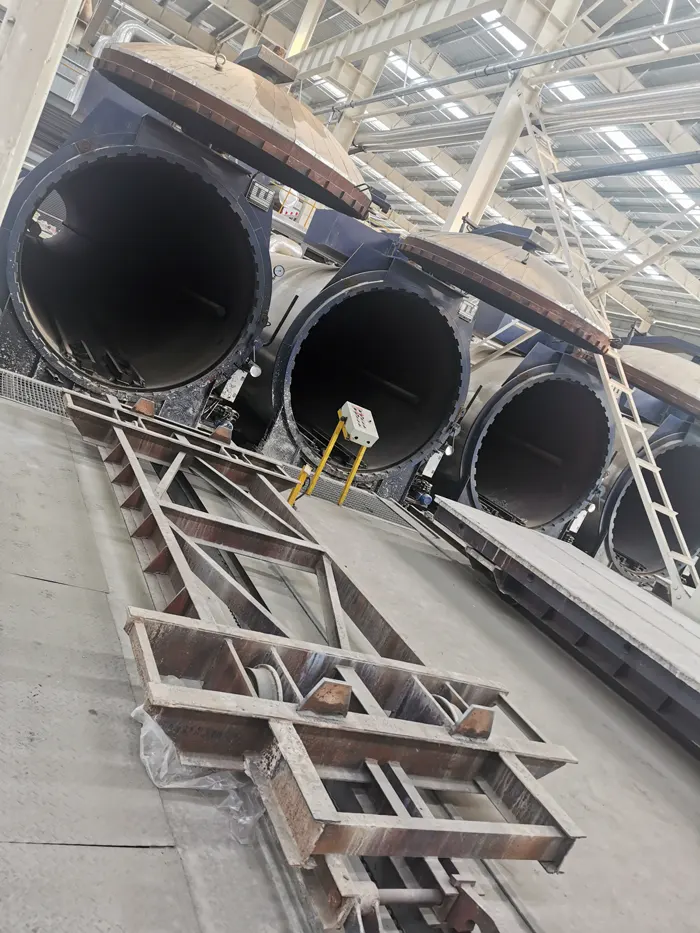
Система загрузки автоклава
Грузоподъемность вагонеток, сечение рельсов и шаг их крепления рассчитываются отдельно под каждый проект — с учетом внутреннего диаметра и эффективной длины автоклава, вида обрабатываемой продукции и веса одной загрузочной партии. Все элементы рельсовой системы проходят контроль на соответствие расчетным нагрузкам и нормативам безопасности сосудов под давлением.
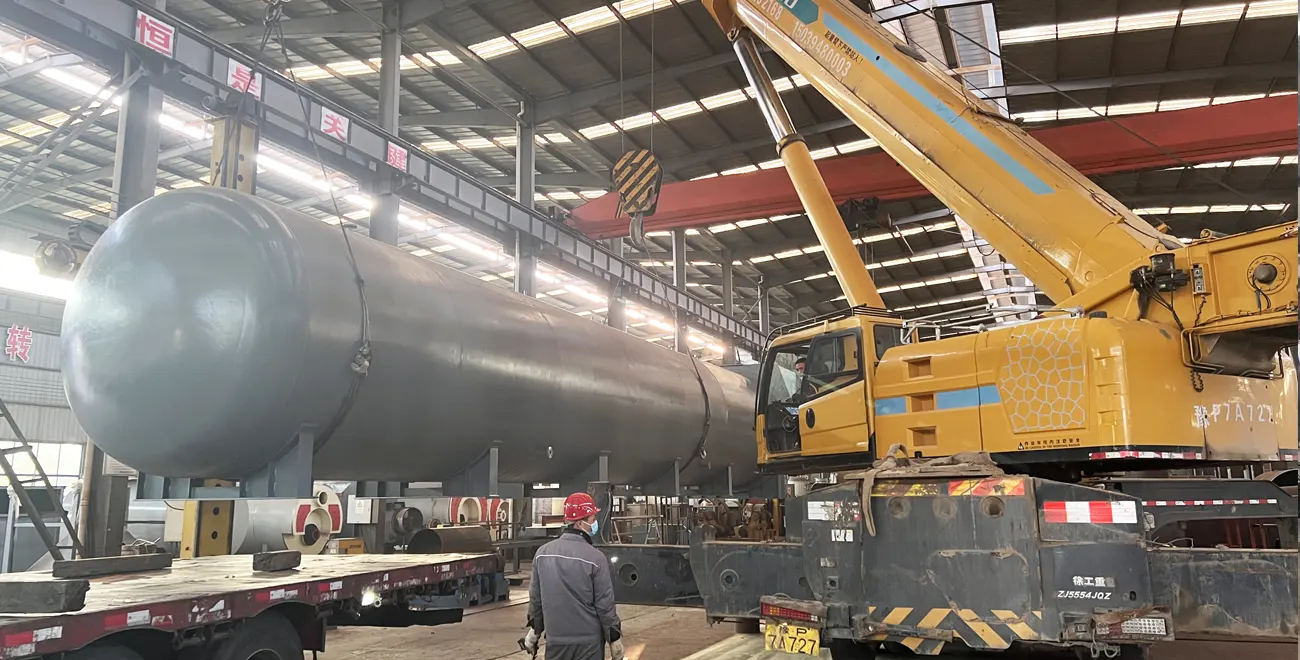
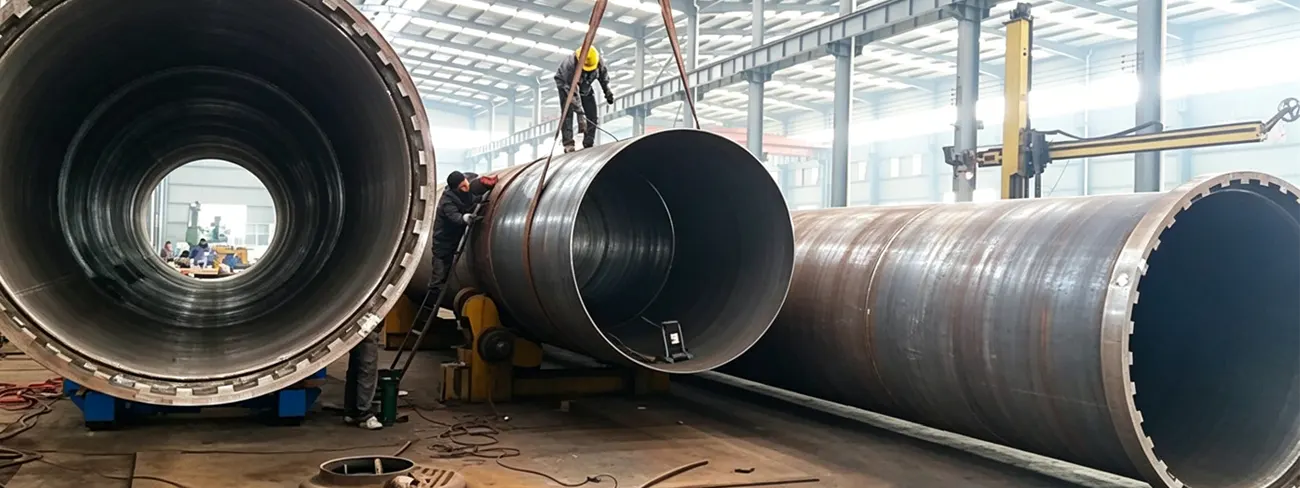
Технология изготовления автоклава
На всех этапах производства промышленных автоклавов проводятся контрольные мероприятия, начиная от входного контроля сырья и заканчивая готовым изделием. Ниже представлены основные производственные операции по изготовлению оборудования.
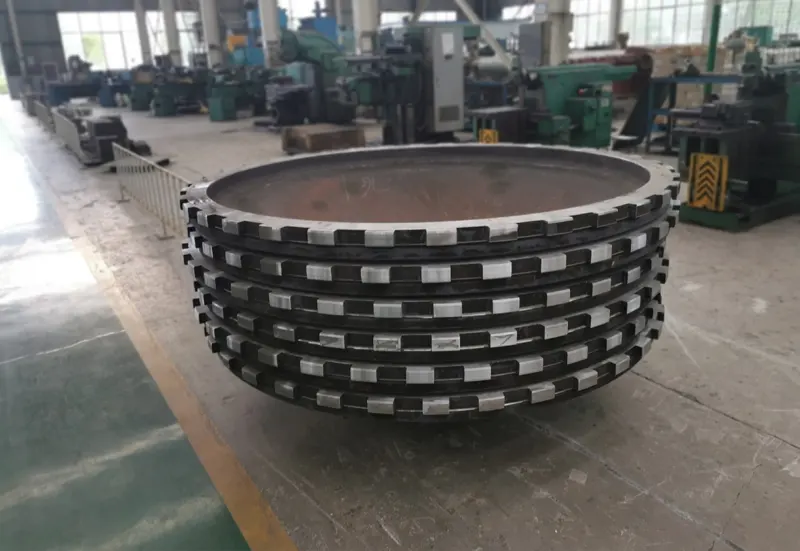
Вальцовка и формовка корпуса
Обработка торцевого фланца
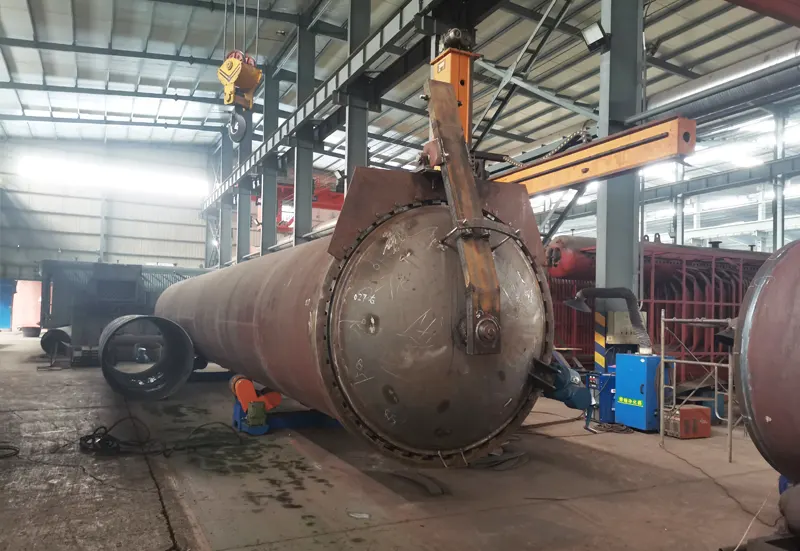
Сборка торцевого фланца
Изготовление крышки и уплотнений
Монтаж комплектующих и патрубков
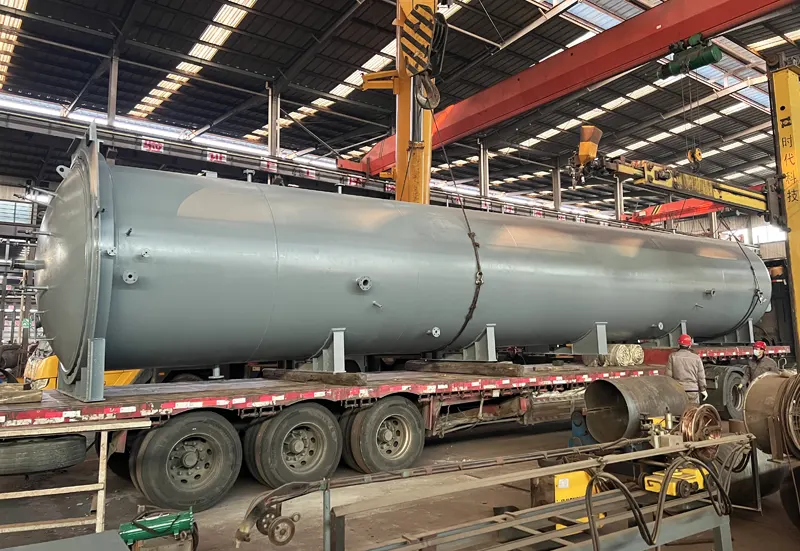
Отделка и подготовка к отгрузке
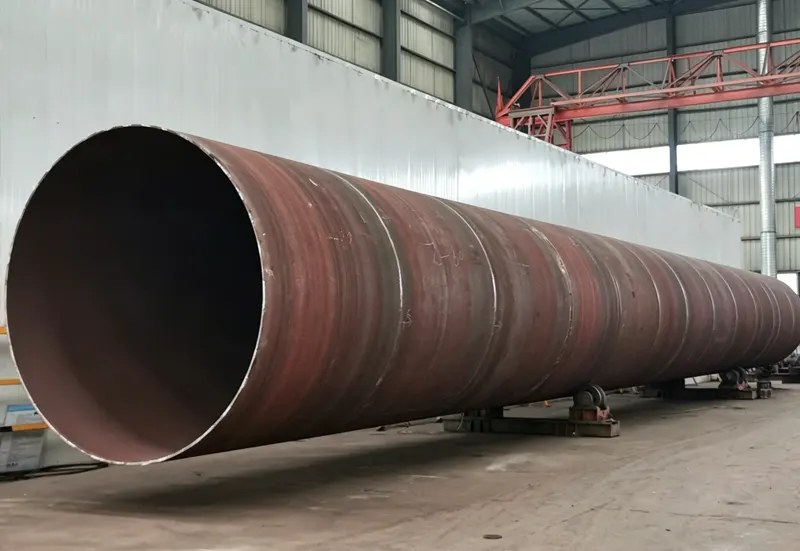
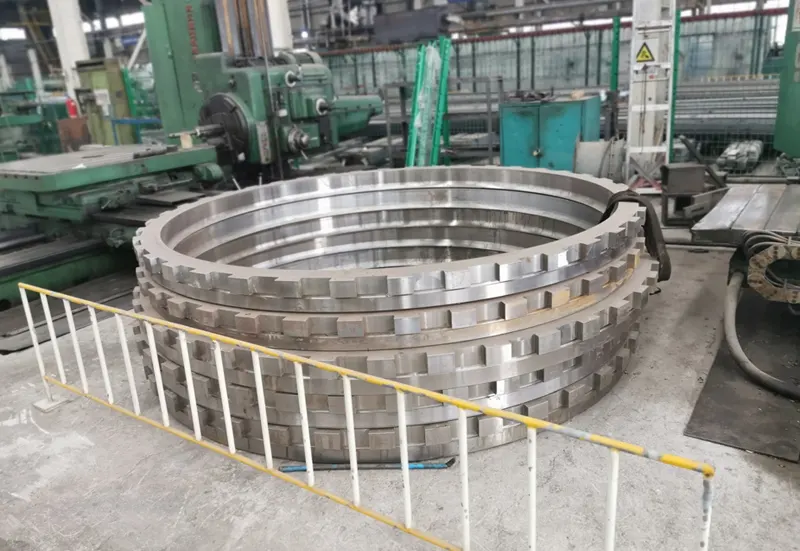
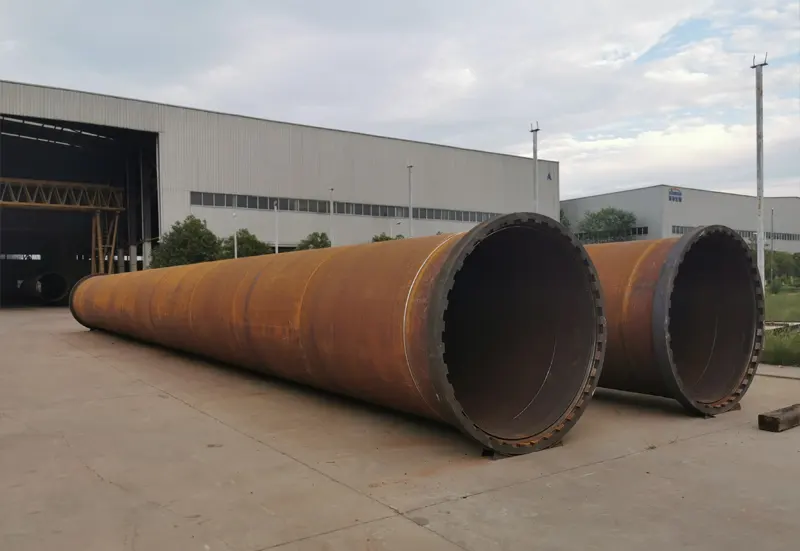
Размещение автоклавов на производственной площадке
На действующих предприятиях автоклавы монтируются параллельными рядами по общему рельсовому полотну. Количество единиц в линии подбирается под суточную производительность. Схема расстановки учитывает тип камеры, траекторию движения загрузочных вагонеток и зоны для обслуживания дверных узлов и технологической обвязки.
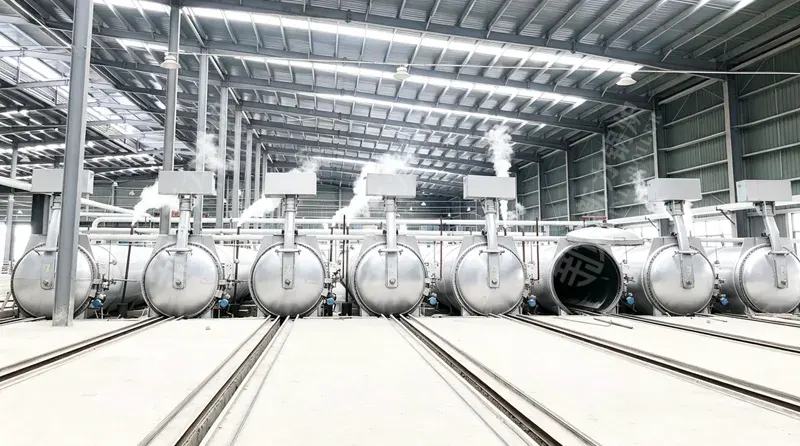
Линейная расстановка на производстве
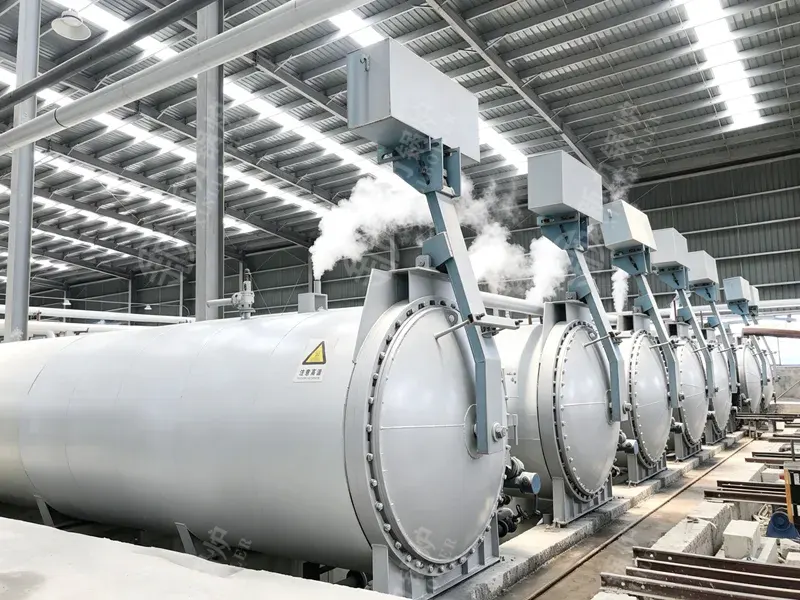
Боковой дверной узел в эксплуатации
При монтаже параллельной линии соблюдаются равные межосевые расстояния между корпусами автоклавов. Единая схема паровой обвязки упрощает обслуживание магистралей и снижает затраты на монтаж коммуникаций на этапе запуска производства.
Основные отрасли применения автоклава Xinli
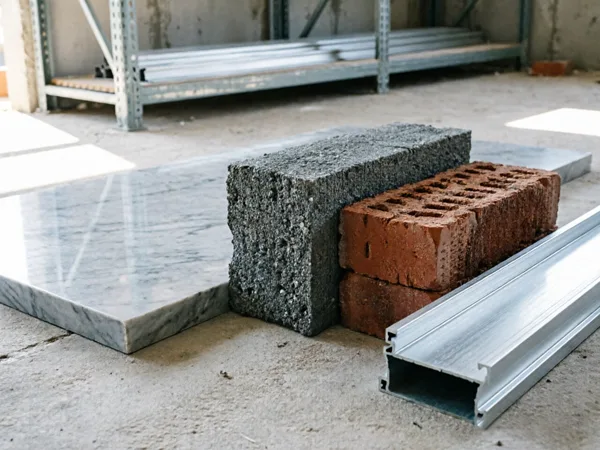
Автоклав предназначен для гидротермальной обработки силикатных строительных материалов: газобетонных блоков, железобетонных свай-стоек, силикатного и зольного кирпича, микропористых силикатно-кальциевых плит, легких стеновых материалов, асбестовых теплоизоляционных плит и высокопрочного гипса. В рабочей камере протекает реакция в системе CaO—SiO2—H2O, лежащая в основе автоклавного твердения.
Обработка строительных материалов под давлением
В рабочей камере автоклава проходит тепловлажностная обработка газобетонных блоков, железобетонных свай‑стоек и силикатного кирпича. В замкнутом объёме поддерживаются постоянные показатели давления и температуры, необходимые для протекания физико‑химических реакций сырья. В результате обработки изделия приобретают проектные прочностные свойства, сохраняют геометрические размеры, исключается длительное выдерживание продукции на открытой площадке.
В процессе гидротермальной обработки в системе CaO—SiO2—H2O формируются низкоосновные гидросиликаты кальция, образующие кристаллический каркас материала. При естественном твердении набор марочной прочности занимает несколько недель, при автоклавном режиме процесс завершается за несколько часов. Изделия по всей партии имеют одинаковую плотность и геометрическую точность, характерную для крупносерийного производства стеновых материалов.
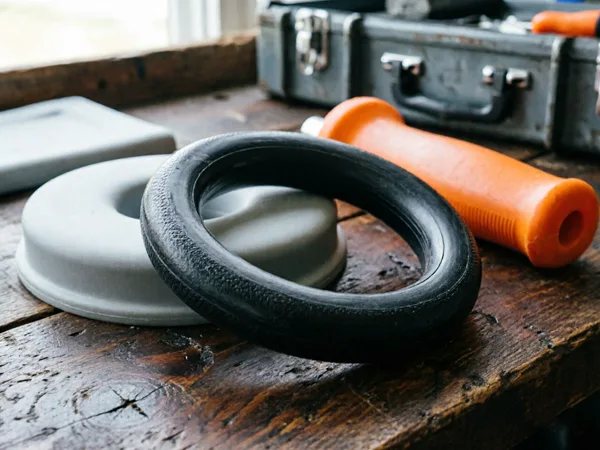
Технологические циклы изготовления резиновой продукции
Автоклав создаёт закрытую среду с заданными температурными и давленными показателями для отдельных стадий производства резины. Заготовки размещаются внутри камеры для термического воздействия. Режим работы камеры выставляется под параметры конкретной партии сырья, подстраивается под существующую производственную линию предприятия.
Автоклавная вулканизация подходит для толстостенных и крупногабаритных изделий, при которых обычное поверхностное нагревание не даёт равномерного прогрева по всему сечению. При избыточном давлении в камере в структуре резины не образуются внутренние поры и пузыри — дефекты, характерные для атмосферной вулканизации толстых заготовок. Паровая среда выступает теплоносителем, теплообмен по всей поверхности деталей сложной конфигурации происходит равномерно.
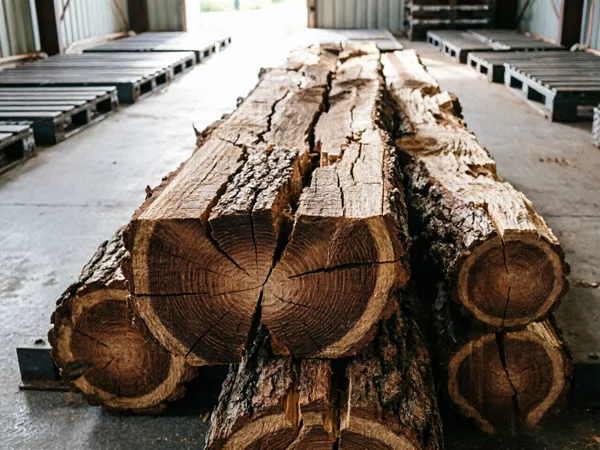
Автоклавная обработка древесного сырья
Процесс сушки и защитной обработки древесины в автоклаве отличается от работы обычных атмосферных сушилок. Внутри герметичной камеры тепло и влага воздействуют на структуру пиломатериалов, влага выводится из внутренних слоёв заготовок. Параметры процесса подбираются по породе древесины и габаритам обрабатываемых деталей перед дальнейшей переработкой.
При атмосферной пропитке защитные составы проникают только в поверхностные слои древесины. При автоклавном режиме пропитка распространяется по всей толщине заготовки. Эффект заметен на плотных породах — лиственнице, дубе, которые плохо поддаются обработке обычными методами. Давление в камере регулируют под породу и требуемую глубину пропитки, режим подбирают под задачи консервации или огнезащиты.
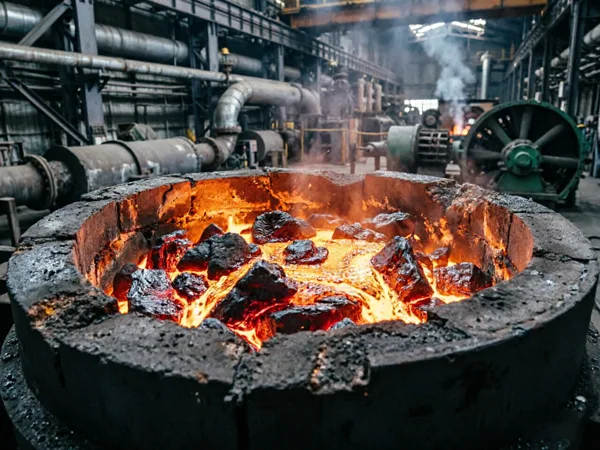
Гидротермальные процессы при переработке тяжелых металлов
Автоклав используется как аппарат для гидротермальной переработки минерального сырья. В герметичной камере при высоких температуре и давлении реализуются отдельные стадии технологической цепочки. Оборудование встраивается в общую схему производственного комплекса под требуемые рабочие режимы.
Автоклавное выщелачивание применяют преимущественно для упорных руд, которые не обрабатываются стандартными гидрометаллургическими методами при атмосферном давлении. При высокой температуре и давлении окислительные реакции протекают интенсивнее, степень извлечения полезных компонентов выше при меньшем расходе реагентов. Внутренняя поверхность камеры выполняется из коррозионностойких сталей или с защитным покрытием — рабочие среды при переработке руд отличаются высокой агрессивностью.
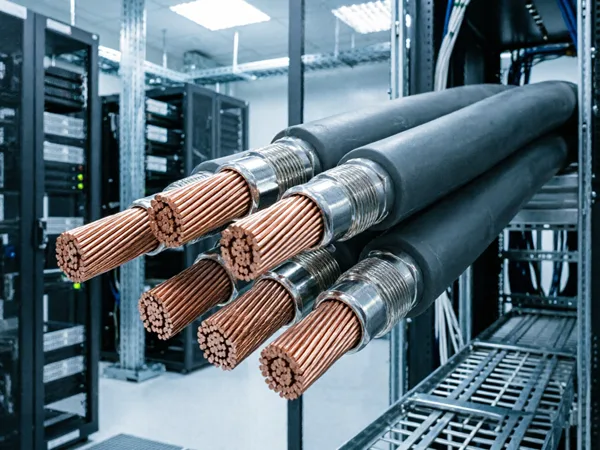
Вулканизация изоляционных оболочек кабельной продукции
Герметичная камера автоклава формирует среду для проведения вулканизации кабельной изоляции. Под влиянием температуры и давления внутри сосуда меняется структура изоляционного материала. Длительность цикла и рабочие показатели подбираются под типоразмер и характеристики выпускаемых кабельных изделий.
При вулканизации кабельной изоляции в автоклаве степень уплотнения резиновой оболочки одинакова по всей длине бухты или производственной линии. Участки с пониженной электрической прочностью, характерные для неравномерного прогрева, отсутствуют. Для силовых кабелей разного сечения используют индивидуальные режимы давления и температуры, физико-механические и диэлектрические показатели изоляции при этом остаются стабильными.
Какой автоклав подходит для ваших производственных задач?
Промышленный автоклав подходит для множества отраслей и технологических режимов. Параметры и конструкция оборудования подбираются под сырье, производственные нормы и условия цеха. Мы предлагаем решения для автоклавной обработки газобетонных блоков, огне‑ и биозащиты древесины, а также других процессов с высокой температурой и давлением.
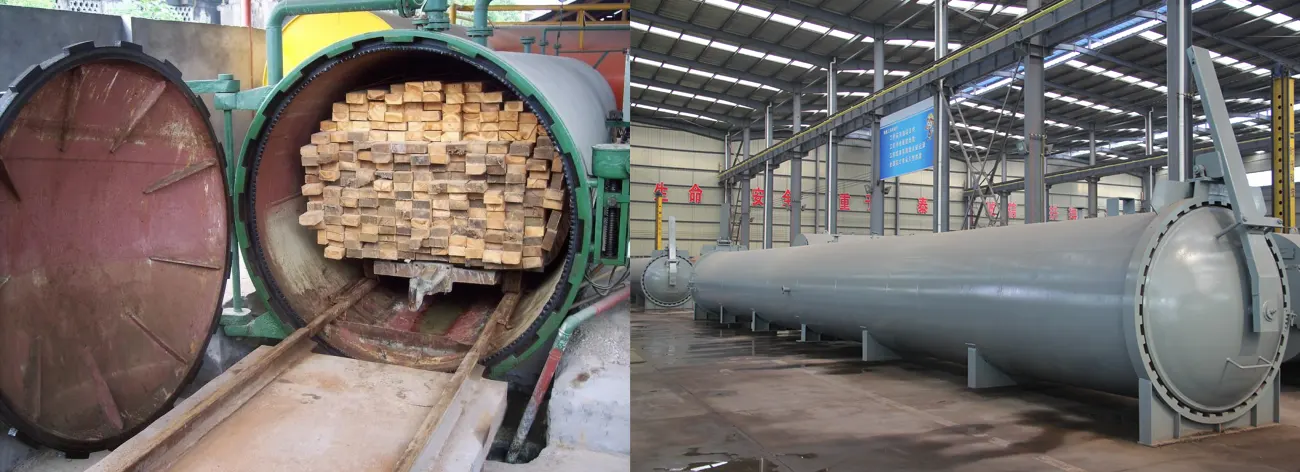
Автоклав для модификации и консервации древесины
Автоклав для газобетонных блоков
-
Какой диаметр и эффективная длина автоклава вам нужны?
-
Какие значения давления и температуры требуются для вашего технологического процесса?
-
Какое сырье планируется обрабатывать и для каких производственных целей будет использоваться оборудование?
Опишите реальные условия вашего производства, мы подберём подходящую конструкцию, габариты и комплектацию автоклава. Вы получите индивидуальное предложение, технические данные и примеры уже реализованных проектов.
Стандартные технические характеристики автоклава
Мы производим автоклавы разных типоразмеров для различных условий эксплуатации и производственных задач. Вы можете подобрать подходящую модель исходя из размеров производственного помещения и суточной производительности. Также мы выполняем изготовление нестандартных размеров под компоновку и мощность вашего предприятия.
| Модель | Диаметр, м | Эффективная длина, м | Расчетное давление, МПа | Расчетная температура, ℃ | Рабочая среда | Габариты Д×Ш×В, мм | Масса, т |
| FGZCS1.0‑1.65×21 | 1.65 | 21 | 1,0~1,4 | 187 | Насыщенный пар | 22650×2619×2695 | 21,5 |
| FGZCS1.3‑2×21 | 2 | 21 | 1,0~1,4 | 198 | 23300×2980×3340 | 24,7 | |
| FGZCS1.3‑2×27 | 2 | 27 | 1,0~1,4 | 198 | 29300×2980×3340 | 30,5 | |
| FGZCS1.3‑2×31 | 2 | 31 | 1,0~1,4 | 198 | 33300×2980×3340 | 33,4 | |
| FGZCS1.3‑2.5×27 | 2,5 | 27 | 1,0~1,4 | 198 | 29560×3254×4117 | / | |
| FGZCS1.3‑2.5×31 | 2,5 | 31 | 1,0~1,4 | 198 | 33560×3254×4117 | / | |
| Примечание: Все параметры приведены для справки, окончательные значения соответствуют рабочим чертежам. | |||||||
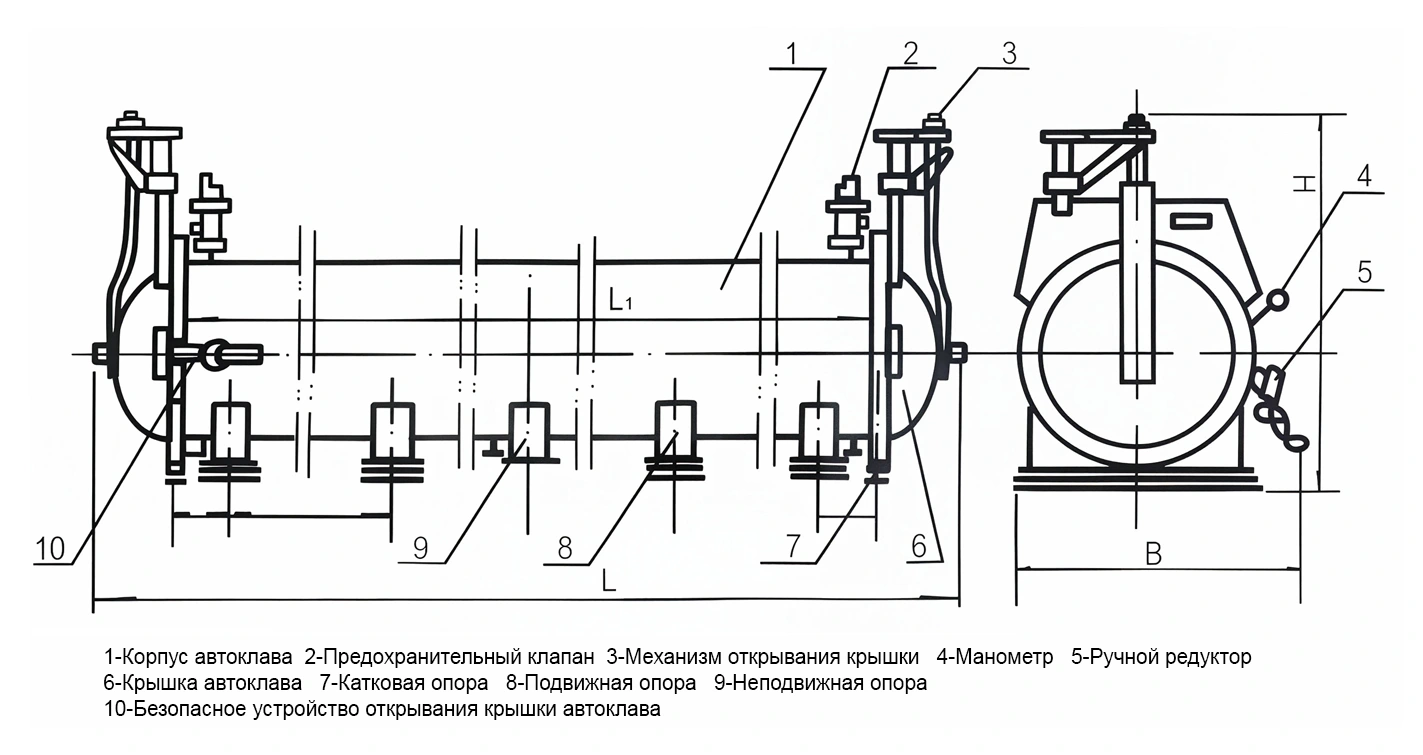
Конструктивная схема проходного автоклава
Реализованные проекты автоклавов для газобетона
Автоклавы нашего производства эксплуатируются на предприятиях по выпуску газобетонных блоков в разных странах. Ниже представлены примеры реализованных объектов и отзывы заказчиков.
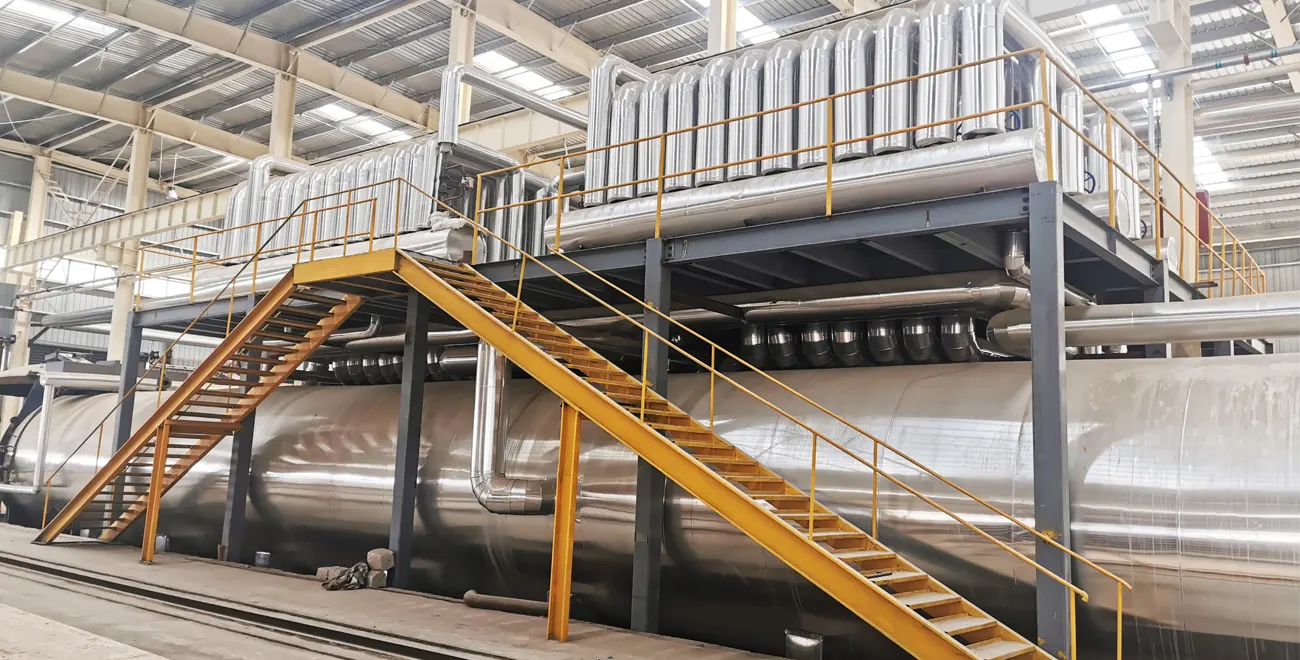
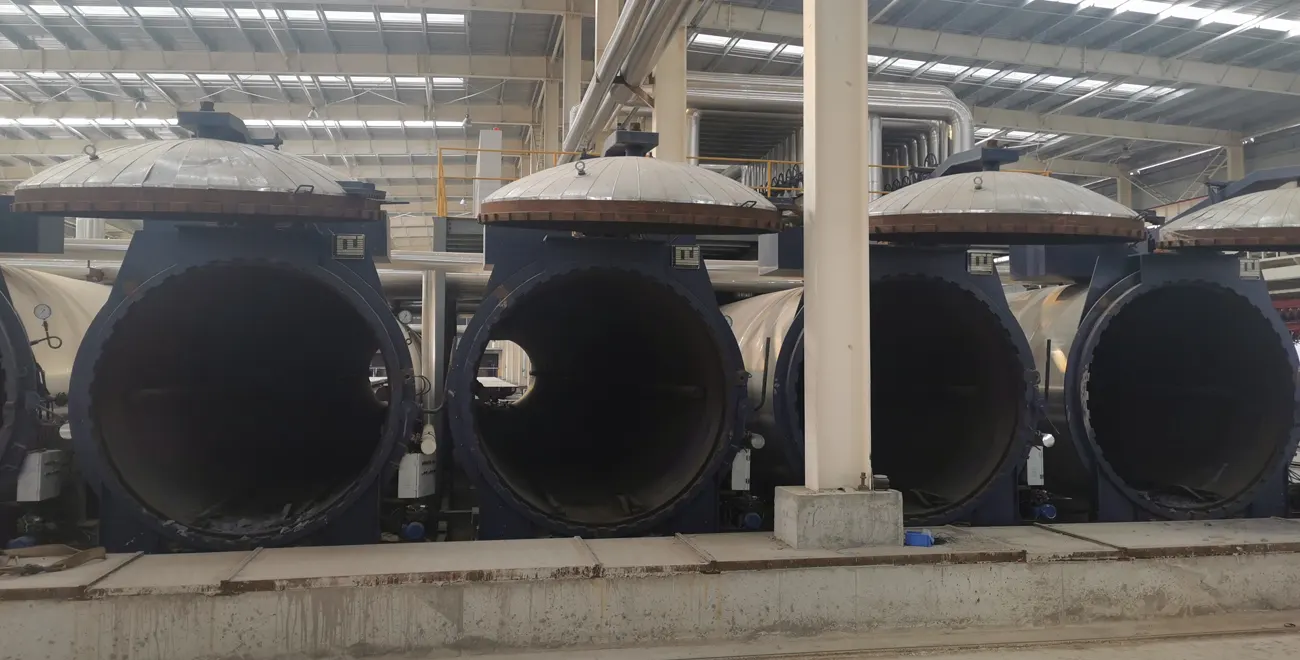
Крупногабаритный автоклав для предприятия газобетона

Отзыв заказчика:
«Заказчик выбрал данные автоклавы для модернизации производственных мощностей. По его оценке, конструкция тележек упрощает погрузочно‑разгрузочные операции, показатели энергопотребления соответствуют данным проектной документации.»
Часто задаваемые вопросы по автоклавам для газобетона
Ниже приведены ответы на распространенные вопросы заказчиков. Если вы не нашли нужную информацию, отправьте нам запрос.
Индивидуальные решения для промышленных котлов
Свяжитесь с нами по электронной почте: [email protected], или через WhatsApp, либо заполните форму ниже.
Порядок оказания услуг:

Уточнение требований заказчика

Разработка технического решения

Изготовление и отгрузка оборудования

Монтаж на месте эксплуатации

Ввод оборудования в эксплуатацию
Пожалуйста, опишите ваши потребности с учетом следующих пунктов:
- 1. Тип и производительность котла (паровой / водогрейный / котел‑теплообменник, т/ч или МВт)
- 2. Вид топлива (природный газ, сжиженный газ, дизтопливо, биомасса, уголь и т.д.)
- 3. Требования к рабочему давлению и температуре
- 4. Срок начала реализации проекта и условия площадки
- 5. Дополнительные специальные требования (взрывозащита, низкие выбросы NOₓ, индивидуальная компоновка)
*Мы гарантируем конфиденциальность ваших данных и не передаем личную информацию третьим лицам.

