Технологический пар и теплоснабжение для промышленных отраслей и центрального отопления.
 химическая промышленность
 нефтеперерабатывающая промышленность
 Бумажная промышленность
 Деревообрабатывающая промышленность
 Пищевая промышленность и индустрия напитков
 Сахарная промышленность
 Пивоваренная промышленность
 Фармацевтическая промышленность
 Текстильная промышленность
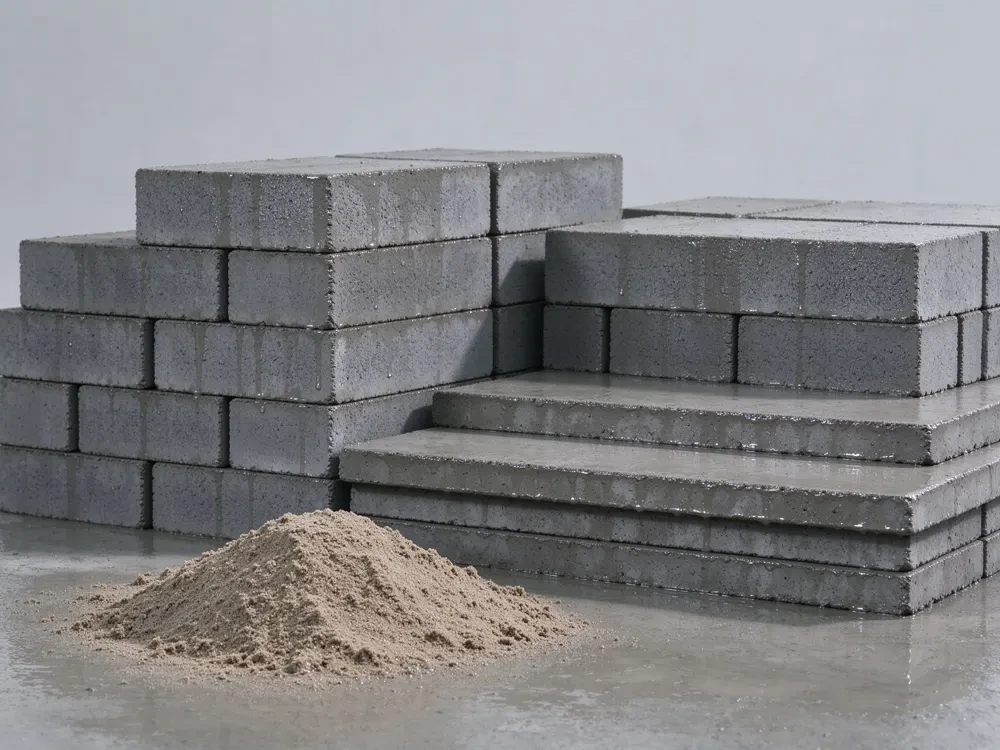 Строительные материалы / Выдерживание бетона
 Отрасль по производству кормов
 Центральное отопление
 Дата реализации: 13/11/2026 ← Вернуться к списку проектов
Ключевые технические данные проекта
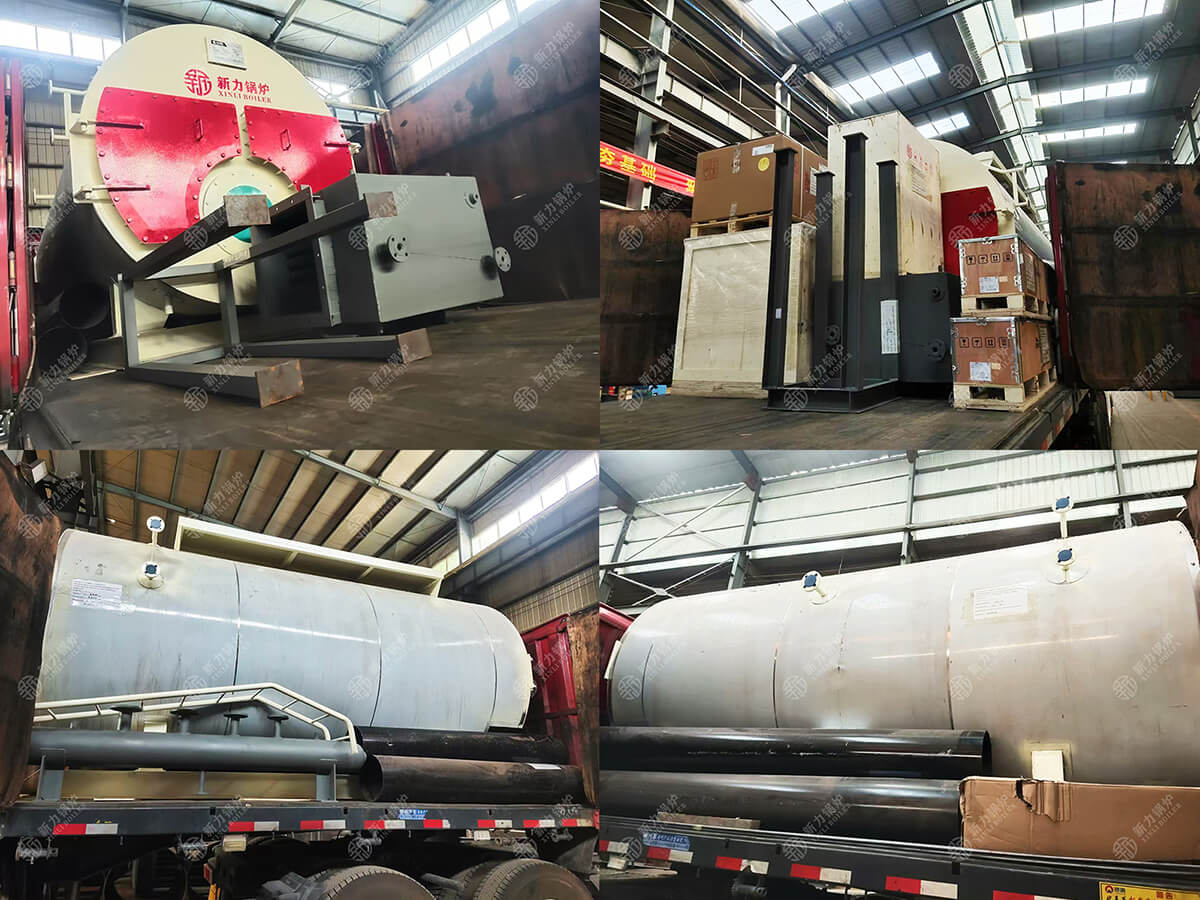
Предпосылки проекта. Завод по производству бетонных и предварительно напряжённых железобетонных изделий в Астане модернизировал участок тепловлажностной обработки, чтобы повысить эффективность выпуска и качество продукции. Поскольку режим прогрева определяет прочность конструкций, для линии был приобретён газовый паровой котёл серии WNS производительностью 2 т/ч, рассчитанный на работу в режиме циклического пароотбора камер твердения.
Газобетон представляет собой лёгкий пористый силикатный материал, получаемый из кремнезёмсодержащих компонентов — песка, золы-уноса и кремнийсодержащих хвостов — и вяжущих материалов, извести и цемента. В шихту вводят газообразователь, алюминиевую пудру, после чего масса проходит дозирование, перемешивание, заливку в формы, предварительное вызревание, резку, запаривание и твердение. Множество равномерных мелких пор придаёт материалу низкую плотность и теплоизоляционные свойства. Соотношение компонентов шихты и длительность предварительного вызревания подбираются под заданную марку изделия по плотности.
Ключевой стадией технологии является паровая обработка: от режима прогрева напрямую зависит прочность изделий и выход годной продукции, поскольку твердение бетона требует подходящей температурной среды. Газовый паровой котёл серии WNS производительностью 2 т/ч вырабатывает пар, подаваемый в камеры пропарки и автоклавы, и быстро поднимает в них температуру и влажность. Природный газ сжигается в жаровой трубе, а тепло через дымогарные трубы передаётся воде, обеспечивая непрерывное парообразование. Циклы подъёма температуры, выдержки и остывания задаются технологической картой пропарки для каждой партии изделий.
В процессе твердения протекает гидратация цементного вяжущего, для которой важны постоянная температура и влажность среды. Котёл оснащён системой управления с контролем, сигнализацией и блокировками по уровню воды и давлению пара: оператор задаёт режим цикла, а автоматика удерживает параметры в пределах уставок. Конструкция WNS — горизонтальный жаротрубный агрегат с развитой конвективной поверхностью нагрева — работает при циклическом отборе пара, характерном для периодической пропарки. Питательная вода проходит подготовку перед подачей в котёл, что снижает риск накипеобразования на жаровой трубе.
Предприятие в Астане специализируется на выпуске бетонных и предварительно напряжённых железобетонных конструкций; котёл включён в линию тепловлажностной обработки как источник технологического пара. При запаривании образуется значительное количество конденсата, который собирается и возвращается в цикл, а газогорелочное устройство, узел подготовки питательной воды и теплообменное оборудование размещаются в котельной совместно с основным агрегатом.
Вопрос: Для какого передела служит котёл?
Ответ: Для пропаривания и автоклавной обработки газобетона и железобетонных изделий.
Вопрос: Какое топливо и какая серия использованы?
Ответ: Природный газ; горизонтальный жаротрубный паровой котёл серии WNS на 2 т/ч.
Вопрос: Как контролируется режим работы?
Ответ: Системой управления с контролем, сигнализацией и блокировками по уровню воды и давлению пара.
 Соответствующий продуктСвязанные с делом
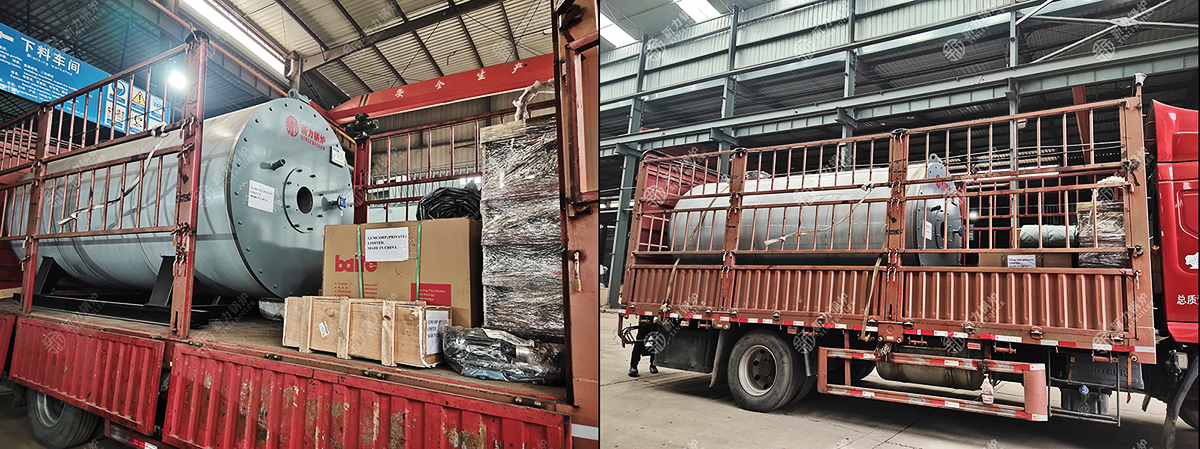
 Россия, Санкт-Петербург | термомасляный котёл
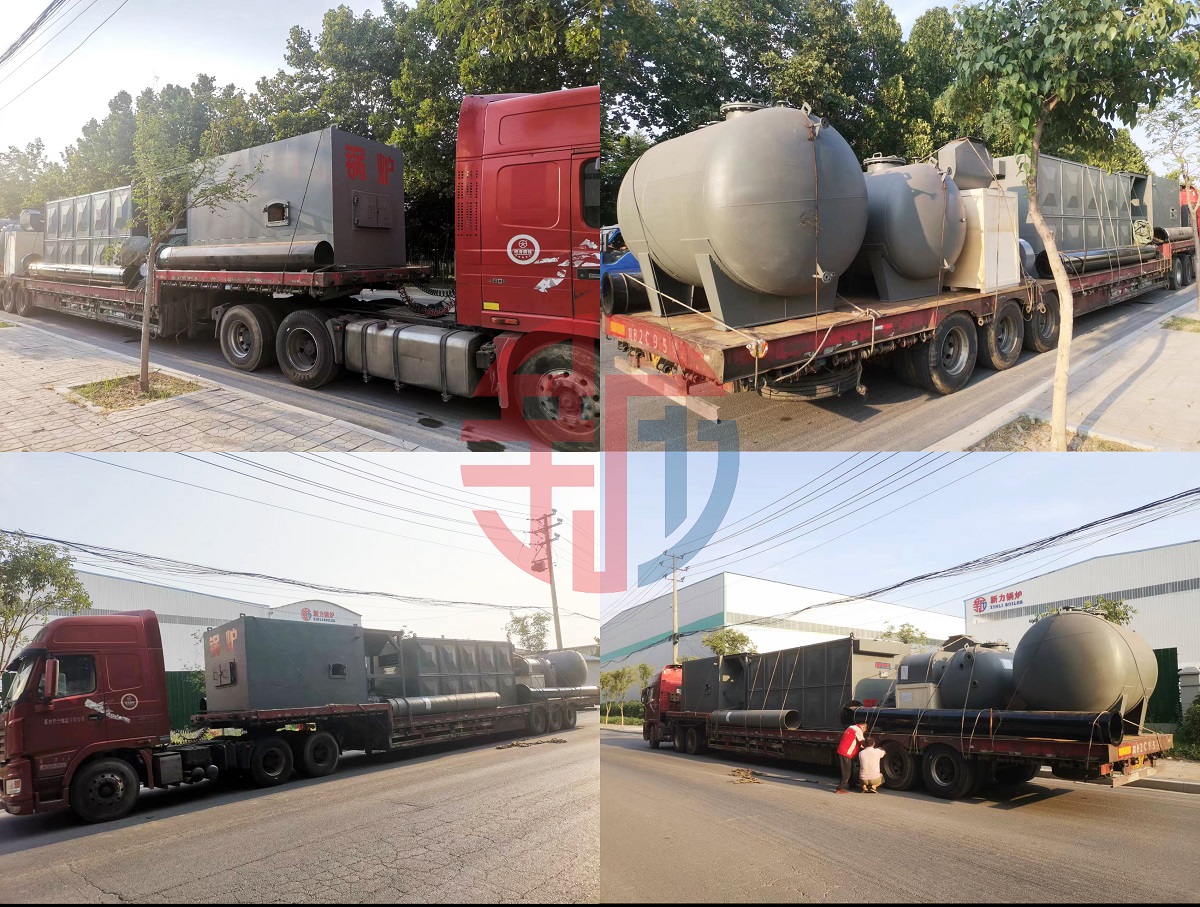
Беларусь, Минск | термомасляный котёл на биомассе
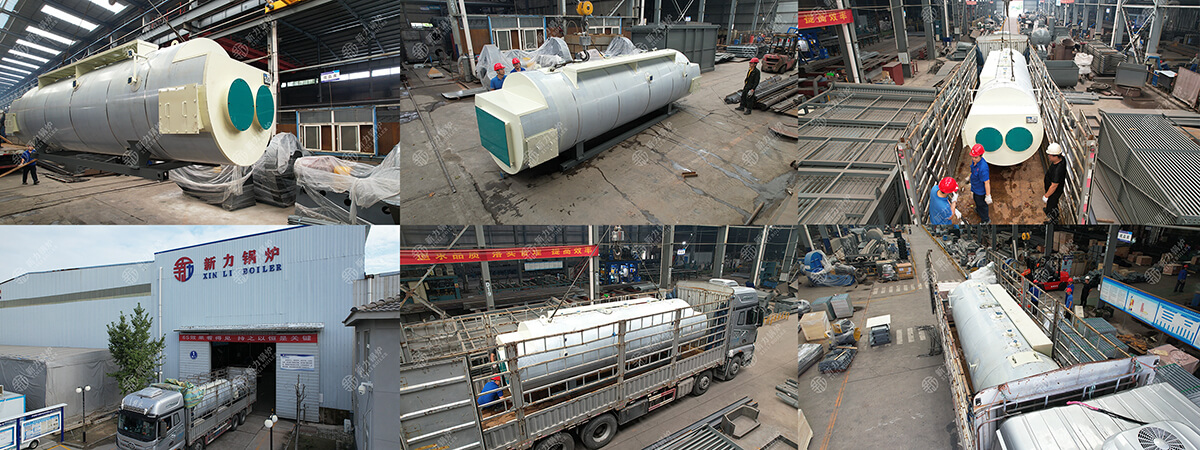
Казахстан, Шымкент | котёл-утилизатор
Узбекистан, Ташкент | котёл-утилизатор
улица Минхэ, дом 11, частный промышленный парк, зона развития города Кайфэн.
Wechat/WhatsApp:+8618803691988
E-mail: [email protected]
Часть изображений взята из интернета. При нарушении прав свяжитесь с нами для удаления.
Вы можете связаться с нами по телефону, электронной почте или через онлайн-форму ниже. Наши специалисты свяжутся с вами в ближайшее время.
Связаться сейчас!Компания оборудования котлов Xinli (г. Кайфэн). Все права защищены.
 WhatsApp:
 E-mail: