 WhatsApp:
 E-mail:


Пять температурных зон на одной котельной
Давление и сухость пара выбирают по самой требовательной точке, а не по средней. Ниже пять зон от мойки до асептики, у каждой свой уровень температуры и свой потребитель.

Технологический пар и теплоснабжение для промышленных отраслей и центрального отопления.
 химическая промышленность
 нефтеперерабатывающая промышленность
 Бумажная промышленность
 Деревообрабатывающая промышленность
 Пищевая промышленность и индустрия напитков
 Сахарная промышленность
 Пивоваренная промышленность
 Фармацевтическая промышленность
 Текстильная промышленность
 Строительные материалы / Выдерживание бетона
 Отрасль по производству кормов
 Центральное отопление
Смена идёт по графику, и продукт на линии портится за часы, а не за сутки. Пар уходит на варку, пастеризацию, стерилизацию и мойку контуров, горячая вода на мойку тары и обогрев цехов. Если котельная встала, продукт сливают из аппаратов и линию моют целиком: одна остановка на 4 часа снимает сменную выработку, а на молоке ещё и бракует партию в танках.
Тепло идёт по двум контурам. Пар 0,6 до 1,0 МПа закрывает автоклавы, варочные аппараты и мойку контуров. Вода 70 до 95 °C идёт на пастеризацию, бланширование и мойку тары. Молочные заводы держат пар на выпарку и сушку: на 1 т испарённой влаги в плёночной выпарке уходит 0,4 до 0,5 т пара, пивоварни берут 0,35 до 0,5 т пара на 1 т пива, пекарни тратят пар на расстойку и на увлажнение печи.
Котлы и сосуды под давлением выпускают по ТР ТС 032/2013, оборудование линий по ТР ТС 010/2011, безопасность продукта задаёт ТР ТС 021/2011 и процедуры HACCP. Пар, который касается продукта, ведут отдельной линией с фильтром и нержавеющими трубами: общая трасса с техническим паром на пищевой линии не проходит ни по документам, ни по факту.
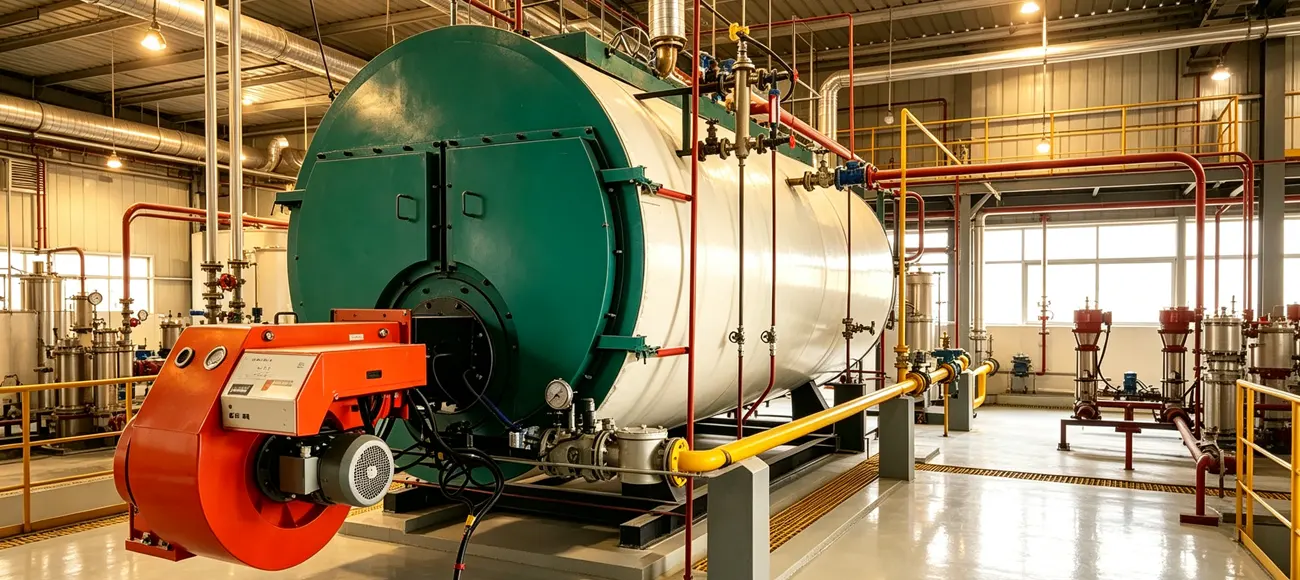
Дальше по узлам: пять температурных зон, как разные производства берут пар по графику, три ступени очистки пищевого пара, четыре шага мойки, режим автоклава и UHT, вода до и после умягчения, подбор по сменной нагрузке, комплект документов и порядок поставки.
Давление и сухость пара выбирают по самой требовательной точке, а не по средней. Ниже пять зон от мойки до асептики, у каждой свой уровень температуры и свой потребитель.
Растворы щёлочи и кислоты греют в теплообменнике, ополаскивание идёт водой 80 °C. Цикл повторяется между партиями, до шести раз в смену: на один цикл молочной линии уходит 0,3 до 0,5 т пара, и вся эта нагрузка приходит короткими включениями по 15 до 20 минут.
Молоко, соки и соусы: выдержка 15 до 30 секунд, затем охлаждение до 4 °C. Температуру держат по датчику в потоке, отклонение больше 1 °C останавливает поток и переводит продукт на повторную пастеризацию. На 1 т молока пластинчатый пастеризатор берёт 0,05 до 0,08 т пара.
Варочные аппараты, бланшировщики овощей, котлы для джемов и паст. Пар идёт в рубашку, продукт греется через стенку, поэтому давление в рубашке держат 0,3 до 0,6 МПа, а температуру продукта 95 до 100 °C. Густые продукты требуют перемешивания, иначе у стенки пригар и потеря вкуса.
Пар 0,10 до 0,12 МПа избыточного, выдержка по режиму банки. Воздух из аппарата вытесняют до набора давления, иначе банка не прогревается: остаток воздуха даёт холодное пятно в центре и недодержку по фокусу. На одну загрузку автоклава 2 м³ уходит 0,6 до 0,9 т пара.
Молоко длительного хранения и сок: 2 до 5 секунд в потоке, пар 0,25 до 0,30 МПа, затем розлив в асептической зоне. Пар здесь идёт прямо в продукт, поэтому сухость ниже 0,95 недопустима, а фильтр ставят непосредственно перед инжектором.
Молоко, пиво, консервы, соки и хлеб берут пар в разное время суток и в разных объёмах. Ниже пять карточек: профиль производства, расход пара на единицу продукта и давление, которое ему нужно.
Пастеризация 85 до 95 °C, выпарка на 0,6 до 0,8 МПа, сушка на воздухе 180 до 220 °C. Мойка контуров три раза в сутки, пар на неё берут из общей линии. Завод на 100 т молока в сутки держит 4 до 6 т пара в час, и половина этой нагрузки приходится на утренние часы.
пар 0,6 до 1,0 МПаЗатор 65 до 78 °C, кипячение сусла 100 °C 60 до 90 минут, выпаривание 8 до 10 %. Основной расход идёт в варнице, мойка и розлив берут остальное. Варка идёт партиями, поэтому котёл держат на 15 % выше средней нагрузки.
пар 0,8 до 1,0 МПаБланширование 90 до 100 °C, стерилизация при 0,10 до 0,12 МПа избыточного. Воздух из аппарата вытесняют до набора давления. Автоклавный цех работает партиями: 3 до 6 загрузок в смену, каждая забирает пар коротким пиком.
пар 0,6 до 0,8 МПаПастеризация 90 до 95 °C, выпарка под вакуумом 60 до 70 °C, асептический розлив после UHT. Выпарка работает круглосуточно, поэтому её нагрузку считают отдельно от линии розлива.
пар 0,8 до 1,2 МПаРасстойка 30 до 35 °C при влажности 75 до 85 %, пар на увлажнение камеры и на обогрев печей. Расстойный шкаф берёт 0,1 до 0,2 т пара в час, печь с парогенератором 0,2 до 0,4 т в час.
пар 0,4 до 0,6 МПаПар, который касается продукта, ведут отдельной трассой. Ниже три ступени подряд, и каждая закрывает свой вид загрязнения: капли котловой воды, частицы и материал труб.
Сухость 0,95 и выше. Капли котловой воды отделяют до выхода в цех, влажный пар даёт недогрев и пятна на продукте. На сухость влияет уровень воды в котле и качество продувки: перелив на 10 см уже сбивает сухость на 2 до 3 %.
Частицы накипи, коррозии и уплотнений после ремонта. Картридж меняют по перепаду давления, а не по календарю: при росте перепада на 0,05 МПа картридж уже забит. После ремонта линии фильтр ставят новый.
AISI 304 от фильтра до точки контакта, своя трасса, свой конденсатоотводчик, отдельный от технического пара. Трассу промывают перед каждой сменой, а после простоя дольше суток пропаривают 20 до 30 минут.
Растворы возвращают в баки, пар греет теплообменник и с продуктом не соприкасается. Ниже четыре шага цикла с температурой, концентрацией и временем.
Вода 50 до 60 °C, смыв остатков продукта, 5 до 8 минут по контуру. Воду сливают в дренаж, в бак возврата она идёт только при низкой мутности.
Раствор 1 до 2 %, 70 до 80 °C, 15 до 20 минут, снятие жиров и белка. Температуру ниже 70 °C держать бессмысленно: жир не снимается, а размазывается по стенке.
Раствор 0,8 до 1,5 %, 60 до 70 °C, 10 до 15 минут, минеральные отложения. Кислоту ведут реже щёлочи, обычно раз в сутки или по результатам осмотра.
Вода 80 до 90 °C, затем пар 121 °C на линии розлива перед запуском. Последний шаг решает больше остальных: остаток щёлочи на стенке даёт мыльный вкус в первой партии.
Оба аппарата берут пар одного котла, но требования к сухости разные. В автоклаве влажный пар даёт недогрев банки, в UHT капли сбивают температуру в потоке; ниже рабочие параметры и три узла, которые держат режим.
Вытесняют до набора давления. Остаток воздуха держит холодное пятно в центре банки: при 10 % остатка температура в центре отстаёт на 3 до 5 °C, и выдержка по режиму не даёт нужного эффекта.
20 до 40 минут по режиму банки и толщине продукта. График по температуре и давлению пишут в протокол партии: по нему потом разбирают жалобы на вздутие.
135 до 140 °C, 2 до 5 секунд, пар 0,25 до 0,30 МПа. Перегрев выше 10 °C сушит продукт на стенке, а недогрев на 2 °C снимает срок хранения с 6 месяцев до 3 недель.

Накипь на теплообменниках забирает пар и сбивает температуру пастеризации. Разница видна по подпиточной воде, а не по манометру; ниже два состояния воды и то, что меняется в работе.
Жёсткость из сети. Слой накипи 1 мм на стенке греет на 3 до 5 % топлива больше: теплопередача падает, и пастеризатор не держит температуру в потоке.
Подпитка 15 до 20 % от расхода пара, возврат конденсата 80 %. Температура пастеризации держится ровно, а солесодержание в котловой воде не растёт быстрее продувки.
Состав считают по графику смен: сколько линий работает одновременно и сколько пара уходит на мойку. Ниже четыре ступени мощности, от одной линии до пяти.
WNS2 на газе, 1,0 МПа. Мойка забирает 0,3 т/ч, резерв не ставят. Такого набора хватает на пастеризацию и мойку, автоклавов на такой нагрузке обычно нет.
Два WNS2, один в резерве. Мойка 0,5 т/ч, ночные смены на электропаровом WDR. Пик по утрам закрывают оба котла, днём работает один.
WNS6 на 1,25 МПа с пищевой трассой. Мойка 0,8 т/ч, автоклавы в утренний пик. На этой мощности уже нужен отдельный сепаратор на пищевой линии.
SZS10 на 1,6 МПа, сепараторы на каждой трассе. Мойка 1,2 т/ч, выпарка круглосуточно. Здесь считают два котла с резервом 20 % и общий деаэратор.
Без этих бумаг котельную не пустят в работу, а партию не выпустят на рынок ЕАЭС. Ниже шесть позиций комплекта и то, что по каждой проверяют.
Паспорт котла, расчёт на прочность, декларация соответствия, предохранительные клапаны с поверкой. На каждый сосуд оформляют режимную карту с рабочим давлением.
Оборудование линий: автоклавы, пастеризаторы, станции мойки, арматура и автоматика безопасности. Без декларации аппарат не допускают к эксплуатации.
Безопасность продукта и прослеживаемость партии: от приёмки сырья до номера автоклавной загрузки. Журнал партии держат на каждую смену.
Анализ рисков, критические точки, журнал температур и давлений по каждой загрузке. Точки контроля на стерилизации и на мойке ведут отдельными листами.
Протокол качества пара: сухость, перегрев, отсутствие частиц, отбор пробы конденсата. Пробу берут на входе в автоклав и на линии UHT.
Параметры котла, автоклавов и пастеризаторов, график продувки и поверки приборов. Поверку манометров ведут раз в год, предохранительных клапанов раз в год с пломбой.
Порядок действий выбирают по времени, которое завод стоит без пара. В каждом отрезке свои действия и свой предел по продукту.
Подачу продукта перекрывают, автоклавы переводят на удержание, смену предупреждают.
Смотрят, что прошло стерилизацию, а что нет. Недоваренную партию не выпускают и не смешивают с готовой.
Линии переводят на мойку контуров, продукт держат в танках при 2 до 8 °C.
Смену останавливают по регламенту, пуск идёт только после продувки и проверки сухости пара.
Пять этапов от замера до регламента. На каждом завод получает документ, с которым работает смена; ниже этапы слева, сводная таблица под ними.
Расход пара по линиям, вода на мойку, график смен. Снимают утренний пик отдельно от ночной загрузки: по двум графикам видно, сколько пара нужно в резерве.
Схема пара и конденсата, пищевая трасса с фильтром, компоновка, опросные листы для экспертизы. Отдельно считают трассу до автоклавов: падение давления держат не выше 0,03 МПа.
Блочная готовность, шеф-монтаж, промывка трасс, запасные части на первый год. Пищевую трассу после монтажа промывают и пропаривают до отбора первой пробы.
Вывод на режим, отбор пробы пара, обучение персонала работе с автоклавами и мойкой. Первые 72 часа инженер остаётся на площадке, дальше смена работает по режимной карте.
Регламент ТО раз в квартал, поверка приборов раз в год, запасные части со склада, выезд инженера по заявке. Картридж фильтра и прокладки идут в комплекте запасных частей.
Пришлите суточный расход пара по линиям, тип мойки и график смен, а также требования к качеству пара на пищевой трассе. Состав котельной, схему пищевой трассы и смету дадим в течение трёх рабочих дней.
Свяжитесь с нами по электронной почте: [email protected], или через WhatsApp, либо заполните форму ниже.

Уточнение требований заказчика

Разработка технического решения

Изготовление и отгрузка оборудования

Монтаж на месте эксплуатации

Ввод оборудования в эксплуатацию
улица Минхэ, дом 11, частный промышленный парк, зона развития города Кайфэн.
Wechat/WhatsApp:+8618803691988
E-mail: [email protected]
Часть изображений взята из интернета. При нарушении прав свяжитесь с нами для удаления.
Вы можете связаться с нами по телефону, электронной почте или через онлайн-форму ниже. Наши специалисты свяжутся с вами в ближайшее время.
Связаться сейчас!Компания оборудования котлов Xinli (г. Кайфэн). Все права защищены.

